在高度成熟的電子製造服務(EMS)與印刷電路板(PCB)產業鏈中,從新竹科學園區的 IC 設計到桃園、新北的 PCB 製造聚落,面向製造的設計(Design for Manufacturing, DFM)已不再是單純的工程規範,而是決定產品利潤結構與市場競爭力的核心戰略。對於研發工程師(RD)、Layout 工程師以及未來的機電人才而言,理解「拼板(Panelization)」的物理機制與經濟邏輯,是從「實驗室原型」跨越到「百萬級量產」的必修學分。
拼板設計絕非僅是將單一電路板(Unit)重複排列的幾何遊戲,它是一場涉及材料力學、熱力學、流體力學(錫膏印刷)與自動化控制的多維度博弈。一個優化的拼板設計能將表面貼裝技術(SMT)的生產效率提升 30% 以上,並將材料廢料率控制在 15% 以下;反之,錯誤的設計不僅會導致板材利用率低落,更可能在分板(Depaneling)過程中引入機械應力,導致多層陶瓷電容(MLCC)產生微裂紋(Micro-cracks),造成產品在終端市場的災難性失效。
本報告將深入剖析 PCB 拼板的兩大主流技術——V-Cut(V型切割) 與 郵票孔(Mouse Bites/Stamp Holes),並從機械加工原理、成本結構分析、SMT 產線動力學以及可靠度工程四個維度,提供一份詳盡的技術指南。我們將探討何時該選用 V-Cut 以追求極致成本,何時必須妥協於郵票孔以確保異形板的設計自由度,以及如何透過精密的數學計算來最大化板材利用率,協助企業在微利時代中挖掘出顯著的成本優勢。
2. 拼板工藝的機械原理與設計規範:V-Cut 技術的力學與應用
V-Cut,亦稱為 V-Scoring 或 V-Groove,是 PCB 產業中最為成熟且廣泛應用的分板技術。其本質是一種「預應力集中」的減法加工工藝,旨在通過機械切削在板材表面創造出結構弱點,以便後續能以受控的外力完成分離。
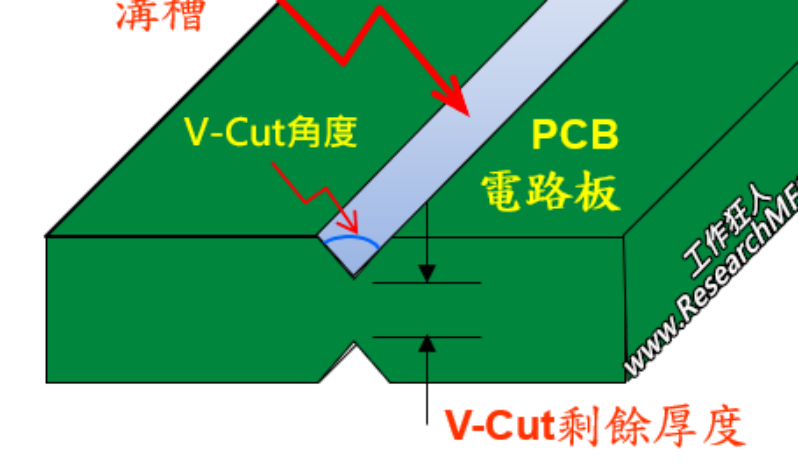
2.1 V-Cut 的機械加工機制與殘厚控制
2.1.1 切削動力學與刀具幾何
V-Cut 的加工通常在 PCB 製程的後段進行(表面處理之後,成型之前)。它是利用兩片相對旋轉的碳化鎢(Tungsten Carbide)圓形刀片,分別從 PCB 的頂面(Top)與底面(Bottom)同時進刀,沿著預定的直線路徑切除材料。
- 刀具角度(Cutter Angle):業界標準的刀具角度包括 30°、45° 與 60°。
- 30° 刀具:切削口最窄,對表層銅箔佈線空間的侵佔最小,是高密度互連(HDI)板的首選。但其刀尖較脆弱,磨損較快,且對殘厚控制的精度要求極高。
- 45°/60° 刀具:切削口較寬,刀具壽命較長,分板後的邊緣導角較大,手感較佳,常用於消費性電子產品。
- 殘厚(Web Thickness)的物理意義:V-Cut 並非切斷板材,而是保留一層被稱為「Web」的核心材料。對於標準 1.6mm 厚度的 FR-4 板材,殘厚通常控制在 0.4mm ± 0.1mm。
- 力學平衡:殘厚過薄(<0.25mm)會導致拼板在 SMT 回流焊的高溫(>240°C)下,因玻璃轉化溫度(Tg)以上的材料軟化而發生自重下垂(Sagging),甚至在傳輸過程中斷裂。殘厚過厚(>0.6mm)則會導致分板所需的機械應力呈指數級上升,極易在分板瞬間造成板層剝離(Delamination)或焊點龜裂。
2.1.2 跳刀(Jump Scoring)技術的突破與限制
傳統 V-Cut 因刀具旋轉半徑的限制,必須「一刀到底」,無法在板子中間停止。這限制了其在含突出結構設計中的應用。然而,現代數控 V-Cut 機台引入了 跳刀(Jump Scoring) 技術。
- 工作原理:刀頭具備 Z 軸伺服控制,能在切割過程中快速抬起刀片跨過特定區域,再精準落下繼續切割。
- 應用場景:適用於帶有外部接口(如 HDMI、RJ45)伸出板邊的設計,或需要保留加強筋以維持拼板剛性的情況。
- 成本代價:跳刀會顯著降低 V-Cut 機台的進給速度(Feed Rate),並增加程式設定的複雜度,因此 PCB 廠通常會對跳刀工藝加收 NRE(一次性工程費用) 或提高單價。
2.2 V-Cut 的設計禁區與 DFM 規範
儘管 V-Cut 具備成本優勢,但其物理特性對 PCB Layout 構成了嚴格的幾何限制:
- 幾何限制(Linear Constraint):
V-Cut 只能走直線。這意味著對於圓形、L 型、T 型或任何帶有凹槽的 PCB 外型,V-Cut 無法單獨完成輪廓成型,必須配合 銑刀(Routing)工藝。
- 元件避讓區(Keep-out Zone)的應力考量:
V-Cut 線附近的區域是分板應力的「震央」。在分板瞬間,殘厚處斷裂釋放的能量會以彈性波的形式向兩側傳遞。
- 銅箔避讓:內層與外層銅箔距離 V-Cut 中心線至少需 0.5mm(推薦 1.0mm)。若太近,切削過程可能拉扯銅箔,導致線路開路或阻抗異常。
- 元件避讓:貼片元件(SMD)距離 V-Cut 線應保持 1.0mm 以上。對於高度較高的元件(如電解電容、變壓器),避讓距離需增加至 3.0mm - 5.0mm,以防止分板機的圓刀刀架(Blade Guard)在推進過程中撞擊元件。
- 非對稱切割的風險:
如果上下刀深不一致(例如上切 0.8mm,下切 0.4mm),分板時裂紋將不會沿著垂直面擴展,而是向切深較淺的一側偏斜,導致嚴重的毛邊甚至損壞板層結構。因此,確保上下對刀精度(Alignment Tolerance)在 ±0.05mm 以內是 PCB 廠製程能力的關鍵指標。
3. 拼板工藝的機械原理與設計規範:郵票孔 (Mouse Bites) 技術的靈活性
當 V-Cut 的直線限制無法滿足現代電子產品日益複雜的外型需求時,郵票孔(Mouse Bites),或正式名稱為導線架式佈線(Tab Routing),便成為不可或缺的解決方案。其原理是利用數控銑床(CNC Router)將板子大部分輪廓銑空,僅保留少數連接橋(Tab),並在橋上鑽出一排密集的小孔,模擬郵票邊緣的撕裂線。
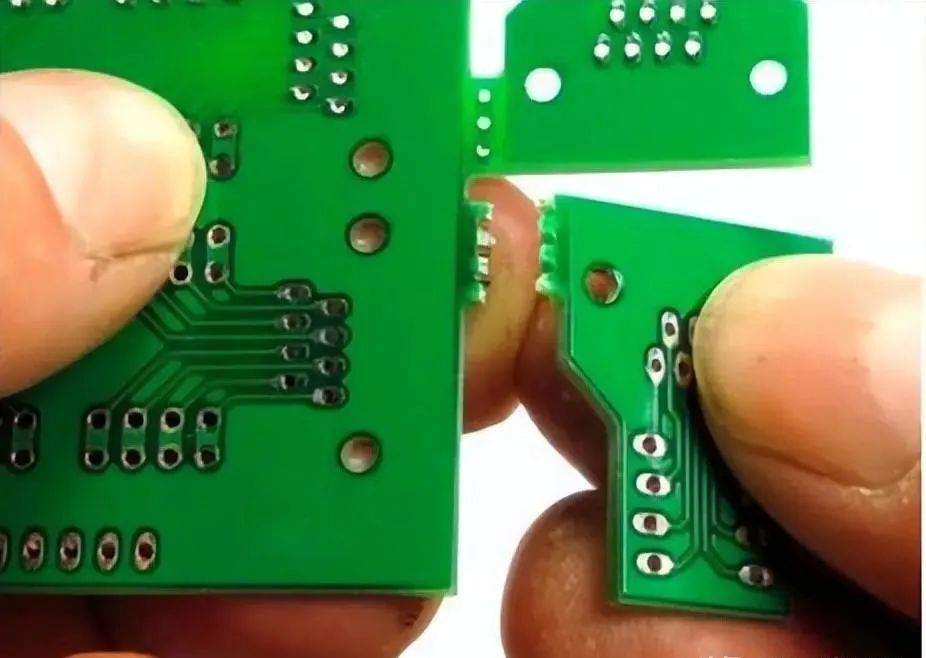
3.1 郵票孔的幾何力學結構
郵票孔的設計是一門平衡「連接強度」與「分板難度」的藝術。
3.1.1 鑽孔參數的黃金法則
- 孔徑(Hole Diameter):業界推薦的標準孔徑為 0.5mm (20mil) 至 0.8mm (32mil)。
- 力學分析:孔徑過大(>1.0mm)會導致連接橋過弱,在波峰焊(Wave Soldering)的熱衝擊下可能斷裂掉板;孔徑過小(<0.4mm)則無法有效引導裂紋擴展,導致分板時殘留大塊凸起,且小鑽頭易斷,增加加工成本。
- 孔距(Pitch):孔中心距通常設定為 孔徑 + 0.3mm 至 0.4mm。例如,使用 0.5mm 鑽孔,中心距設為 0.8mm,則孔與孔之間的實體材料(Web)僅剩 0.3mm。這個微小的連接段是應力釋放的關鍵點。
- 排列方式:每個連接橋(Tab)上通常設計 3 到 5 個孔。孔位應切入板內輪廓線,這稱為「內縮設計(Recessed Design)」。
3.1.2 內縮設計與毛邊(Burr)控制
郵票孔分板後,斷裂面必然是不平整的鋸齒狀。為了避免這些鋸齒(Burr)突出於 PCB 的標準尺寸之外,導致無法裝入機構外殼,設計時應將郵票孔的圓心向板內縮進 0.2mm - 0.5mm。
- 優勢:分板後的毛刺會隱藏在板邊輪廓內,減少了後續人工打磨(Sanding)的工序,這對於降低組裝廠的人力成本至關重要。
3.2 銑刀路徑與材料移除
郵票孔工藝的核心在於銑刀(Router Bit)。
- 銑刀直徑:標準銑刀直徑為 1.6mm、2.0mm 或 2.4mm。這意味著板與板之間必須預留至少 2.0mm 的間隙(Gap)供銑刀行走。相比 V-Cut 的「零間隙」,這是郵票孔在材料利用率上的先天劣勢。
- 加工時間:銑刀的移動速度遠慢於 V-Cut 滾刀,且需要沿著板邊完整繞行。對於複雜形狀,銑刀的行程極長,這直接轉化為更高的機台佔用成本(Machine Hour Rate)。
4. V-Cut vs. 郵票孔:全方位決策矩陣
為了協助 RD 在 DFM 階段做出精準決策,我們將從成本結構、機械特性與適用場景三個維度進行量化對比。
4.1 綜合對比分析表
| 比較維度 | V-Cut (V型切割) | 郵票孔 (Mouse Bites / Tab Route) | 深度工程解析 |
| :--- | :--- | :--- | :--- |
| 加工成本 | 低 | 中/高 | V-Cut 為快速直線過刀;郵票孔需長時間 CNC 銑削與鑽孔,且銑刀耗材成本高於 V-Cut 刀片。 |
| 板材利用率 | 極高 (接近 100%) | 中等 (約 85-90%) | V-Cut 可實現 0mm 間距拼板;郵票孔需預留 2mm 以上銑刀路徑,對於小尺寸板,廢料佔比顯著。 |
| 邊緣品質 | 平整 | 粗糙 (鋸齒狀) | V-Cut 邊緣光滑但有玻纖拉絲;郵票孔留有突起毛邊,精密機構組裝需額外打磨。 |
| 外型限制 | 僅限直線 | 任意形狀 | V-Cut 無法處理圓弧、凹槽;郵票孔是異形板的唯一解。 |
| 結構剛性 | 高 | 低 | V-Cut 保留連續的材料脊,整體拼板剛性好;郵票孔僅靠點連接,大板易下垂。 |
| 分板應力 | 高 (若手動折斷) | 低 (若使用 Router 分板機) | V-Cut 手折瞬間應力極大;郵票孔可通過剪鉗或自動銑刀分板,應力較可控。 |
4.2 決策情境模擬 (Case Studies)
-
情境 A:量產型矩形 IoT 模組
- 產品特徵:尺寸 40mm x 60mm,標準矩形,無懸空元件。
- 最佳選擇:V-Cut。
- 理由:矩形外觀完美契合 V-Cut 優勢。採用 0mm 間距拼板,每張 18"x24" 大板可多排 10-15% 的產能,且無需後續打磨,成本最低。
-
情境 B:圓形穿戴式手錶 PCB
- 產品特徵:直徑 30mm 圓形,邊緣有高密度連接器。
- 最佳選擇:郵票孔 (Tab Route)。
- 理由:V-Cut 無法切割圓形。必須使用銑刀成型,並透過 3-4 個郵票孔 Tab 連接至工藝邊。需注意 Tab 位置應避開連接器區域。
-
情境 C:帶有側向按鍵與 USB 的控制板
- 產品特徵:矩形,但長邊有 USB 母座伸出板邊 2mm。
- 最佳選擇:混合工藝 (Hybrid)。
- 理由:在無懸空元件的短邊使用 V-Cut 以增加剛性並節省空間;在有 USB 伸出的長邊使用銑刀挖空(郵票孔)以避讓元件。這種混合設計兼顧了剛性與靈活性。
5. 板材利用率計算:如何避免「廢料比板子多」的設計陷阱
板材利用率(Material Utilization)是 PCB 採購成本中最隱蔽的槓桿。由於覆銅板(CCL)是以標準尺寸出廠的,設計尺寸若不能與標準尺寸「共振」,將導致驚人的隱性浪費。

5.1 認識標準大板尺寸 (Standard Working Panel)
在台灣及亞洲供應鏈中,最主流的 CCL 標準尺寸(Working Panel)包括:
- 18" x 24" (457mm x 610mm):最通用,適用於絕大多數製程。
- 21" x 24" (533mm x 610mm):常見於多層板或高產量訂單。
- 20" x 26":部分特殊製程使用。
注意:這並不代表你的可用設計區域有這麼大。PCB 廠必須在四周保留 工藝邊(Panel Margin) 用於夾持、電鍍夾具導電及定位孔。通常每邊需扣除 10mm - 15mm。
- 實際可用區域(Usable Area):對於 18" x 24" 大板,實際可排版區域約為 16" x 22" (406mm x 558mm)。
5.2 精算公式與邏輯
板材利用率的計算公式為:
板材利用率(%) = (單板面積 × 排版數量) / 大板實際可用面積 × 100%

要最大化這個數值,RD 必須在設計初期介入:
-
尺寸的倍數效應:
假設可用寬度為 400mm。
- 設計 A:板寬 50mm -> 可排 8 片 -> 餘料 0mm。
- 設計 B:板寬 51mm -> 可排 7 片 -> 餘料 43mm (浪費)。
- 結論:僅僅 1mm 的尺寸增加,可能導致單行產出減少 12.5%。在定義 PCB 尺寸時,應先諮詢板廠的排版建議。
-
間距(Spacing)的影響:
- V-Cut:間距 0mm。
- 郵票孔:間距 2mm。
- 案例:若採用 10x10 拼板,V-Cut 總長 500mm;郵票孔總長 500 + (9 * 2) = 518mm。這 18mm 的差異可能就超過了大板的邊界,迫使拼板減少一排,利用率驟降。
-
旋轉與陰陽拼(Nesting & Interlocking):
對於 L 型、T 型或三角形板,傳統矩形陣列會產生巨大的內部廢料。
- 解決方案:採用 180° 旋轉對插(Interlocking) 排列。透過軟體算法將一片板子的凸部嵌入另一片板子的凹部,可將利用率從 60% 提升至 80% 以上。
6. 潛在風險與品質控制:MLCC 裂紋與應力管理
這是 PCB 拼板設計中最致命的隱形殺手。
6.1 MLCC 彎曲裂紋 (Flex Cracking) 機制
多層陶瓷電容(MLCC)由陶瓷介質與金屬電極交疊燒結而成,其物理特性極脆,抗拉強度遠低於抗壓強度。當 PCB 在分板過程中受到彎曲(Bending)或扭曲(Twisting)時,應力會通過焊錫傳遞至 MLCC 端電極。當拉伸應力超過陶瓷極限,會產生 45° 角的隱性裂紋。
- 危險性:這種裂紋在出廠測試(ICT/FCT)時往往導通正常,但在客戶端使用後,因水氣滲入或溫度循環,裂紋擴大導致絕緣失效,引發短路燒毀。
6.2 元件方向性設計 (Orientation Strategy)
根據 Murata 與 TDK 等大廠的應用規範,MLCC 的擺放方向對抗裂紋能力有決定性影響。
- 平行 vs. 垂直?
- 應力源分析:V-Cut 分板時,板子主要的彎曲發生在垂直於 V-Cut 線的方向。
- 正確設計:應讓 MLCC 的長軸與分板時的彎曲軸線平行。換言之,MLCC 的長邊應平行於 V-Cut 線。這樣當板子彎曲時,MLCC 兩端電極之間的距離不會被顯著拉開,從而減小拉伸應力。
- 錯誤設計:MLCC 長邊與 V-Cut 線垂直。此時板子的彎曲直接拉扯電容兩端,裂紋風險最高。
6.3 分板工藝的選擇
- 手動折板(Manual Break):應力最大,品質最不可控,嚴禁使用於車載或高可靠性產品。
- 走刀式分板機(Pizza Cutter):應力較小,適用於 V-Cut。
- 銑刀式分板機(Router Depaneling):應力最小(幾近零應力),適用於郵票孔及高敏感度產品,但設備成本最高。
7. 工藝邊 (Break-away Rail) 的設計細節
工藝邊不僅是為了傳輸,更是 PCB 的「座標系統」。
7.1 必備元素與規範
- 寬度:標準為 5mm。若板子元件極其靠近邊緣,可能需增至 8mm 或 10mm 以避開軌道鏈條。
- 光學定位點 (Fiducial Marks):
- 設計:直徑 1.0mm 實心銅點,周圍預留 2.0mm 無阻焊區(開窗)。
- 位置:至少 3 個,呈 L 型分佈於工藝邊角落,用於機器識別板子方向(防呆)。
- 工具孔 (Tooling Holes):
- 設計:直徑 2.0mm 或 3.175mm (1/8") 非金屬化孔 (NPTH)。
- 用途:測試治具定位或回流焊載具固定。注意孔內不可噴錫,以免孔徑縮小影響定位精度。
7.2 廢料與 ESG
工藝邊在生產結束後即成為廢料。對於大型量產,這些廢料(含有銅、環氧樹脂、玻纖)的處理成本與環境衝擊正日益受到重視。採用 V-Cut 減少工藝邊寬度,或採用交錯拼板減少廢料面積,也是企業履行 ESG 責任的一環。
9. 結論與建議:給 RD 的決策清單
拼板設計是 DFM 的起點,也是成本控制的決勝點。
9.1 決策樹 (Decision Matrix)
- 形狀檢核:矩形板 -> V-Cut;異形板 -> 郵票孔。
- 成本檢核:對價格極度敏感且量大 -> V-Cut(配合 0mm 間距)。
- 應力檢核:板邊有 MLCC 或 BGA -> 郵票孔 + Router 分板 或 V-Cut + 跳刀 + 加大避讓區。
- 接口檢核:有懸空元件 -> 郵票孔 + 挖空設計。
9.2 省錢實戰心法
- 算好尺寸:在 Layout 之前,先問板廠:「18x24 的板子,我設計成長寬多少利用率最高?」
- 善用 X-Out:允許板廠出貨含有打叉壞板的拼板(X-out allowed)。堅持「全良品拼板」會讓板廠的良率成本轉嫁到單價上,通常貴 10%-20%。
- 標準化工藝邊:統一所有機種的工藝邊設計(如定位孔位置、Fiducial 樣式),可以共用測試治具與載具,節省 NRE 費用。
對於工程師而言,掌握這些細節,不僅是為了幫公司省錢,更是為了設計出「可被製造」、「高品質」且「具競爭力」的產品。拼板,是連接設計理想與量產現實的橋樑。
