TPCA 專題 02|從高階論壇看 RD 的設計與製造挑戰
從高速材料、疊構確認到跨廠驗證,讓每一次設計定案都有清楚依據。
晶片選好了,介面規格確認了,Layout 也快完成。
接著,板廠回覆:指定厚度沒有庫存、原疊構需要調整、線寬必須重新計算。
PM 再問一句:「那交期可以不變嗎?」
對硬體研發工程師而言,AI 硬體升級的壓力,就藏在這些確認信裡。高速 PCB 設計需要處理的事情,從電路與佈線一路延伸到材料取得、製程條件,以及樣品完成後究竟要驗證什麼。
2026 年 TPCA 的高階論壇,把高速傳輸、高階材料、系統協作與全球佈局放進同一個討論框架。把這些議題帶回研發現場,值得思考的是:當規格不斷往前走,團隊如何建立一份能製作、能驗證,也能持續重現的設計?

今年「TPCA Show × 天下 領袖高峰會」以 AI 算力需求下的供應鏈升級為主軸;「AI賦能・全球佈局 趨勢論壇」則關注技術突破如何銜接全球量產與供應鏈韌性。
這兩個方向,對 RD 有一個共同提醒:晶片規格、PCB 結構與製造條件,需要在開發過程中一起確認。
例如,一個高速介面能否穩定運作,需要檢視晶片封裝、走線、過孔與連接器所構成的完整通道。板材選型只是其中一項決策。
從 AI 伺服器延伸到邊緣運算與終端裝置,各種產品的板面尺寸、通道長度、功耗與成本限制也不同。不能只因為產品加入 AI,就直接套用同一套高階板規格。
對研發團隊而言,第一步是把需求寫清楚:哪些通道最關鍵?允許多少損耗?哪些條件必須由系統測試確認?
參考:TPCA 領袖高峰會議題、AI賦能・全球佈局論壇議題。
「這張板要用更低損耗的材料嗎?」
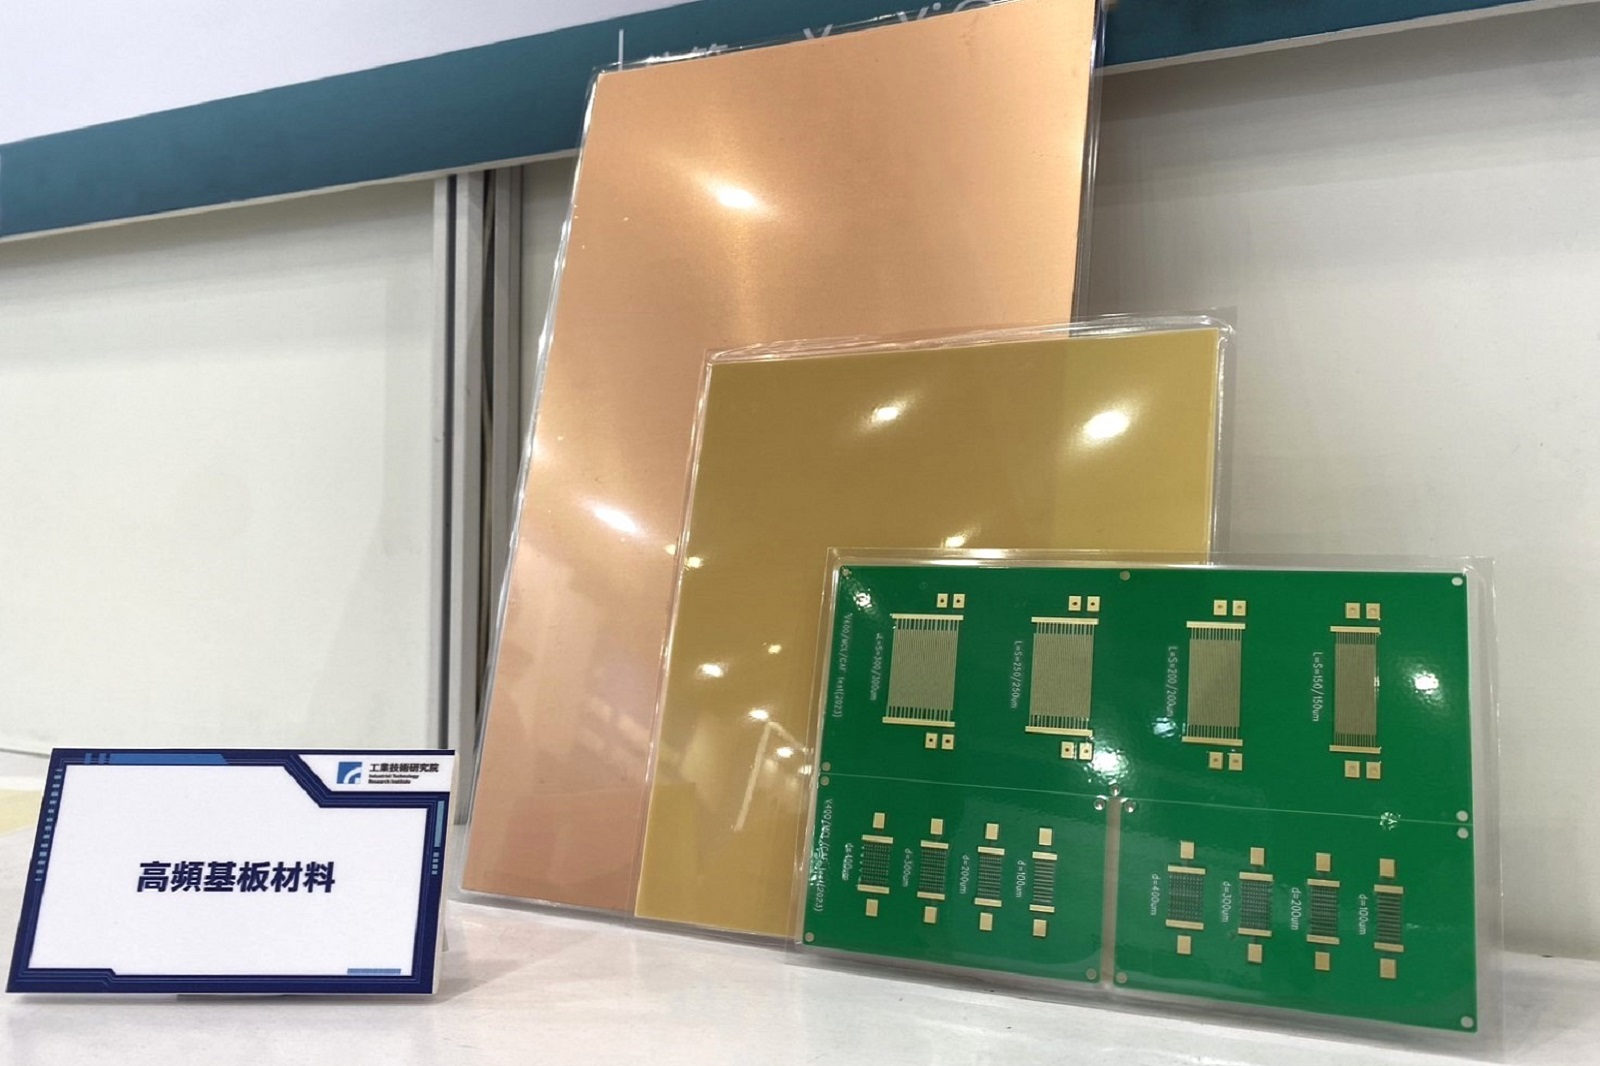
回答之前,先確認介面規格、通道長度與可用的損耗預算。
Dk(介電常數)與 Df(介電損耗因子)是重要的材料資訊,但實際通道表現也受到銅箔粗糙度、走線幾何與介質厚度影響。比較材料時,還要確認資料所對應的頻率與測試條件。
這代表,材料升級應該對應明確的設計問題。例如,當較長走線的損耗已逼近限制,低損耗材料值得評估;若主要瓶頸在過孔或連接器,則需要同步處理那些結構。
先找出通道裕量被哪個環節消耗,再決定材料與結構如何調整。 這樣才能讓成本增加有清楚的工程依據。
以下是假設情境:團隊沿用參考設計完成大部分佈線,送交板廠後,才發現指定的 Core(芯板)與 Prepreg(半固化片)組合無法依原計畫供應。

此時若要調整介質厚度,就需要重新確認阻抗線寬、線距,以及既有佈線空間是否足夠。一次材料確認,可能牽動已完成的 Layout。
因此,建議在關鍵通道開始佈線前,先取得板廠可製作的疊構,確認材料、各層介質厚度、銅厚與阻抗幾何。製造可行性設計(DFM)也應納入這個階段。
若設計需要背鑽,還應提早確認加工層別、殘樁要求與板廠能力;是否採用,則依通道分析決定。過孔殘樁會影響高速訊號,不能等到出貨前才討論處理方式。
論壇談全球佈局,研發團隊需要進一步問:當製作據點或供應商改變,哪些條件必須維持?哪些變更需要重新驗證?
一項針對高速串列連結的研究,曾將原設計交由另一家製造商重製,量測到過孔頻寬明顯下降。這個案例提醒我們,製造細節值得成為設計文件的一部分;它也不能被解讀成所有轉廠都會出現相同結果。
若文件只有 Gerber、總板厚與材料系列名稱,轉廠時仍可能留下需要重新確認的條件。
建議保留經核准的生產疊構、材料結構、阻抗幾何、背鑽要求與量測方式,並建立材料替代及工程變更的確認流程。
另外,阻抗測試與完整通道驗證應各自定義。阻抗合格,仍需要依產品要求確認插入損耗、反射、串擾或系統運作表現。樣品驗收時,應知道每份報告能回答哪個問題。
參考:高速連結過孔設計與跨廠重製研究。
對 RD 與 PM 而言,可以先從以下五項建立共同確認依據:
這些資訊愈早一致,後續修改就愈容易判斷影響,也有助於把工程確認與交期安排連在一起。
TPCA 論壇所關注的技術升級與供應鏈協作,對研發現場的啟示,是把更多製造條件納入早期設計決策。
RD 需要的,是知道這一版為什麼可行、製作依據是什麼,以及條件改變後要重新確認哪些項目。
當團隊能共同回答這些問題,高速 PCB 設計才更容易從反覆往返的郵件,走向有依據的定案。
若你的專案正在確認高速材料、阻抗疊構或樣品製作條件,可向 eCloud 提供現有疊構、Gerber 與關鍵規格,一起釐清需要在製作前確認的工程項目。