2026年8月9日
在 SMT 產線效率與物料成本被逐年壓縮的今天,「拼板」這個常被丟給板廠決定的環節,其實是工程師手上一個被低估的成本槓桿。多數台灣 R&D 工程師畫完單片就直接送廠,很少細想:V-Cut、郵票孔還是 Tab Routing?這個選擇同時牽動材料利用率、分板後的邊緣品質、元件承受的機械應力,甚至 SMT 機台夾不夾得住整片板。這篇文章從製造端視角,把 V-Cut 拼板的規則、限制與取捨一次講清楚。
拼板方法的選擇,本質上是在成本、邊緣品質與機械應力三者之間取捨。V-Cut 材料利用率最高、成本最低,但只能直線、對元件應力較大;郵票孔(mouse bite)能做異形、分板應力小,但利用率較低;Tab Routing 邊緣最漂亮、應力最小,但最貴也最慢。這三者沒有絕對優劣,只有「適不適合你的板形與量」。在設計階段就把拼板方式想清楚,而不是最後丟給板廠猜,往往能一次省下物料、工時,以及潛在的分板破損。
V-Cut(V 割)是規則矩形板最有效率的拼板方式,但它的物理原理也決定了它的限制。做法是沿板邊在正反兩面各切一道 V 形槽,保留約 1/3 板厚的連接殘料,讓整片板在 SMT 時保持剛性、組裝後又能徒手輕鬆折斷分開。分板後常殘留少量纖維毛邊,輕刮即可去除。由於分板時材料會膨脹與撕裂,V-Cut 板的尺寸公差略大,約 ±0.4mm。
它的先天限制也很明確:只能走直線,不能做曲線或異形;只做雙面 V 割,不做單面;而且 0.4mm 薄板不支援 V-Cut(一般需 ≥0.6mm)。此外,折斷時的機械應力較大,靠近割線的元件與走線必須留出足夠間距,否則容易在分板時受損。
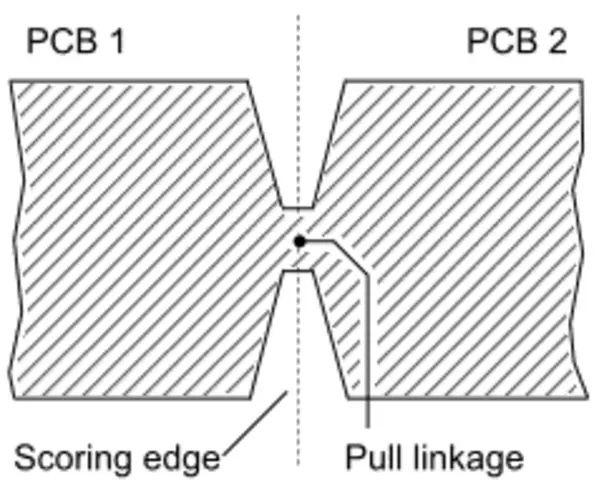
把下面幾個硬參數記住,就能避開九成的 V-Cut 退件與工程來回。
| 參數 | 規格 | 備註 | | :--- | :--- | :--- | | V 割角度 | 25° | 雙面、上下對稱 | | 最小拼板尺寸 | 70 × 70 mm | 長寬皆需 ≥70mm | | 最大拼板尺寸 | 475 × 475 mm | 水平+垂直皆 V 割時 | | 銅面/走線至割線間距 | ≥0.4mm(建議 1.0mm) | 至 V-Cut 中心線;高元件建議 ≥2.0mm | | 最小連接邊寬 | 3mm(板厚 ≤0.8mm 需 5mm) | — | | 板厚限制 | 不支援 0.4mm | 一般 ≥0.6mm |
另外,規則 V-Cut 的板間為零間距,材料利用率常可 >90%,這正是它成本最低的原因。但要注意:當 V 割線與繞銑槽交會時,圓形銑刀在分板後可能留下突出的小銳角——可在板間加一條 3–5mm 的製程邊(tab),讓刀具完整走過、切出乾淨邊緣。
拼板不只是切割,還要顧到 SMT 產線吃不吃得下這片板。幾個最容易被忽略的點:
這些細節在拼板圖上花幾分鐘標清楚,能省下產線端大量的來回確認。
選對拼板方式,就是把板形、量、邊緣要求與應力敏感度四件事疊起來看。郵票孔以一組小孔(常見 0.60mm、每組 5–8 孔)加窄橋連接,適合異形、L 形或曲線板,分板應力小、元件可更靠板邊,但板間需 1.6–2mm 間距、利用率較低,且 tab 處邊緣略呈鋸齒。Tab Routing 則以 CNC 銑掉大部分外形、保留較寬的橋,邊緣品質與精度最好、應力最小,常與郵票孔搭配使用,但成本最高、工時最長、料耗也較大。
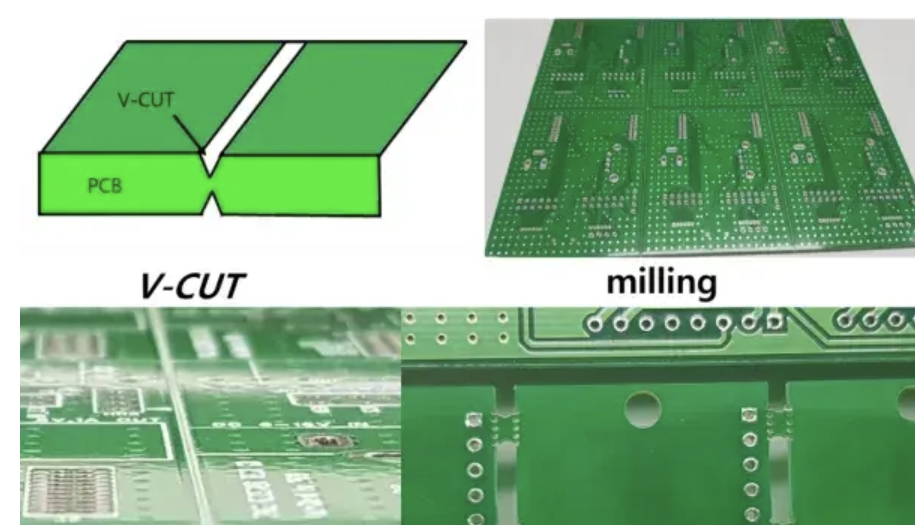 | 比較 | V-Cut | 郵票孔 | Tab Routing |
| :--- | :--- | :--- | :--- |
| 板形 | 僅矩形直邊 | 任意/異形 | 任意/異形 |
| 材料利用率 | 極佳(零間距) | 良(1.6–2mm 間距) | 中等 |
| 分板邊緣 | 佳(少量纖維) | 尚可(tab 處鋸齒) | 極佳 |
| 機械應力 | 較大 | 小 | 最小 |
| 成本 | 最低 | 中等 | 最高 |
| 最適場景 | 大量矩形板 | 異形/省成本 SMT | 脆弱板/嚴格邊緣 |
必要時也可採混合拼板——部分軸向用 V-Cut、其餘用郵票孔——兼顧利用率與板形彈性。
V-Cut 的高利用率與低成本,對規則矩形板幾乎無可取代;但一旦板形轉為異形、元件對應力敏感,或邊緣品質要求嚴格,郵票孔與 Tab Routing 才是對的解。把這個決策留在設計階段、而不是丟給板廠猜,能一次省下物料、工時與分板破損的風險。最後提醒一個關鍵動作:拼板定案後,務必以板廠回簽的工程檔(而非你原始的 Gerber)來製作鋼板與治具,確保鋼板、治具與實際拼板完全對得上。
eCloud 累積了大量矩形與異形拼板、以及 SMT 相容性設計的 DFM 經驗。下一個專案正在規劃拼板與量產?歡迎在設計階段就與我們的工程團隊聯繫,取得拼板與 SMT 的 DFM 預審意見,把材料利用率與分板良率一次最佳化。
