2026年7月18日
對硬體團隊來說,板子設計得再好,最後都要裝進一個機構件裡——而通訊機櫃、工控外殼、醫療設備殼體最常用的工法就是鈑金折彎。折彎看似是最簡單的成形製程,但裂痕、孔變形、模具干涉、回彈超差、組裝不良這些量產問題,追根究柢多半出在設計階段。這篇文章整理鈑金折彎的核心原理與 5 條最關鍵的 DFM 法則,讓 RD 在畫圖時就把製造風險收掉。
 現代鈑金製造以三種折彎方式為主,精度、成本與效率各有取捨:
| 比較 | 空氣折彎(Air Bending) | 貼模折彎(Bottoming) | 壓印折彎(Coining) | | :--- | :--- | :--- | :--- | | 原理 | 板材僅與上下模局部接觸,靠下壓深度控制角度 | 板材完全貼合模穴 | 極高壓力使折彎線塑性變形 | | 精度 | 中等 | 較高 | 最高 | | 回彈 | 較大 | 較小 | 幾乎消除 | | 成本 | 低、模具磨耗小 | 需較大噸位 | 模具磨耗大、效率低 |
一般結構件用空氣折彎即可;角度一致性要求高的部位考慮貼模;壓印只留給精度極端要求的特徵,不要整件套用。
折彎半徑(內 R)是折彎設計最關鍵的參數。R 太小,外側纖維被過度拉伸而開裂;R 太大,回彈變大、尺寸變異增加。基本原則是依材料厚度 T 選擇建議的最小內 R,並在整件產品中盡量統一。
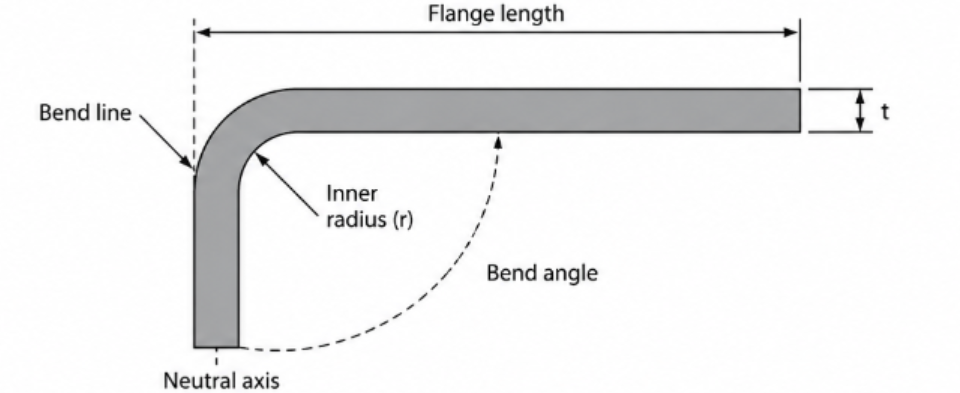
折彎時內側受壓、外側受拉,中間存在一條既不壓縮也不拉伸的中性層(Neutral Axis),它的位置隨材料、板厚與折彎半徑改變——這正是展開圖算不準的根源。三個由此衍生的參數:
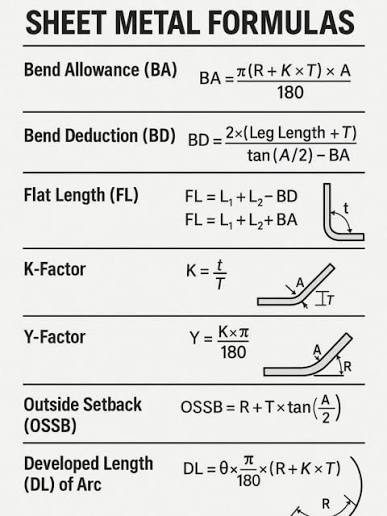
BA 的計算式為:
BA = θ × (R + K × T) × π / 180
其中 θ 為折彎角度、R 為內折彎半徑、K 為 K 值、T 為板厚。展開尺寸算錯,是鈑金打樣一次不過最常見的原因。
孔、槽、開口離折彎線太近,是最常見的設計錯誤——折彎時的應力集中會造成孔變形、撕裂或尺寸偏差。孔緣到折彎線距離維持 4T 以上,可有效消除孔變形問題。
折邊太短,標準折床模具無法有效支撐,會導致成形不完整或角度失準。
多道折彎靠太近會造成模具干涉,除了撞模風險,也讓折彎順序複雜化、增加架設時間。
間距不足的反向折彎往往需要特殊模具與多次架設,能拉開偏移量就拉開,減少累積公差。
沒有讓位槽的轉角交會處會產生應力集中,造成撕裂或翹曲。矩形讓位槽最好做、最通用;圓形讓位槽應力分佈較佳,適合外觀件與精密件。
| 缺陷 | 根因 | | :--- | :--- | | 開裂 | R 太小、材料紋向與折彎線平行、或板邊有毛刺與微裂痕 | | 回彈 | 材料成形後的彈性回復,趨勢上不鏽鋼最大、鋁居中、低碳鋼最小;對策包括過折補償、貼模折彎與優化 R 值 | | 孔變形 | 幾乎都是孔離折彎線太近,回到 4T 法則 | | 表面刮傷 | 模具摩擦、表面無保護或模具損傷;保護膜與拋光模面能明顯改善外觀件品質 |
這四個習慣不需要犧牲任何功能,卻直接反映在報價與交期上。
鈑金折彎設計的本質,是理解材料行為並遵守已被驗證的製造規則——多數缺陷、超支與延誤,都能在設計階段用正確的 DFM 避免。對硬體團隊來說還有一層意義:外殼的折彎結構決定了 PCB 的板形、鎖固孔位與連接器開口位置,機構定案太晚,板子就得跟著改。
我們在協助客戶做 PCB DFM 預審與 PCBA 專案協調時,board outline 與組裝介面永遠是最早要對齊的項目之一——機構與電路越早協同,整機的修改成本越低。下一個專案的板形與機構還在收斂中?歡迎與我們的工程團隊聊聊,把 PCB 端的 DFM 條件提早鎖定。
