2026年5月13日
隨著 Wi-Fi 7 (IEEE 802.11be) 從早期的技術展示正式步入企業級與消費級市場的量產部署,整個產業的目光往往聚焦於其高達 40 Gbps 的理論傳輸速度與極低的延遲。然而,退回硬體底層來看,Wi-Fi 7 絕非僅是更換一顆主控晶片那麼簡單。 從 320 MHz 超大頻寬到多链路操作 (MLO),這些通訊協定上的躍進,正在對底層的載板與印刷電路板 (PCB) 提出嚴苛的物理挑戰。對於長期主導全球網通設備代工與 PCB 製造的台灣供應鏈而言,2026 年的這波換機潮,既是產能擴張的機遇,更是高階製造能力的分水嶺。
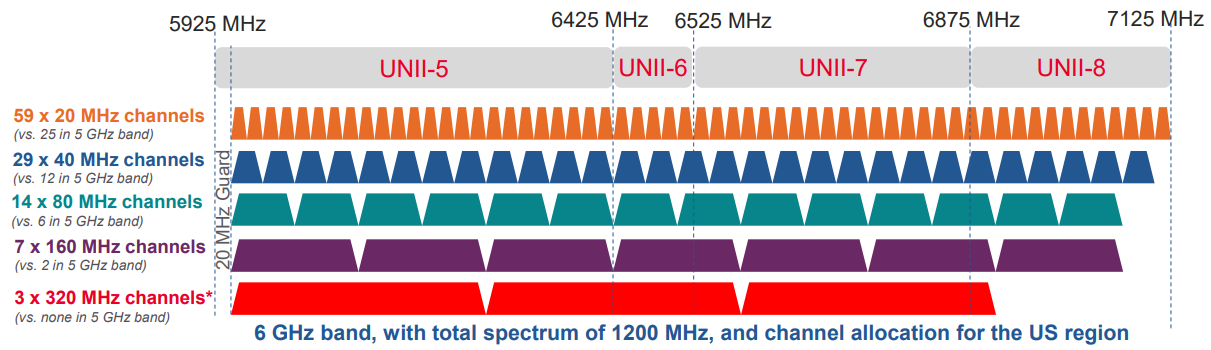
Wi-Fi 7 最具顛覆性的技術之一是 多链路操作 (MLO)。過去的設備只能在 2.4GHz、5GHz 或 6GHz 中擇一連線,而 MLO 允許設備「同時」跨頻段收發資料。這意味著在企業級 AP(接入點)的有限空間內,多個射頻前端模組 (FEM) 必須同時全速運作。
隨著天線數量增加(高階 AP 甚至支援 16 條空間串流)以及各種 IoT 藍牙/UWB 模組的整合,網通主板的佈局空間被嚴重壓縮。
過去在一般中低階網通產品中少見的高階 HDI (High-Density Interconnect) 製程,在 Wi-Fi 7 世代逐漸成為標準配置。從常見的 2+N+2 逐步向 3+N+3 甚至 Any-Layer HDI 邁進。盲埋孔設計不僅是為了節省空間,更是為了縮短過孔 (Via) 長度,減少寄生電容與殘留的 Stub 效應,從而確保高頻訊號的完整性。
效能的提升伴隨著功耗的飆升。現代 Wi-Fi 7 AP 具備雙萬兆 (10 Gbps) 乙太網路接口,並整合邊緣運算能力,傳統的 30W PoE (Power over Ethernet) 供電已捉襟見肘,全面升級至 802.3bt (60W 甚至更高) 成為常態。
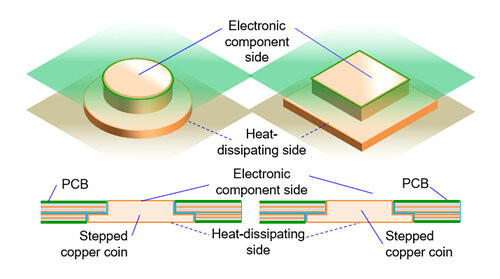
這給 PCB 帶來了嚴重的熱管理問題。主控 SoC 和 RF 模組在狹小封閉的 AP 外殼內會產生巨大熱量。因此,在 DFM(可製造性設計)階段,我們看到越來越多的設計引入了 厚銅 (Heavy Copper) 製程(如 2oz 或 3oz 內層銅箔)來協助大電流傳輸與熱傳導,甚至在關鍵發熱元件底部採用嵌銅塊 (Copper Coin) 技術。如何在兼顧高頻微細線路的同時,處理厚銅壓合帶來的填膠困難與板彎翹曲 (Warpage) 風險,是目前工廠端最需克服的製程痛點。
台灣作為全球企業級網通設備(如交換機、路由器、企業級 AP)的研發與製造重鎮,正處於這波技術轉換的風暴中心。
2026 年的台灣市場,單純的「按圖施工」已經難以滿足北美網通大廠的期望。面對 Wi-Fi 7 複雜的疊構 (Stack-up)、極端的高頻材料特性以及散熱需求,PCB 製造商必須更早地介入硬體研發週期。透過前端的 DFM 檢核、Polar 阻抗模擬與材料庫匹配,將製造風險在佈局 (Layout) 階段就予以排除。
Wi-Fi 7 確實帶來了極致的無線體驗,但它不是魔法,而是建立在極度精密的物理工程之上。對於 PCB 產業而言,這不僅是一次材料的升級,更是一場從訊號完整性、高密度佈線到熱力學管理的綜合大考。掌握這些底層製程 know-how 的供應商,才具備在未來三年網通換機潮中拿下企業級客戶訂單的絕對優勢。
