2026年2月1日
高功率密度時代的機電整合挑戰
##在台灣蓬勃發展的電動車(EV)、工業自動化與 AI 伺服器供應鏈中,機電整合系統正經歷一場前所未有的功率密度革命。隨著系統電壓從 12V 躍升至 48V 乃至 800V 架構,印刷電路板(PCB)已不再僅僅是訊號的載體,更轉變為大電流的能量高速公路與熱管理的關鍵組件。對於台灣的 RD 與 Layout 工程師而言,設計一款能夠承載連續 100 安培以上電流、同時維持低溫升與高可靠度的 PCB,是當前最具挑戰性的任務之一。而在這場挑戰中,厚銅板(Heavy Copper PCB)技術無疑是核心解決方案。
然而,厚銅板的製造並非單純將銅箔加厚。當銅厚超過 3oz(約 105μm)時,化學蝕刻製程中的物理化學行為將發生質變,「蝕刻因子」(Etch Factor)與「側蝕」(Undercut)效應將顯著改變導體的幾何形狀。如果 Layout 工程師仍沿用標準 1oz 銅的設計規則(Design Rules)與矩形截面假設,將導致實際成品的截面積不足、電阻過高,甚至引發嚴重的過熱失效。
本報告將深入探討厚銅板製造的物理限制、梯形截面的數學計算模型、大電流熱設計的優化策略,解析如何透過高階製程管理來確保大電流電源板的良率與可靠度。這是一份專為追求極致性能的台灣機電工程師所撰寫的深度指南。
要理解為什麼厚銅板(3oz 以上)無法設計過細的線寬與線距,必須跳脫二維的 Layout 視圖,進入三維的濕製程化學動力學領域。PCB 線路的形成主要依賴「減成法」(Subtractive Process),即利用光阻保護需要的線路,並用化學藥液腐蝕掉多餘的銅。對於厚銅板而言,這個過程充滿了物理限制。
在理想的 PCB 製造中,蝕刻是「異向性」(Anisotropic)的,即藥水只垂直向下攻擊銅箔,形成垂直的側壁。然而,現實中的氯化銅(CuCl₂)或鹼性蝕刻液本質上是「等向性」(Isotropic)的。這意味著,當蝕刻液接觸到銅表面時,氧化還原反應在所有接觸面上以大致相同的速率進行。
當蝕刻液向下腐蝕以切斷銅層厚度(Z軸)時,它同時也在向側面(X/Y軸)進攻,侵蝕光阻(Resist)下方的銅。這種橫向的侵蝕稱為「側蝕」(Undercut)。對於常規的 1oz(35μm)銅箔,蝕刻時間短,側蝕量通常僅為 0.5~1 mil,相對可控。但對於 3oz(105μm)甚至 10oz(350μm)的厚銅,為了蝕穿垂直厚度,藥水必須滯留更長的時間,導致側壁長時間暴露在新鮮蝕刻液中,造成嚴重的側蝕。
側蝕的結果是線路截面呈現「梯形」而非「矩形」。線路頂部的寬度(Top Width)會顯著小於底部的設計寬度(Design Width/Bottom Width)。這種幾何變形是厚銅板製造中的物理鐵律,無法完全消除,只能透過工藝優化來抑制。
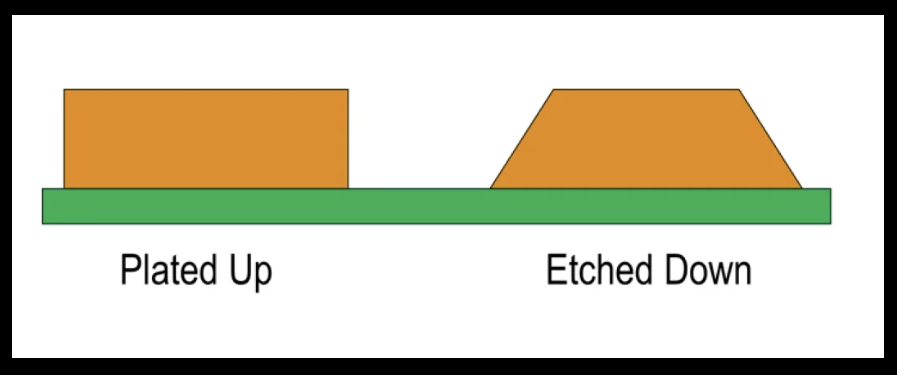
為什麼厚銅板不能畫太細的線距(Space)?這涉及流體力學中的質量傳送(Mass Transfer)問題。
在厚銅蝕刻過程中,線路之間的間隙會形成深邃的「峽谷」。隨著蝕刻深度增加,峽谷越來越深。在峽谷底部,反應後的舊藥水(含有高濃度銅離子,蝕刻能力弱)必須擴散出去,而新鮮的藥水必須擴散進來。當線距過窄而銅層過厚時(即高縱橫比 Aspect Ratio),藥水交換效率急劇下降,產生「蝕刻池效應」(Puddle Effect)。這會導致峽谷底部的銅清除不乾淨,形成殘銅短路(Shorts)。
此外,為了補償側蝕,CAM 工程師必須在光罩上將線路加粗(Etch Compensation)。例如,為了獲得 10 mil 的成品線寬,可能需要在光罩上畫成 16 mil。如果原始設計的線距僅有 10 mil,加粗後的線距將縮減為 4 mil。對於厚銅板,4 mil 的間隙過於狹窄,乾膜無法有效貼合,顯影液也無法進入,最終導致製造失敗。
為了量化蝕刻品質,業界引入了「蝕刻因子」(Etch Factor, F)的概念。雖然不同文獻有不同定義,最通用的定義為蝕刻深度(D,即銅厚)與單側側蝕量(C)的比值:
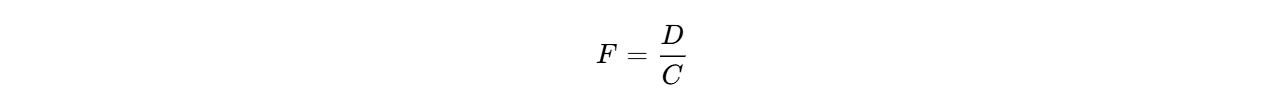
在傳統製程中,蝕刻因子通常落在 2.0 到 3.0 之間。這意味著每向下蝕刻 3 mil,側面就會損失 1 mil。對於高階製程(如逸雲科技所採用的),透過添加抑制劑(Inhibitors)保護側壁並使用高壓噴淋技術,蝕刻因子可以提升至 3.0 甚至 4.0 以上,從而實現更陡峭的側壁和更精確的線寬控制。
對於台灣的 Layout 工程師來說,不能僅依賴板廠的 DFM 回饋,必須在設計階段就主動預留工藝餘裕(Process Margin)。以下我們將建立一套基於梯形截面的數學模型,提供精確的補償量計算與電阻修正方法。
假設我們設計一條線寬為 的導線,銅厚為
 。由於側蝕,實際製造出來的線路截面為等腰梯形。
定義變數如下:
 :線路底部寬度(通常等於光罩上的寬度
 )。
 :線路頂部寬度。
 :單側側蝕量(Undercut)。
 :蝕刻因子。
 :梯形側壁傾角。
根據蝕刻因子的定義 ,我們可以推導出頂部寬度:
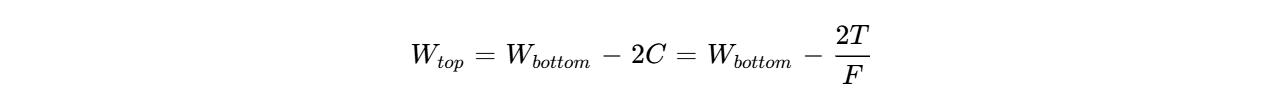
這個公式揭示了一個殘酷的事實:銅越厚(T 越大)或蝕刻因子越差(F 越小),頂部寬度損失越嚴重。
為了確保成品線路的有效導電寬度(通常指頂部寬度或平均寬度)達到設計要求,必須在光罩製作階段進行預補償。
補償公式:
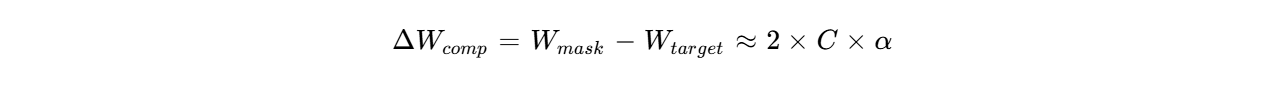
其中  是工廠製程變異係數(通常取 1.0 ~ 1.2)。
為了方便工程師快速估算,我們結合業界經驗數據,整理出以下補償量經驗法則(Rule of Thumb):
| 銅厚 (Weight) | 厚度 (Thickness) | 典型單側側蝕量 (C) | 建議 Layout 線寬補償量 (ΔW) | | :--- | :--- | :--- | :--- | | 1 oz | 1.37 mil | ~0.5 mil | + 1.0 ~ 1.5 mil | | 2 oz | 2.74 mil | ~1.0 mil | + 2.5 ~ 3.0 mil | | 3 oz | 4.11 mil | ~1.5 mil | + 4.0 ~ 5.0 mil | | 4 oz | 5.48 mil | ~2.0 mil | + 6.0 ~ 8.0 mil | | 6 oz | 8.22 mil | ~3.0 mil | + 10.0 ~ 12.0 mil |
本表假設外層、自然對流、無額外散熱、均勻電流分佈,實際設計需依 IPC-2152 或 CFD 驗證。

應用實例: 若機電系學生設計一個 4oz 厚銅的馬達驅動板,目標線寬為 20 mil。
傳統電阻公式 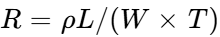 假設截面是矩形。對於厚銅板,這會低估電阻值,導致溫升預測失準。我們必須使用梯形面積公式進行修正。
梯形截面積  :
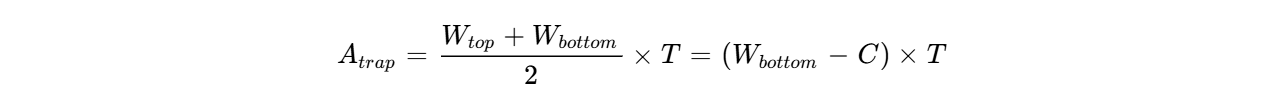
電阻修正係數  :
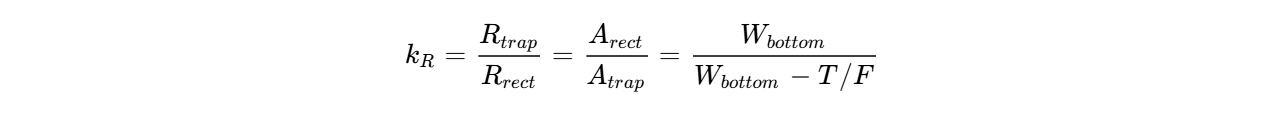
案例分析: 設計 3oz (4.1 mil) 銅,線寬 12 mil,蝕刻因子 F=2。
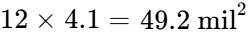
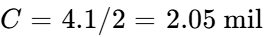 。平均寬度
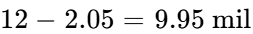 。實際面積
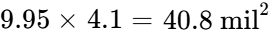 。
 。
對於機電整合系統(如大功率馬達驅動器、逆變器),「熱」是電子元件失效的頭號殺手。厚銅板的價值不僅在於導電,更在於其作為「均溫板」(Heat Spreader)的熱學特性。如何在 Layout 上平衡導電截面積與散熱表面積,是熱設計的核心。
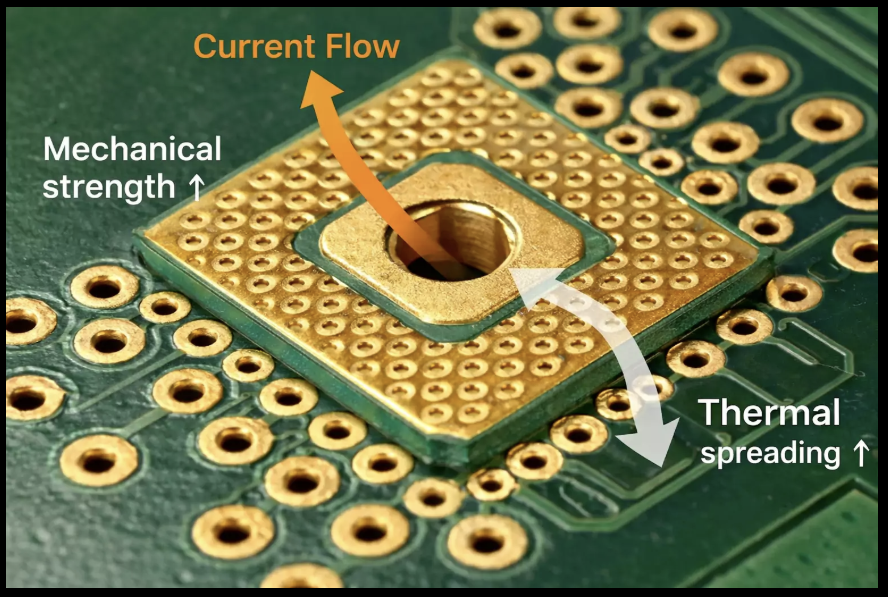
電流通過銅線產生熱量(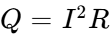 ),這些熱量必須透過基材(FR-4)傳導發散。IPC-2221 標準提供的公式
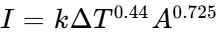 是基於 1950 年代的實驗數據,對於現代多層厚銅板而言過於保守且不夠精確。
較新的 IPC-2152 標準引入了更複雜的物理變數,包括熱導率、板厚及周圍銅箔的分布。研究顯示,IPC-2152 在考慮內層銅箔散熱的情況下,允許的電流密度通常高於 IPC-2221。這意味著,如果你懂得利用內層散熱,你可以畫更細的線,或者在相同線寬下承載更大的電流。
當電流需求增加時,工程師面臨兩種選擇:增加銅厚(例如從 2oz 變 4oz)或增加線寬。
比較分析:
| 特性 | 增加銅厚 (Thicker Cu) | 增加線寬 (Wider Trace) | | :--- | :--- | :--- | | 導電截面積 | 線性增加 | 線性增加 | | 表面積 (散熱) | 增加不明顯 (僅側壁增加) | 顯著增加 (有利於對流散熱) | | 水平熱擴散 | 極佳 (減少熱點峰值) | 普通 | | 空間佔用 | 低 (Z軸延伸) | 高 (X/Y軸延伸) | | 製程難度 | 高 (側蝕、阻焊困難) | 低 |
優化建議:
根據 IPC-2152 及實務經驗,以下提供不同銅厚在 10°C 與 20°C 溫升下的電流承載能力估算(假設外層線路):
表 2:厚銅線路電流承載能力參考表 (20°C 溫升)
| 線寬 (Trace Width) | 1 oz (35μm) | 2 oz (70μm) | 3 oz (105μm) | 4 oz (140μm) | | :--- | :--- | :--- | :--- | :--- | | 20 mil | ~ 2.5 A | ~ 4.0 A | ~ 5.5 A | ~ 7.0 A | | 50 mil | ~ 4.5 A | ~ 7.5 A | ~ 10.0 A | ~ 12.5 A | | 100 mil | ~ 7.5 A | ~ 12.0 A | ~ 16.0 A | ~ 20.0 A | | 200 mil | ~ 13.0 A | ~ 20.0 A | ~ 27.0 A | ~ 33.0 A |
注意:此表僅供參考,實際應用需考慮梯形截面導致的約 10-15% 降額(Derating)。例如,若查表得 20A,建議設計目標設為 17A 以保留安全餘裕。
針對上述提到的物理限制(側蝕)、電氣誤差(梯形截面)及製造難題,台灣的高階 PCB 製造產業鏈已經發展出成熟的應對方案。本節以「逸雲科技」(eCloud Technology)為例,說明如何透過先進製程技術解決這些痛點,確保大電流電源板的良率與性能。 (註:本節內容整合了台灣一線高階 PCB 廠如 Cheer Time、ExPlus、HannStar Board 等在厚銅領域的通用高階技術能力,具體化為逸雲科技的解決方案。)
傳統的一次性蝕刻是造成「梯形截面」與「線寬縮水」的主因。逸雲科技採用**多段式微分蝕刻(Differential Etching)**技術,這是一種結合化學與流體力學的工藝創新。
在機電整合系統中,往往同時存在需要走 100A 的功率迴路與精細的 MCU 控制訊號。全板使用 4oz 厚銅會導致訊號線無法佈局(最小線寬/線距太大)。
逸雲科技不僅提供製造,更提供前端的工程支援,解決 Layout 工程師「不知道該補償多少」的困擾。
厚銅板設計是機電整合領域中物理、化學與幾何學的交匯點。它挑戰了我們對 PCB 線路「矩形、理想」的傳統認知。透過本報告的分析,我們可以歸納出給台灣 RD 與 Layout 工程師的幾個關鍵建議:
在電動車與綠能產業起飛的當下,掌握厚銅板的「蝕刻因子」與熱設計精髓,將是每一位機電整合工程師不可或缺的核心競爭力。
