2026年2月4日
在高速數位電路(High-Speed Digital)與射頻(RF)設計領域,阻抗匹配(Impedance Matching)是訊號完整性(Signal Integrity, SI)的基石。對於Layout 工程師與硬體研發人員而言,最令人挫折的時刻莫過於:在設計階段使用 Polar Si9000 或 Ansys 軟體,依照板廠提供的疊構(Stackup)精確計算出 50Ω 的線寬,但收到 PCB 成品與測試報告時,TDR 實測值卻顯示為 55Ω,甚至更高。或者是,隨板附贈的阻抗條(Test Coupon)測試通過,但在板內實際走線(In-Board Trace)上量測卻發現阻抗不連續或超標。 這篇技術專文將深入剖析造成「模擬與實測誤差」的物理機制,超越基礎的線寬與介厚討論,進入蝕刻因子(Etch Factor)、銅箔粗糙度(Roughness)與防焊綠漆(Solder Mask)的微觀世界,並提供實務上的溝通指南。
IPC 標準通常要求阻抗控制在 ±10% 以內。對於 50Ω 系統,45Ω 至 55Ω 均視為合格。然而,當實測值普遍偏向 55Ω 甚至更高時,這並非隨機誤差,而是系統性的偏差。這通常源於模擬模型過於「理想化」,未能真實反映 PCB 製程中的物理變形。
在絕大多數的 EDA 軟體或簡易阻抗計算器中,走線的橫截面預設為完美的「矩形」。然而,PCB 蝕刻製程是化學藥液從銅箔表面向下侵蝕的過程。這導致走線頂部的銅暴露在蝕刻液中的時間比底部更長,必然造成頂部寬度(Top Width,  )小於底部寬度(Bottom Width,
 )。
這種「梯形效應」在模擬中若被忽略,會導致阻抗預測嚴重失準:
 時,邊緣場(Fringing Field)分佈改變,導致單位長度電容(
 )下降。
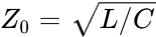 ,當電容
 減小(且電感
 因截面縮小而微幅增加)時,特徵阻抗
 必然上升。
這解釋了為何實測值往往比「矩形模型」的模擬值高出 2-5Ω。如果 Layout 工程師設定線寬為 5 mil,板廠蝕刻後的底部雖然維持 5 mil,但頂部可能僅剩 4 mil,這種幾何差異是阻抗偏高的主因之一。
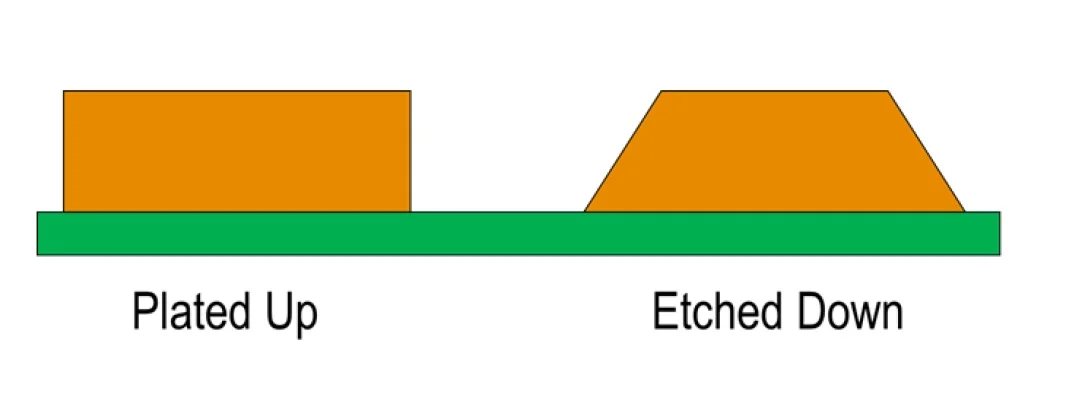
為了在模擬中修正此誤差,必須引入「蝕刻因子」(Etch Factor)。IPC-A-600G 定義蝕刻因子為銅厚( )與側蝕量(
 )的比值:
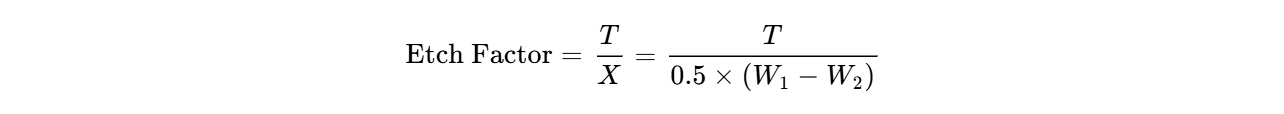
一般 1oz(約 35μm)銅箔的蝕刻製程,其側蝕量約為 0.5 mil 至 1.0 mil。這意味著  比
 小 1-2 mil。
 與
 差異(例如
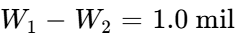 )進行建模。
除了形狀變異,還有絕對寬度的減少。蝕刻液會攻擊阻劑(Photoresist)下方的銅,造成「側蝕」。如果板廠在光學底片(Phototool)製作階段沒有進行足夠的「線寬補償(Etch Compensation)」,實際蝕刻出來的線寬將普遍比設計檔(Gerber)更細。
| 變數 | 模擬設定 | 實際製程 | 對阻抗的影響 |
| :--- | :--- | :--- | :--- |
| 截面形狀 | 矩形 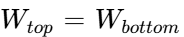 | 梯形 (
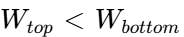 | 上升 (Higher Z) |
| 線寬精度 | 理想值 (e.g., 5.0 mil) | 側蝕 (
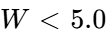 mil) | 上升 (Higher Z) |
| 介質厚度 | 標稱值 (Nominal) | 壓合流膠 (可能偏厚) | 上升 (Higher Z) |
當頻率進入 GHz 等級,甚至到達 PCIe Gen4/5 的 16Gbps/32Gbps 領域時,單純的幾何尺寸控制已不足以精確預測阻抗。銅箔表面的微觀結構與綠漆的介電特性開始扮演關鍵角色。
為了增加銅箔與介質層(Prepreg/Core)的結合力(Peel Strength),銅箔表面通常會經過粗化處理,形成無數微小的「銅牙(Nodules)」。在高頻下,集膚效應(Skin Effect)迫使電流集中在導體表面流動。
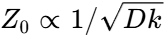 ,Dk 上升會導致阻抗下降。
綠漆是 Layout 工程師最常忽略的阻抗變數。
洞察:如果綠漆會讓阻抗下降,為什麼常見問題是「實測變 55Ω(偏高)」? 這表示「蝕刻導致的線寬變細(阻抗上升)」效應,往往大於「綠漆覆蓋(阻抗下降)」的效應。或者是工程師在模擬時使用了過高的 Dk 值(例如使用了 1MHz 的 Dk 而非 1GHz 的 Dk),導致模擬基準點錯誤。
即便考慮了所有幾何與材料變數,為何有時 Coupon 測試 Pass,但板內走線(In-Board)卻失效?這涉及到測試方法學與製程均勻性的問題。
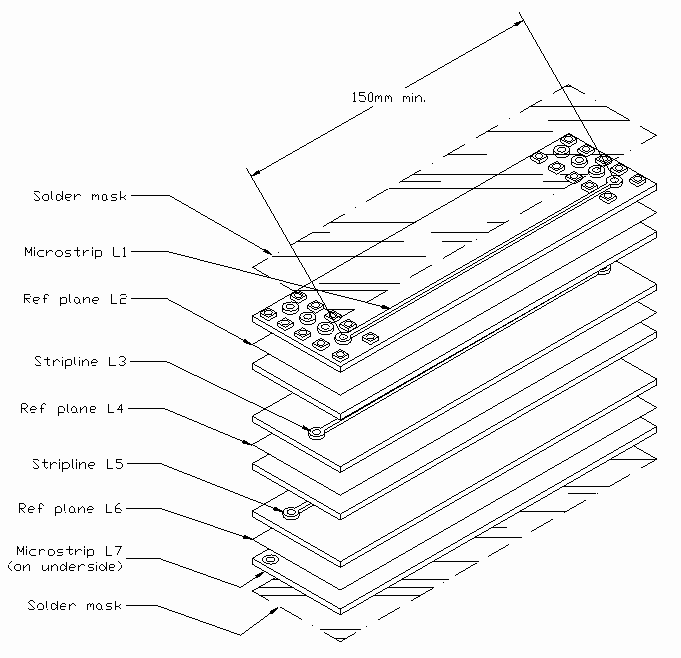
Coupon 是放置在 PCB 拼板(Panel)工藝邊(Break-away tab)上的測試線路,其設計旨在模擬板內走線。但它存在先天侷限:
TDR(時域反射儀)透過發射快速階躍脈衝(Step Pulse)並測量反射來計算阻抗。
為了消除「設計 50Ω,出貨 55Ω」的鴻溝,RD 必須改變與板廠的溝通模式,從單純的「交 Gerber」轉變為「對齊製程模型」。
很多 RD 會使用通用的 FR-4 參數(Er=4.2)自行計算疊構並鎖定介厚。這是極大的誤區。不同板廠使用的 Prepreg(如 1080, 2116, 7628)含膠量與壓合後的厚度(Press-out Thickness)皆不同。
當收到板廠的 EQ(工程確認單)時,請仔細檢查以下參數:
最安全的做法是:在製程圖(Fabrication Drawing)上標註**「阻抗控制 50Ω ±10%,參考層 L2,線寬由板廠依製程調整」**。 這給予了板廠微調線寬的權限。板廠最清楚自家蝕刻線的公差能力(Etch Capability)。如果他們知道該批次藥水蝕刻較快,他們會預先加粗線寬,確保成品落在 50Ω 中心值。若 RD 鎖死線寬不准動,板廠只能盡力而為,最終產品往往會偏離目標。
阻抗控制不僅是設計軟體中的數字遊戲,更是一場涉及材料科學、流變學與精密量測的綜合戰役。從梯形截面的幾何修正,到綠漆與粗糙度的微觀影響,每一個細節的忽視都可能導致 10% 的阻抗漂移,進而影響 PCIe、USB 或 DDR 等高速訊號的眼圖張開度。
對於追求極致訊號完整性的台灣 RD 與工程團隊而言,選擇一家具備深厚高頻製程經驗與精密檢測能力的 PCB 合作夥伴至關重要。
逸雲科技(eCloud PCB) 深知高頻設計的痛點,我們致力於消除模擬與實測的鴻溝。
透過精確的製程控制與先進的量測驗證,逸雲科技協助您的設計規格完美落地,讓您的產品在高速傳輸的賽道上保持領先。
(本文旨在提供技術見解,具體製程參數請依據實際專案需求與逸雲科技工程師確認)
