2026年2月9日
隨著電子產品向高功率密度與微型化發展,電源管理 IC (PMIC)、射頻元件 (RF) 及高運算處理器的封裝形式,已大量採用 QFN (Quad Flat No-lead) 或通稱為 BTC (Bottom Termination Components) 的底部終端元件。這類封裝憑藉其低電感、低熱阻與小體積優勢,成為現代電路設計的主流。 然而,對於負責硬體研發的工程師 (RD) 與機電系學生而言,QFN 的底部散熱焊盤 (Thermal Pad) 設計卻往往是生產良率與產品壽命的隱形殺手。本報告將深入探討 QFN 散熱焊盤的關鍵工藝,從鋼網 (Stencil) 的開窗藝術到過孔 (Via) 的處理技術,並特別解析高階 VIPPO 製程如何解決散熱與平整度的雙重難題。
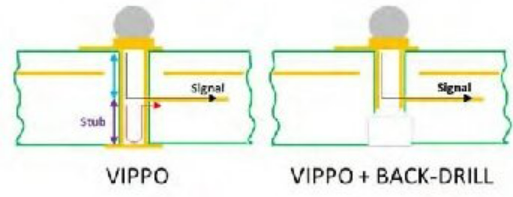
在處理高電流或高頻訊號的應用中,QFN 元件底部的 Thermal Pad 扮演著雙重核心角色:「散熱路徑」與「電氣接地」。
從熱力學角度來看 晶片運作時產生的熱量需經由 Die Attach (晶粒黏著層) 傳導至 Thermal Pad,再透過錫膏層 (Solder Joint) 傳遞至 PCB 的銅箔與散熱過孔。若焊接過程中產生大面積空洞 (Void),不僅會切斷熱傳導路徑,導致接面溫度 (Tj) 飆升,更會形成局部的熱點 (Hot Spot),加速晶片老化。
從電氣角度分析 Thermal Pad 通常是晶片的參考地 (GND)。若焊接不良或發生「虛焊」,接地阻抗將變得不穩定。在高頻運作下,這會導致嚴重的地彈 (Ground Bounce) 效應與電磁干擾 (EMI) 問題,甚至造成電源 IC 的回授控制失效,引發輸出電壓震盪。
對於產線而言 QFN 的重工 (Rework) 是極為困難的「噩夢」。由於焊點位於元件底部,無法透過烙鐵直接修補,必須使用熱風槍或紅外線返修台進行拆焊。這不僅耗時,且 PCB 焊盤極易在二次加熱中脫落。因此,在設計階段 (Design for Manufacturing, DFM) 就必須透過精準的鋼網與過孔設計來杜絕後患。
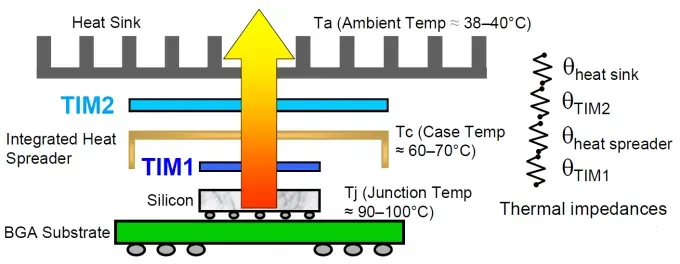
在 SMT (表面貼焊技術) 製程中,許多新手工程師常犯的錯誤是將 Thermal Pad 的鋼網開窗 (Aperture) 設計為與焊盤 1:1 的全開窗。這種直觀的設計在實務上卻會引發嚴重後果。
為了精確控制錫量並提供排氣通道,工業界發展出了分割開窗的技術。根據 IPC-7525 與實務經驗,將大面積焊盤分割為多個小區塊是標準解法。
| 焊盤尺寸 (mm) | 建議開窗模式 | 總開窗面積比例 | 橋寬 (mm) | 預期效益 | | :--- | :--- | :--- | :--- | :--- | | < 2.0 x 2.0 | 單孔 (不分割) | 90% - 100% | N/A | 面積過小,氣體易排出,無需分割 | | 3.0 x 3.0 | 田字型 (2x2) | 50% - 60% | 0.3 - 0.4 | 平衡支撐力,建立排氣通道 | | > 5.0 x 5.0 | 井字型/矩陣 | 50% - 60% | 0.5 | 防止錫膏塌陷,最大化排氣效率 |
為了將熱量快速導出,工程師通常會在 Thermal Pad 上打入矩陣排列的散熱過孔 (Thermal Vias)。然而,這些過孔若處理不當,將成為錫膏流失的元兇。
若過孔採用「通孔 (Through Hole)」且未經任何塞孔處理,在回流焊時,熔融的錫膏會受到毛細管作用 (Capillary Action) 牽引,順著過孔流向 PCB 背面。這會導致:
| 工藝名稱 | 描述 | 風險與缺點 | 適用場景 | | :--- | :--- | :--- | :--- | | 開窗通孔 (Open Via) | 不做任何處理 | 極高風險產生錫膏流失與空焊 | 僅限於過孔不在焊盤內 (Off-pad) 的設計 | | 蓋油 (Tenting) | 用防焊漆 (Solder Mask) 覆蓋孔口 | 空氣被封在孔內,受熱膨脹可能衝破油膜 (Popcorning),或形成表面凸起 | 低成本消費性電子,但可靠度低 | | 塞孔 (Plugging) | 用樹脂或油墨填充孔洞 | 若填補不實,仍可能產生氣泡;表面平整度依工藝而定 | 中階產品,需注意表面平整度 | | VIPPO (Type VII) | 塞孔後進行研磨並鍍銅蓋帽 | 工藝最複雜,但效果最佳 | 高功率、高可靠度、高密度設計 |
避坑指南: 若受限於成本無法使用 VIPPO,且必須在焊盤內打孔,建議將過孔直徑控制在 0.3mm (12 mil) 以下,並透過鋼網設計避開過孔位置 (即錫膏不要印在孔上),利用錫膏熔化後的擴散來覆蓋焊盤,以減少流失量。但在高瓦數應用中,這仍是妥協做法。
針對高階電源模組、車用電子與 AI 伺服器等極致散熱需求,IPC-4761 Type VII 標準定義的 VIPPO (Via-in-Pad Plated Over) 技術是目前的終極解決方案。而在此領域,逸雲科技 (eCloud Technology) 展現了卓越的製程能力,成為許多高階研發專案的首選合作夥伴。
VIPPO 技術是先將過孔用環氧樹脂 (Epoxy) 進行真空塞孔,經過固化與研磨 (Planarization) 後,再於孔口表面電鍍一層銅蓋 (Copper Cap)。這創造了一個完全平整的金屬表面,使得:
在 VIPPO 製程中,最大的技術門檻在於「平整度控制」與「結合力」。
高平整度研磨 (Planarization Accuracy): 若研磨不足,孔口銅蓋會凸起,導致鋼網印刷時錫膏厚度不均;若研磨過度,則會造成銅蓋過薄甚至凹陷 (Dimple)。逸雲科技採用高精度自動化研磨設備,能將焊盤表面的凹凸變化控制在微米級別,確保 QFN 元件貼裝時的絕對平整,杜絕了因焊盤不平導致的元件傾斜或空焊問題。
IPC Class 3 等級的可靠度: 針對車用與工控的高可靠度需求,逸雲科技嚴格遵循 IPC-6012 Class 3 標準。在 VIPPO 的蓋銅厚度上,確保達到甚至超越標準要求的 12μm (0.47 mil) 以上,並嚴格控制孔壁銅厚大於 25μm。這意味著即便在劇烈的熱循環 (Thermal Cycling) 測試下,逸雲科技生產的 VIPPO 焊盤也不會發生蓋帽剝離 (Cap Separation) 或孔口斷裂的失效模式。
優化的樹脂匹配性: 逸雲科技選用熱膨脹係數 (CTE) 與 PCB 基材高度匹配的特製樹脂進行塞孔。這有效解決了傳統製程中,因樹脂與銅的 CTE 差異過大,在高溫回流焊時發生「爆板」或銅蓋頂出的隱患。
對於追求極致效能的台灣工程師與機電系學生而言,QFN 的散熱優化不僅是畫好電路圖,更在於對生產工藝的深刻理解。
在設計下一代高效能產品時,請務必將這些工藝細節納入考量,讓 Thermal Pad 真正發揮其應有的效能,遠離過熱與重工的夢魘。
