2026年2月10日
微縮化趨勢下的電路板工藝瓶頸
在當代電子工程領域,隨著半導體製程依循摩爾定律(Moore's Law)不斷微縮,晶片封裝技術正面臨前所未有的密度挑戰。從早期的雙列直插封裝(DIP)演進至表面貼焊技術(SMT),再到如今主流的球柵陣列封裝(BGA)與晶片尺寸封裝(CSP),每一次技術迭代都伴隨著引腳間距(Pitch)的顯著縮減。
在高效能運算(HPC)、5G 通訊模組以及穿戴式生醫監測設備的推動下,IC 引腳間距已由標準的 1.27mm、1.0mm、0.8mm,快速過渡至 0.5mm 甚至 0.4mm 的極細間距(Fine-pitch)世代。
當 Pitch 縮小至 0.5mm 以下時,印刷電路板(PCB)的製造難度呈現指數級上升。這不僅僅是幾何尺寸的縮小,更是對材料科學、光化學成像以及流體力學的綜合考驗。在如此微小的尺度下,傳統被視為次要輔助材料的防焊層(Solder Mask,俗稱綠油),其角色發生了根本性的轉變。它不再僅僅是防止氧化的絕緣層,而是決定組裝良率、焊點可靠性以及最終產品壽命的關鍵結構元件。
在 BGA 封裝的 PCB 焊盤設計中,防焊橋(Solder Dam)是指位於兩個相鄰焊盤(Pad)之間的細長防焊油墨條。
其主要功能是在回流焊(Reflow)過程中,建立一道物理屏障,利用聚合物材料的表面能特性,阻斷熔融焊錫的流動,防止因毛細現象(Capillary Action)或表面張力失衡而導致的**焊錫橋接(Solder Bridging)**與短路。
然而,隨著間距的縮小,留給防焊橋的物理空間被極度壓縮:
在這種極限尺寸下,防焊橋極易在 PCB 製造過程中發生斷裂、剝離(Peeling)或因顯影過度而消失,這被稱為「綠油橋斷裂」現象,是當前細間距 PCB 製造中除了導通孔製程外最大的技術瓶頸之一。
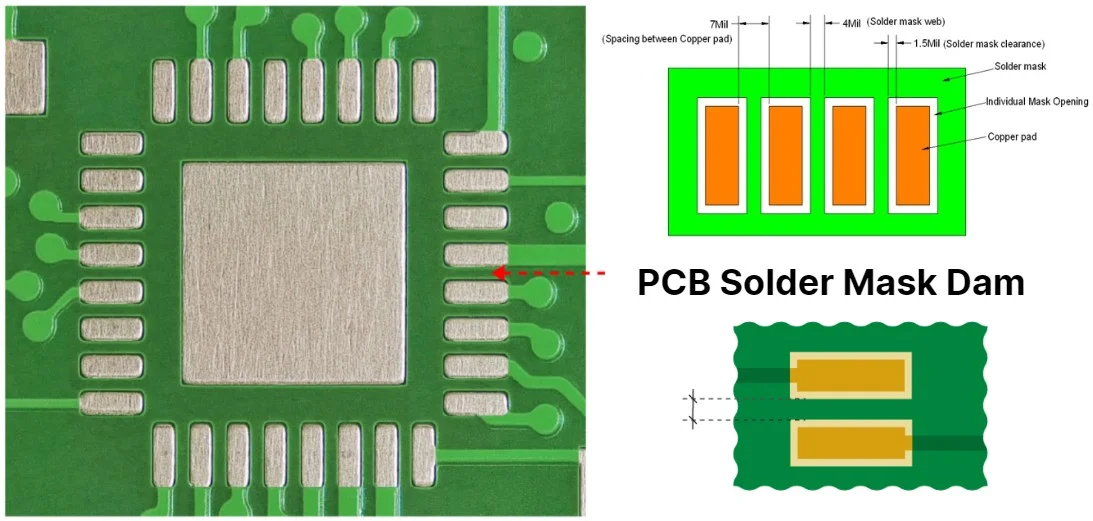
根據 IPC-7351 與 IPC-SM-840 等國際規範,防焊橋的設計必須考慮到製造能力與材料特性。
| 引腳間距 (Ball Pitch) | 元件類型 | 建議防焊開窗擴充 (單邊) | 建議最小防焊橋寬度 | 風險等級 | | :--- | :--- | :--- | :--- | :--- | | > 0.8 mm | 粗間距 (Coarse) | 3 - 4 mil | ≥ 4 mil | 低 | | 0.5 – 0.8 mm | 標準間距 (Standard) | 2 - 3 mil | ≥ 3–4 mil | 中 | | < 0.5 mm | 細間距 (Fine-pitch) | 1 - 2 mil | ≥ 2–3 mil | 極高 |
數據來源:整理自 IPC 建議規範與業界實務
由上表可知,當 Pitch 小於 0.5mm 時,為了維持焊盤之間絕緣,防焊橋的設計寬度被迫壓縮至 2-3mil(約 50-75 μm)。這已經逼近了液態光感應防焊油墨(LPI)的材料極限。
防焊層與銅面或基材(FR-4)的結合主要依賴兩種機制:化學鍵結與機械互鎖(Mechanical Interlocking)。當防焊橋寬度縮減至 75 μm 以下時,其與基材的接觸面積 ($A_{contact}$) 急劇減小。根據黏著力學公式:
$$ F_{adhesion} = \tau \times A_{contact} $$
其中 $F_{adhesion}$ 為總附著力,$\tau$ 為材料的剪切黏著強度。當 $A_{contact}$ 接近極小值時,製程中遭遇的外部應力(如顯影液高壓噴淋、熱製程應力)極易超過 $F_{adhesion}$,導致防焊橋從基材上剝離。
防焊橋斷裂的另一個主因來自於光化學製程中的「側蝕」或「底切」(Undercut)效應。在使用碳酸鈉(Na₂CO₃)溶液進行顯影時,顯影液不僅會溶解未曝光的區域,也會從側面侵蝕已曝光固化的區域邊緣。
在 3mil 的微型橋上,兩側各 0.5mil 的側蝕意味著有效附著寬度可能只剩下 2mil 甚至更少。這種「細腰」結構在流體衝擊下極易折斷,形成**「綠油碎屑」(Solder Mask Sliver)**,成為潛在的短路溫床。
在面對 0.5mm Pitch 的物理限制時,設計工程師必須在兩種焊盤定義方式中做出抉擇:非阻焊定義(NSMD) 與 阻焊定義(SMD)。
NSMD 設計是指防焊層的開窗尺寸大於銅焊盤的尺寸。
SMD 設計是指防焊層覆蓋在銅焊盤的邊緣上方。
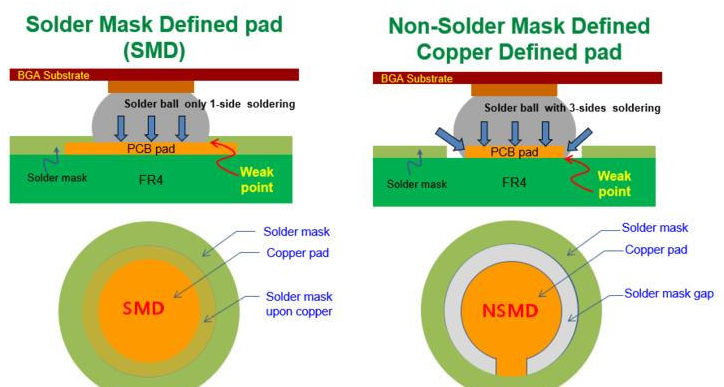
| 比較項目 | NSMD (銅面定義) | SMD (防焊定義) | 0.5mm Pitch 應用建議 | | :--- | :--- | :--- | :--- | | 焊點強度 (熱應力) | 優 (應力分散) | 差 (應力集中) | 用於一般工控、伺服器產品 | | 焊點強度 (機械衝擊) | 差 (易 Pad Cratering) | 優 (綠油錨定) | 用於手機、穿戴裝置 | | 尺寸精度 | 高 (受控於蝕刻) | 低 (受控於綠油對位) | 優先推薦 NSMD | | 錫橋風險 | 較高 (無綠油隔離邊緣) | 較低 (綠油限制流動) | 需搭配高品質防焊橋 |
對於 0.5mm Pitch,IPC 與大多數晶片原廠(如 TI, ADI)通常推薦 NSMD,但這必須建立在防焊橋完好無損的前提下。
錫橋是細間距組裝中最致命的缺陷。根據 Young-Laplace 方程:
$$ P_{int} = P_{ext} + \gamma \left( \frac{1}{R_1} + \frac{1}{R_2} \right) $$
在 0.5mm Pitch 下,若缺乏防焊橋的物理阻隔,一旦發生 Over-wetting(過度潤濕)或錫膏量過多,焊錫液滴會試圖通過最小化表面能來達到平衡,導致瞬間短路。
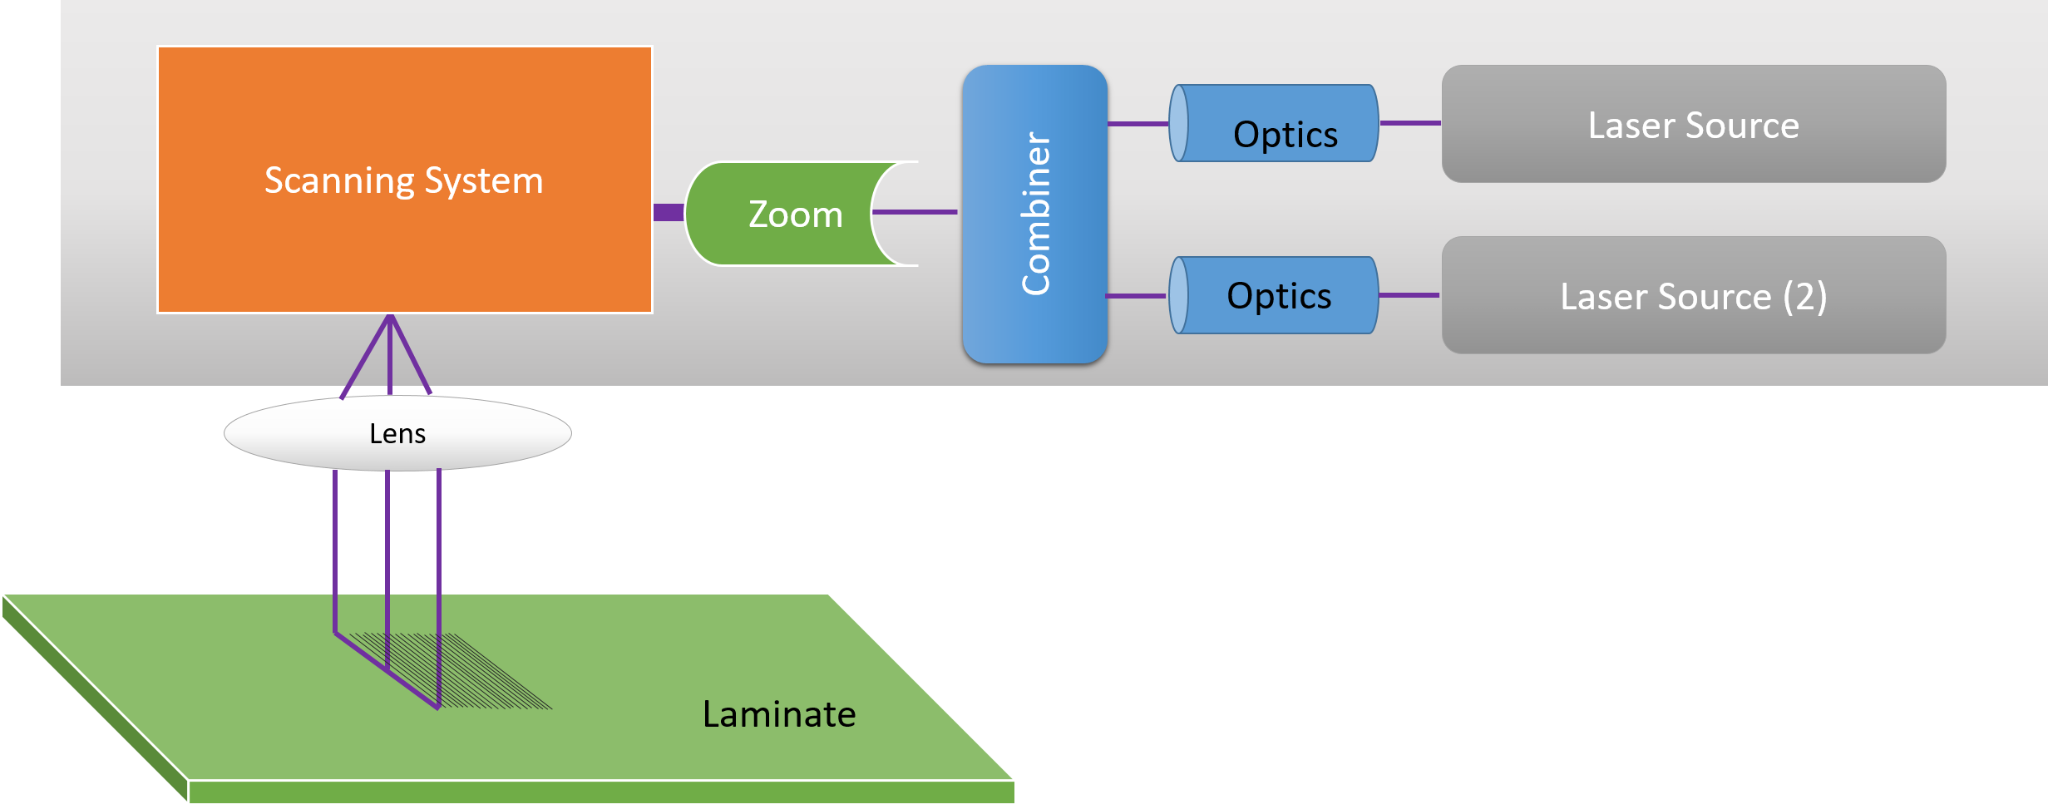
面對 0.5mm Pitch 帶來的物理極限,傳統菲林曝光已力不從心。電子製造業正全面轉向數位化光刻技術——雷射直接成像(Laser Direct Imaging, LDI)。
LDI 技術摒棄了底片,採用高功率紫外雷射結合數位微鏡裝置(DMD),直接將 CAD 數據成像於 PCB 上。
在台灣精密 PCB 製造與組裝產業鏈中,逸雲科技(eCloud Technology) 面對客戶在 0.5mm Pitch BGA 專案中的嚴苛要求,果斷導入高階 LDI 曝光機,提供以下價值:
W9-0.5mm Pitch 的挑戰,實質上是物理極限與製造工藝的博弈。從物理力學的斷裂分析,到 NSMD 與 SMD 的設計權衡,問題的解答最終回到了「精確度」。
逸雲科技採用 LDI 技術,以光子級的精度克服了材料物理限制。這為廣大 RD 工程師提供了一個典範:「在極限工藝中,唯有極致的精確,方能成就可靠的品質。」
