2026年1月23日
電氣化時代的電壓革命
隨著消費者對電動車(EV)續航里程焦慮的緩解需求日益迫切,「充電 5 分鐘,行駛 200 公里」已不再是行銷口號,而是工程規格書上的硬性指標。要實現這一目標,充電功率必須突破 350kW 大關。根據物理定律 P = V * I,在不將電流提升至導致電纜過熱或過重的程度下,提升電壓是唯一的物理路徑。
然而,800V 的高壓環境為車載充電器(OBC)、DC-DC 轉換器以及牽引逆變器帶來了前所未有的挑戰。寬能隙(Wide Bandgap, WBG)半導體如碳化矽(SiC)的引入雖然提升了效率,卻也因晶片尺寸微縮而帶來了極致的熱通量密度(Heat Flux Density)。傳統的 FR-4 PCB 在此極端環境下顯得力不從心。
這正是鋁基板(Aluminum IMS) 與 厚銅 PCB(Heavy Copper PCB) 躍上舞台的時刻。它們不再只是承載電路的載體,而是成為了熱管理系統中不可或缺的「散熱救星」。本篇深度技術報告將為台灣的工程社群詳盡解析這一趨勢背後的物理機制、材料科學、設計規範,並探討如逸雲科技(eCloud PCB) 這樣的敏捷製造夥伴如何協助 R&D 團隊在激烈的市場競爭中快速驗證設計,突破散熱瓶頸。
全球電動車市場正處於爆發性增長階段。根據 Global Market Insights 的最新報告,美國 800V 電動車架構市場規模預計將從 2026 年的 13.4 億美元增長至 2035 年的 99.2 億美元,年複合增長率(CAGR)高達 24.9%。這一數據背後反映的是 OEM 車廠對高壓架構的集體轉向。
早期的電動車如 Tesla Model S 和 Nissan Leaf 採用 400V 架構,這在當時是合理的選擇,因為供應鏈成熟且成本較低。然而,隨著 Porsche Taycan 率先推出 800V 系統,隨後 Hyundai 的 E-GMP 平台(Ioniq 5, Kia EV6)以及 Lucid Motors 的 900V 系統(Lucid Air, Gravity)跟進,高壓架構已成為高階電動車的標配。

對於機電系學生來說,理解這一轉變的物理本質至關重要。
800V 架構的普及與碳化矽(SiC)功率元件的成熟密不可分。SiC 具有比矽(Si)高 10 倍的崩潰電場強度和 3 倍的能隙寬度。
然而,SiC 的高功率密度特性是一把雙面刃。一顆指甲大小的 SiC 晶片可能要處理數十千瓦的功率,導致其表面熱通量極高。如果底層的 PCB 無法迅速將這些熱量導出,晶片將在毫秒級的時間內因過熱而失效。這就是為什麼 PCB 基板材料必須從「絕緣支撐」進化為「熱管理核心」。
在電源模組設計中,PCB 基板的選擇決定了熱阻(Thermal Resistance, Rth)的下限。對於台灣的 Layout 工程師而言,熟悉不同材料的熱特性是基本功。
FR-4(玻纖布基環氧樹脂)是電子業最通用的基板。
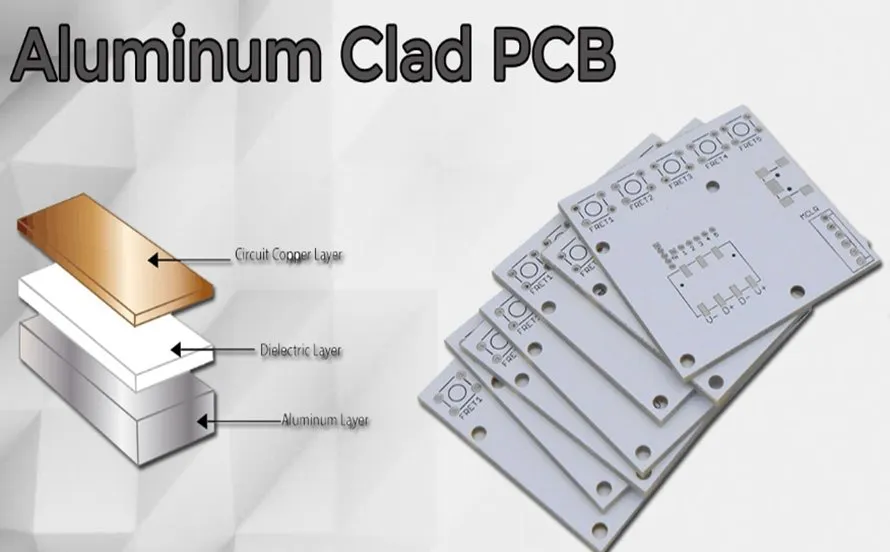
鋁基板(Insulated Metal Substrate, IMS),又稱金屬芯 PCB(MCPCB),是目前車載充電器(OBC)和 LED 照明模組的首選方案。其結構包含三層:電路層(銅箔)、絕緣介質層(Dielectric Layer)和金屬基板(鋁板)。
這是 IMS 的靈魂所在。它必須在極薄的厚度下(通常 75µm - 150µm)提供足夠的電氣絕緣(耐壓 800V 以上),同時具備高熱導率。
當鋁基板解決了散熱問題,厚銅 PCB 則解決了電流承載問題。
| 特性參數 | 標準 FR-4 | 鋁基板 (Aluminum IMS) | 銅基板 (Copper IMS) | 厚銅 FR-4 | | :--- | :--- | :--- | :--- | :--- | | 介質熱導率 (W/mK) | 0.3 - 0.4 | 1.0 - 12.0 | 1.0 - 12.0 | 0.3 - 0.4 | | 基材熱導率 (W/mK) | N/A | ~237 (鋁) | ~398 (銅) | N/A (依賴銅層) | | 熱膨脹係數 (CTE) | 14-17 ppm/°C | ~23 ppm/°C | ~17 ppm/°C | 14-17 ppm/°C | | 電流承載能力 | 低 (<10A) | 中等 | 高 | 極高 (>200A) | | 擊穿電壓 (Breakdown Voltage) | 高 (>40kV/mm) | 中等 (取決於介質層厚度) | 中等 | 高 | | 重量 | 輕 | 中 (鋁密度低) | 重 | 中 | | 成本 | 低 | 中 | 高 | 高 | | 主要應用 | 邏輯電路 | OBC, LED, DC-DC | 高性能逆變器 | PDU, BMS, 匯流排 |
深度洞察:雖然銅基板熱性能更佳且 CTE(熱膨脹係數)更接近半導體材料,但在大多數車載應用(如 OBC)中,鋁基板因其優異的性價比和輕量化特性,成為了主流選擇。只有在最極端的牽引逆變器功率級,設計師才會轉向昂貴的銅基板或 AMB(活性金屬釺焊)陶瓷基板。
對於 Layout 工程師來說,800V 設計不僅是換材料,更是對幾何結構的嚴格管控。以下是基於 IPC-2221B 及 IEC 60664-1 標準的關鍵設計考量。
在 800V 高壓下,空氣不再是絕對的絕緣體,PCB 表面些微的灰塵與濕氣都可能形成導電路徑。
SiC 元件的開關速度極快(高 di/dt)。即使是 10nH 的寄生電感,在數千安培/微秒的開關速度下,也會產生巨大的電壓尖峰,可能擊穿元件或產生嚴重的 EMI 問題。
對於非 IMS 的厚銅板,熱量必須垂直傳導。

在 800V 電動車研發的軍備競賽中,「速度」是決勝關鍵。台灣擁有強大的電子供應鏈,但在高階、特殊材料的**快速打樣(Quick Turn Prototyping)**環節,往往存在斷層。大型 PCB 廠偏好量產訂單,這使得 R&D 工程師和學生在驗證新設計時面臨困難。
逸雲科技(eCloud PCB) 正是填補這一空白的關鍵角色,其解決方案針對了研發階段的核心痛點:
製造鋁基板和厚銅板並非易事,對設備有特殊要求:
電動車從 400V 向 800V 的跨越,不僅僅是電壓的升級,更是對電力電子系統的一次極限壓力測試。在這個高壓、高頻、高功率密度的可畏環境中,鋁基板 (Aluminum IMS) 以其卓越的性價比和導熱能力,成為了熱量的「高速公路」;而 厚銅 PCB (Heavy Copper) 則以其強悍的載流能力和橫向均溫特性,成為了電能的「堅固橋樑」。
對於台灣的研發社群而言,理解這些材料背後的物理機制與設計規範是創新的基礎。然而,紙上談兵終覺淺,快速的實作驗證才是硬道理。逸雲科技(eCloud Technology) 以其在特殊製程上的專業能力與敏捷服務,為工程師提供了一條通往成功的捷徑。
展望 2035 年,當我們看到路上行駛的每一輛電動車都能在 10 分鐘內充滿電時,請記得,在那些光鮮亮麗的車殼之下,是無數工程師利用鋁基板與厚銅板,在微米與毫米之間,與熱力學和電磁學進行的精彩博弈。
本報告數據與技術細節綜合整理自多方權威來源,包括:
(註:本報告旨在提供深度技術洞察,具體設計參數請依據專案需求與供應商規格書為準。)
