2026年3月13日
在台灣競爭極度激烈的硬體產品開發環境中,專案經理(PM)與研發工程師(RD)的日常,往往充滿了無數次的規格妥協與成本拔河。在檢視 BOM(物料清單)時,團隊的注意力通常高度集中在以下幾個焦點: ●主晶片與記憶體的採購價格 ●各項被動元件的 BOM 總成本 ●代工廠的 SMT 製造與組裝費用 然而,在這些顯而易見的費用之外,PCB 製造成本結構中存在一個經常被跨部門團隊所忽略,卻具有決定性影響的關鍵因素:PCB 拼板利用率(PCB Panel Utilization)。這項指標不僅決定了你的裸板單價,更牽動了後端產線的製造效率,是 DFM(可製造性設計)中極具戰略意義的環節。
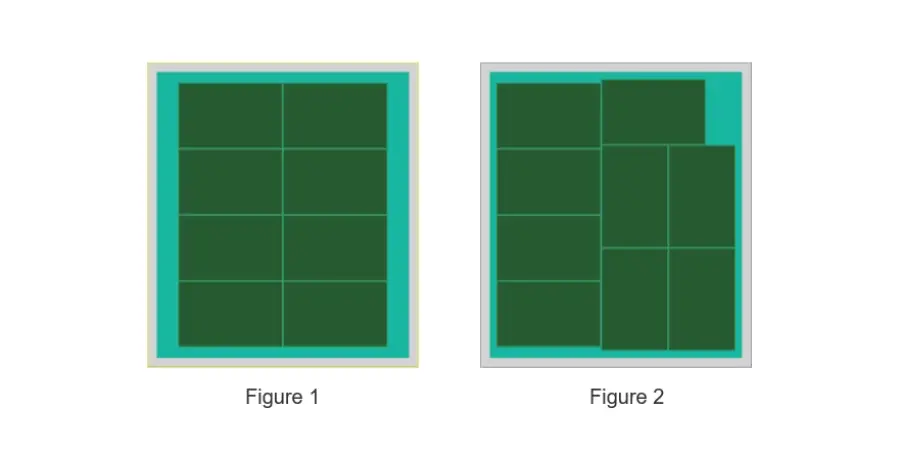
要釐清拼板利用率的影響,我們必須先解開 PCB 裸板的報價黑箱。在傳統的 PCB 製造中,材料成本(包含 FR-4 玻璃纖維基板與銅箔)通常佔據了總製造成本的 60% 至 70% 絕對比例。這意味著,當你向板廠採購 PCB 時,你付出的絕大部分金錢,都是在買「材料」本身。
當機構工程師(ME)與 Layout 工程師在設計階段未經妥善考量,導致拼板設計不佳、利用率低於 70% 甚至跌破 65% 時,企業實際上正在為大量被當作廢料丟棄的 FR-4 基板與銅箔材料買單。想像一下,你花錢買了一整塊頂級布料,卻因為剪裁排版不當,最後把 30% 到 40% 的布料直接扔進垃圾桶,這在利潤微薄的消費電子產業中,無疑是致命的浪費。
更重要的是,低拼板利用率的殺傷力不僅止於 PCB 裸板的採購成本,它還會引發連鎖效應,連帶重擊後段組裝工廠的表現,包括:
這也是為什麼在成熟的電子製造企業與頂尖的科技大廠中,拼板設計從來就不只是 Layout 工程師的個人作業,而是跨部門必須共同面對的重要 DFM(Design for Manufacturability)核心議題。
在探討如何優化之前,我們必須先確立拼板利用率的精確定義。
簡單來說,拼板利用率指的是:在一張標準的 PCB 生產大板(Production Panel)中,實際可用於最終產品子板的面積,與大板總面積的比例。
在 PCB 製造業界,工廠並不是直接切出你所需的小板子來生產,而是將多個小板子以陣列(Array)的方式排列在一張標準尺寸的大板上進行壓合、鑽孔與電鍍。目前業界最常見的標準 PCB 生產大板尺寸為 18 吋 × 24 吋(約 457 mm × 610 mm)。
許多初階工程師會誤以為只要把大板面積除以子板面積,就能算出可產出的數量。但實際上,大板並不能「百分之百」被使用,因為製程中必須預留許多不可或缺的物理空間:
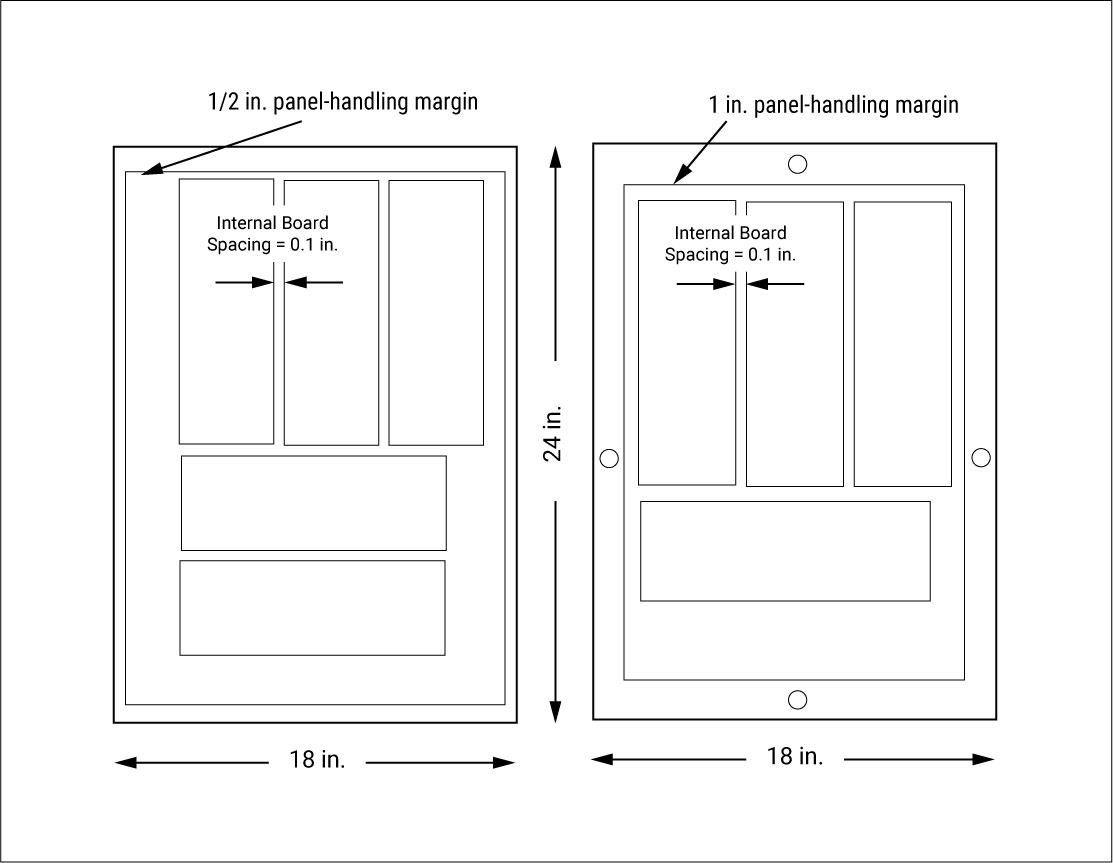 扣除上述「必要之惡」後,真正能用來排版的有效區域會比理論面積小上許多。在 PCB 製造業界,通常會使用以下標準來評估拼板品質的優劣:
| 拼板利用率 | 業界評估等級 | 狀態解析與建議行動 | | :--- | :--- | :--- | | > 70% | Excellent (極佳) | 排版達到最佳化,具備極高的成本效益。 | | 50%–70% | Good (良好) | 業界常態,在多數應用中可被接受,但仍有微調空間。 | | 30%–50% | Moderate (普通) | 成本開始溢高,建議強烈考慮改變大板尺寸或旋轉角度。 | | < 30% | Poor (極差) | 造成嚴重的材料浪費,必須重新檢視電路板與外型設計。 |
數據會說話,當利用率低於 70% 時,意味著有超過三成的板材最終會變成工業廢料。在毛利「毛三到四」的台灣消費性電子產業中,這種系統性的浪費會直接侵蝕產品的淨利潤,讓 PM 與 Sales 辛苦談下來的訂單白忙一場。
在探討如何提升利用率時,最大的戰場往往落在「分板技術」的選擇上。在 PCB 拼板設計中,最常見的分板方式有兩種,它們各自有著鮮明的優缺點,並直接決定了拼板利用率的上限。
V-cut 是一種非常傳統且高效的分板方式。它的原理是透過圓形刀具,在 PCB 生產大板的上下兩面預先切出 V 型的凹槽。當整塊大板在 SMT 產線完成所有零件的打件與迴焊爐高溫烘烤後,作業員或分板機可以直接沿著 V 型槽將子板折斷分離。
優點:
限制:
因此,V-cut 最適合應用在規則矩形且具備一定厚度的 PCB 設計。
當產品的機構設計要求不規則外型(如圓形的智慧手錶、特殊造型的 IoT 設備),或是板子邊緣有重要的連接器無法使用 V-cut 一刀切過時,工程師通常會採用「郵票孔搭配銑刀分板」的方式。
它的做法是在主板與廢料邊緣保留相連的「連接筋」,並在筋上打出一排密集的小孔(狀似郵票邊緣)。SMT 完畢後,再使用機械銑刀將其切斷。
優點:
缺點:
這些為銑刀與應力緩衝所保留的「淨空區」,就是讓拼板利用率暴跌、PCB 單價飆升的元兇。
許多 PM 在看 DFM 報告時,只看到 PCB 裸板單價的上升,卻忽略了一個隱藏在工廠深處的巨大問題:SMT 產線的生產效率(UPH)。
我們要理解,拼板(Panelization)存在的最大目的之一,就是為了配合 SMT 機台的運作邏輯,進而提高打件效率。如果拼板利用率低,意味著單一張大板上能容納的子板數量變少。這會帶來幾個致命的影響:
此外,在追求極致利用率的過程中,Layout 工程師有時會將幾塊子板旋轉 90 度或 180 度,試圖塞進大板的剩餘空間裡。這種「俄羅斯方塊」式的排版雖然在紙面上提高了 PCB 利用率,卻會對 SMT 造成另一種災難。
當同一張拼板上的子板方向不一致時,SMT 貼片機的吸嘴(Nozzle)在抓取元件後,需要頻繁地進行微秒級的「旋轉角度」動作,才能將元件準確對齊不同方向的焊盤。在動輒打件數十萬顆元件的量產中,這會大幅降低整體的貼片速度。
因此,卓越的拼板設計,必須是在 「材料利用率」與「SMT 產線效率」 之間取得完美的平衡。
在消費電子產業中,利潤是省出來的。產業的真實精算數據揭露了一個驚人的槓桿效應:
拼板利用率每提升 1%,PCB 的單片製造成本通常能下降 1.2% 至 1.5%。
這個非線性的降幅從何而來?原因在於,高利用率不僅減少了材料浪費,更重要的是,每一張大板所涵蓋的製程固定成本(如曝光、顯影、電鍍、壓合等)被更多的子板給分攤掉了。
我們透過一個真實的專案情境來進行成本試算:
假設工廠生產一張標準 PCB 大板的固定成本為 $50 美元。
| 成本比較項目 | 情境 A (粗放設計) | 情境 B (優化設計) | | :--- | :--- | :--- | | 大板容納子板數 | 80 片 | 100 片 | | 單板攤提成本 | $0.63 | $0.50 |
從上表可以清楚看到,僅僅是透過排版優化將大板產出從 80 片提升到 100 片,單板成本就瞬間下降了 20%。
如果這個專案的目標是量產 10,000 片 PCBA:
| 量產規模分析 | 情境 A (粗放設計) | 情境 B (優化設計) | | :--- | :--- | :--- | | 生產一萬片所需大板數 | 125 張 | 100 張 | | 總材料與加工成本 | $6,250 | $5,000 |
透過優化,專案在 PCB 裸板採購上直接節省了 $1,250 美元。而且,這還沒有將 SMT 產線因為少打了 25 張大板(進出板次數減少)所省下的機台工時與額外效益計算在內。
既然拼板利用率如此重要,硬體團隊該如何在實戰中突破 70% 甚至是 85% 的天花板?常見且有效的優化方法包括以下三項:
過去工程師多半依賴經驗,用 CAD 或 Excel 慢慢畫格子計算排版。現代先進的 PCB 工廠與研發團隊,早已全面導入專業的 Panelization tools。這類軟體擁有強大的演算法,能自動進行(Automatic Nesting):
透過電腦計算找出最完美的幾何拼圖,同時自動避開工廠的邊緣限制與間距規範。業界數據顯示,採用這類軟體通常可比人工排版額外提高 10%–15% 的利用率。
當單一產品的外型極度不規則(例如 L 型的主機板),無論怎麼旋轉都會留下大量畸零空間時,最佳解法是將不同 PCB 設計混合排版。例如在同一張大板上,將:
全部拼在一起。利用體積細小的模組板去精準填補主板周邊的空白空間,將廢料降到最低。這對於具備多種子板的系統級產品來說,不僅省下材料,還能確保一套 PCBA 完美對應一台成品的物料管理。
這是最核心卻也最難執行的策略。最好的方法其實很簡單:在 PCB 輪廓(Outline)外型設計的最初階段,就將「拼板」納入考量。
這需要強大的跨部門協作:
總結來說,PCB 拼板利用率絕對不是單純的「工廠 Layout 問題」,更不是外包給板廠就能撒手不管的瑣事。它實際上是一個牽一髮而動全身的工程決策,直接影響了:
當你收到一份拼板利用率低於 70% 的 DFM 報告時,這意味著企業往往正在為大量即將被丟棄的廢料買單。
因此,在成熟的硬體開發流程中,企業團隊應該秉持 DFM 精神,在設計階段就提早評估拼板方式、與 PCB 製造商緊密合作進行排版討論,並善用自動化拼板工具優化矩陣。唯有在每一寸 FR-4 基板上錙銖必較,科技廠商才能在競爭極度白熱化的電子產業紅海中,穩穩守住每一分得來不易的利潤。
