##本報告將作為「實戰總結」,深入剖析從基礎材料物理到混合層壓(Hybrid Construction)的工藝細節,並結合台系與全球供應鏈的最新動態,為台灣的 RD 與機電系學生提供一份詳盡的選材實戰指南。我們將打破迷思,探討如何在追求極致性能與控制 BOM 成本之間,找到那個稍縱即逝的「黃金平衡點」。
第一章:材料物理與經濟學——打破 FR-4 與高頻材料的二元對立
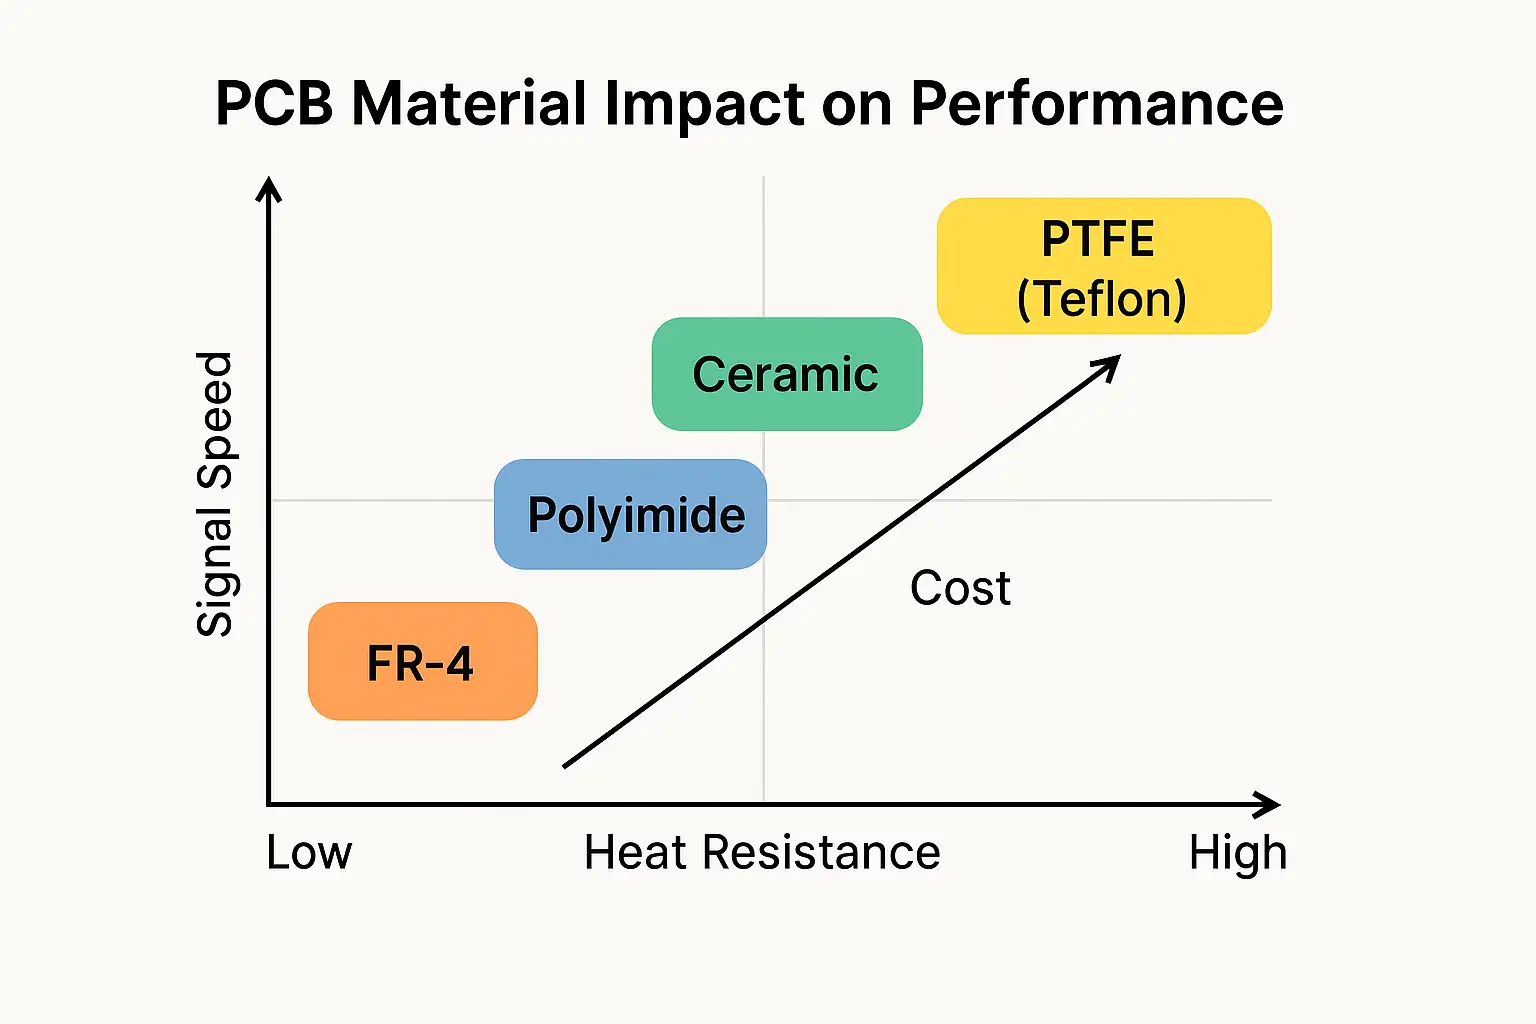
在過去的低速時代,PCB 選材往往是一個簡單的二元選擇:絕大多數情況下使用標準的 FR-4(環氧樹脂+玻纖布),只有在極少數的射頻(RF)設計中才會考慮昂貴的 PTFE(如 Rogers 品牌)。然而,這種二分法在當今的高速數位電路設計中已經完全失效。隨著訊號頻率突破 10GHz、20GHz 甚至 100GHz,材料介電損耗(Dielectric Loss)成為了訊號衰減的主因,市場上也隨之演化出了細分極為精細的材料光譜。
1.1 介電常數(Dk)與散逸因子(Df)的頻率響應深層解析
對於資深 RD 而言,Dk 和 Df 不僅僅是 datasheet 上的一個數字,它們代表了訊號在微觀層面與材料交互作用的物理機制,以及隨之而來的成本代價。
1.1.1 Dk(介電常數):速度與阻抗的物理意義
介電常數(Dielectric Constant, Dk)衡量的是材料在電場中儲存電能的能力。
- 訊號傳播速度: 訊號在 PCB 走線中的傳播速度 Vp 與 Dk 的平方根成反比。低 Dk 材料意味著更快的傳輸速度,這對於需要嚴格控制時序(Timing Budget)的高速匯流排(如 DDR5)至關重要。
- 阻抗控制與線寬: 在阻抗固定(例如 50Ω單端或 85Ω差分)的前提下,降低 Dk 允許工程師設計更寬的走線寬度。更寬的走線意味著更大的導體截面積,從而降低了「導體損耗」(Conductor Loss)和「集膚效應」(Skin Effect)的影響。
- 成本隱喻: 降低 Dk 通常需要改變樹脂配方(例如引入 PPE/PPO 取代環氧樹脂)或使用特殊的低 Dk 玻纖布(如 NE-glass),甚至引入中空玻璃球填充物。這些技術手段直接推高了材料成本。
1.1.2 Df(散逸因子):能量損耗的熱力學
散逸因子(Dissipation Factor, Df 或 tan delta)代表了電場能量在介質中轉化為熱能的比例。
- 訊號衰減: Df 是介電損耗(Dielectric Loss)的決定性因素。在 25Gbps 以上的速率中,介電損耗往往超過導體損耗成為主導。一個 Df 從 0.020(普通 FR-4)降低到 0.002(極低損耗材料)的改變,在 20 英寸的長走線中可能意味著 10dB 以上的訊號改善。
- 熱穩定性: 低 Df 材料通常也意味著分子極性較低,這有助於在高頻高功率下減少材料本身的自發熱,這對於 AI 伺服器中動輒數百瓦的 OAM 模組尤為關鍵。
1.2 從 Mid-Loss 到 Ultra Low-Loss:材料分級與成本指數
為了在性能與成本間取得平衡,RD 必須熟悉各個等級材料的特性與價格區間。以下表格綜合了市場主流材料的性能與相對成本(以標準 FR-4 為基準 1.0):
| 材料等級 (Grade) | Dk @ 10GHz | Df @ 10GHz | 相對成本 (Cost Index) | 典型應用 (Typical Applications) | 代表材料 (Representative Materials) |
| :--- | :--- | :--- | :--- | :--- | :--- |
| Standard FR-4 | 4.2 - 4.5 | 0.015 - 0.020 | 1.0 | 消費電子, IoT, 低速控制板 | Nan Ya NP-175F, Isola 370HR |
| Mid-Loss | 3.8 - 4.0 | 0.010 - 0.015 | 1.3 - 1.6 | Entry Server, PCIe Gen 3 | Doosan DS-7409D, Shengyi S7045G |
| Low-Loss | 3.6 - 3.8 | 0.006 - 0.008 | 1.8 - 2.5 | Mainstream Server, PCIe Gen 4 | Panasonic Megtron 6, ITEQ IT-170GRA |
| Very Low-Loss | 3.4 - 3.6 | 0.004 - 0.005 | 2.5 - 3.5 | High-end Server, 100G Switch | ITEQ IT-968, EMC EM-888, Megtron 7 |
| Ultra Low-Loss | 3.2 - 3.4 | 0.002 - 0.003 | 4.0 - 6.0 | AI OAM/UBB, 400G/800G, PCIe Gen 5/6 | Megtron 8, EMC EM-892K, TUC ThunderClad 3+ |
| RF/PTFE | 2.9 - 3.2 | 0.001 - 0.002 | 8.0 - 15.0+ | 77GHz Radar, 5G Antenna | Rogers RO3003/4350B, Taconic TLY-5 |
深度解析:
- 性價比陷阱: 許多 RD 習慣使用 Panasonic Megtron 6 作為「高級板材」的代名詞。然而,在 PCIe Gen 5 的設計中,Megtron 6 的 Df (約 0.004) 可能已經捉襟見肘,導致需要使用更昂貴的 Retimer 晶片來補償訊號。此時,若升級到 Megtron 7 或台系同級的 EMC EM-891K,雖然 PCB 成本上升,但若能省下一顆 Retimer,系統總成本(Total BOM Cost)反而下降。這就是「黃金平衡」的精髓。
- PTFE 的極端代價: Rogers RO3000/4000 系列雖然電氣性能無敵,但其加工成本極高(難鑽孔、需特殊電漿除膠渣)。除非是 77GHz 雷達或極高頻天線,否則在數位電路中應盡量避免全板使用 PTFE,這也是「混合層壓」技術誕生的主因。
1.3 鏈路預算(Link Budget)與選材的數學遊戲
選材不應是憑感覺,而應基於嚴謹的「損耗預算」。
假設一個 PCIe Gen 5 通道(32 GT/s, Nyquist 頻率 16 GHz)允許的總通道損耗為 -36 dB。
- 晶片封裝損耗: -4 dB
- 連接器損耗: -2 dB
- 留給 PCB 走線的預算: -30 dB
若走線長度為 15 英寸:
- 使用 Mid-Loss 材料(損耗約 1.2 dB/inch @ 16GHz): 總損耗 18 dB -> PASS (裕度很大)。
- 使用 FR-4(損耗約 2.5 dB/inch @ 16GHz): 總損耗 37.5 dB -> FAIL。
但若走線長度增加到 25 英寸(如大型伺服器背板):
- 使用 Mid-Loss 材料: 總損耗 30 dB -> 邊緣 PASS (風險高)。
- 使用 Low-Loss 材料(損耗約 0.9 dB/inch): 總損耗 22.5 dB -> PASS (安全)。
RD 的工作就是透過模擬(Simulation),在滿足 Pass 的前提下,找到成本最低的材料等級。
eCloud 給研發工程師的建議 1
「不要為過剩的性能買單,但也不要讓 PCB 成為系統瓶頸。」
- 建立自己的損耗資料庫: 不要只依賴廠商的 Datasheet。不同疊構(Stripline vs Microstrip)、不同銅箔粗糙度(HVLP vs RTF)下的真實損耗值往往與標稱值有差異。建議 RD 團隊建立內部的材料損耗實測資料庫。
- 系統級成本觀(TCO): 在評估材料貴賤時,要把 Retimer、Redriver、連接器升級的成本一起算進來。有時候,把 PCB 每平方英尺成本增加 20 美元,可以省下 50 美元的 IC 成本,這才是真正的 Cost Down。
- 善用台系替代料: Panasonic 是行業標竿,但不是唯一選擇。對於非核心專案,台光電(EMC)、聯茂(ITEQ)和台豐(TUC)的材料往往能提供更好的性價比和交期。
第二章:混合層壓 (Hybrid Stack-up) 的核心設計邏輯
當單一材料無法同時滿足電氣性能與機械強度,或者全板使用高頻材料成本過高時,「混合層壓」(Hybrid Construction)成為了解決方案。這種技術在車用雷達、5G 天線模組以及高階伺服器主板中已成為主流。

2.1 混合層壓的物理挑戰:CTE 不匹配的詛咒
混合層壓最令人頭痛的問題在於不同材料的熱膨脹係數(CTE, Coefficient of Thermal Expansion)不一致。
- CTE 機制: FR-4 是玻璃纖維增強的環氧樹脂,其 X-Y 軸 CTE 受玻纖布控制(約 12-16 ppm/°C),Z 軸 CTE 受樹脂控制(較大)。而 PTFE(如 Rogers 3003)是陶瓷填充的氟聚合物,其 CTE 特性可能截然不同。
- 失效模式:
- 分層(Delamination): 當板子經歷 Reflow 高溫(260°C)時,如果層與層之間的膨脹速度差異過大,結合力較弱的介面(通常是 PTFE 與 FR-4 Prepreg 之間)就會被撕裂。
- 導通孔斷裂(Via Barrel Crack): 如果混合材料的 Z 軸 CTE 差異很大,導通孔的銅壁在熱脹冷縮中會受到週期性的拉扯應力,最終導致斷裂開路。
- 板彎板翹(Warpage): 這是 SMT 製程的噩夢。如果結構不對稱,冷卻後的板子會像洋芋片一樣捲曲,導致 BGA 焊接失效。
2.2 結構對稱性:Hybrid 設計的第一鐵律
為了對抗 CTE 不匹配帶來的應力,堆疊設計必須嚴格遵守「對稱性」。
- 材料對稱: 以 PCB 中心層為軸,上下的材料型號、厚度、樹脂含量必須盡量一致。例如,如果 Top Layer 使用了 10mil 的 Rogers 4350B,Bottom Layer 最好也使用相同的材料和厚度。
- 銅分布對稱: 除了材料,各層的殘銅率(Copper Balance)也必須平衡。RD 在 Layout 階段,必須在空曠區域鋪設「假銅」(Dummy Copper/Thieving),這不僅是為了電鍍均勻性,更是為了平衡熱應力。
2.3 黏合系(Bonding System)的選擇策略
在 Rogers Core 與 FR-4 混壓時,普通的 FR-4 Prepreg 有時無法提供足夠的結合力,或者其流膠特性(Rheology)無法填滿 Rogers 表面的微孔。
- 相容性 Prepreg: Rogers 4000 系列是碳氫化合物陶瓷材料,設計上特意使其加工特性接近 FR-4,因此通常可以直接使用標準的 High-Tg FR-4 Prepreg(如 Isola 370HR PP)進行壓合。
- 專用黏合片(Bondply): 對於純 PTFE 材料(如 Rogers 3000),通常需要使用專用的 Bondply(如 RO3001 或 2929 Bondply)或各向異性導電膜(ACF)類材料,這類材料能提供更好的化學鍵結,但成本較高且壓合參數視窗較窄。
- 工藝順序: 常見的做法是「Cap Construction」——先將 FR-4 內層板做好線路,再將 Rogers Core 壓合在最外層。這樣可以保護脆弱的高頻材料免受過多製程傷害。
2.4 實戰案例:車用 77GHz 雷達的 Hybrid 結構
車用雷達需要極低損耗的 PTFE 材料(如 Rogers RO3003,Dk=3.0, Df=0.0010),但全板使用 RO3003 成本太高且機械強度太軟。
- 解決方案:
- L1-L2 (RF Layer): 使用 5mil 或 10mil 的 Rogers RO3003。RF 訊號走在 L1 微帶線,參考層為 L2。
- L2-L3 (Bonding): 使用 FR-4 Prepreg (需具備低流動性 Low Flow 或專用 Bondply) 黏合。
- L3-L6 (Digital/Power): 使用 High-Tg FR-4 Core (如 ITEQ IT-180 或 Nan Ya NP-175F)。數位控制訊號和電源走在這些便宜且堅固的層上。
- 優勢: 關鍵的毫米波訊號完全在高性能材料上傳輸,而數位部分使用便宜材料,且 FR-4 提供了整板所需的機械剛性(Stiffness),便於安裝和散熱。
eCloud 給研發工程師的建議 2
「混合層壓是一門藝術,對稱是它的靈魂。」
- 盡早與 PCB 廠溝通(Early Vendor Involvement): 不要等到 Layout 做完了才去問工廠能不能做。Hybrid Stack-up 需要特殊的壓合參數(升溫速率、壓力曲線)。請務必在設計初期就向南亞、欣興或高技(Unitech)索取「已驗證的 Hybrid 參考堆疊」。
- 關注 Z 軸 CTE: 在選擇與 Rogers 混壓的 FR-4 材料時,務必選擇 High-Tg (Tg > 170°C) 且 Low Z-CTE 的型號。這能最大程度減少熱循環中的 Z 軸拉扯,保護導通孔。
- 避免「孤島」效應: 在混合板的 FR-4 層區域,大面積的銅箔能幫助抓住樹脂,減少分層風險。不要在介面處留下大面積無銅區。
第三章:台系供應鏈的崛起——性價比的替代方案
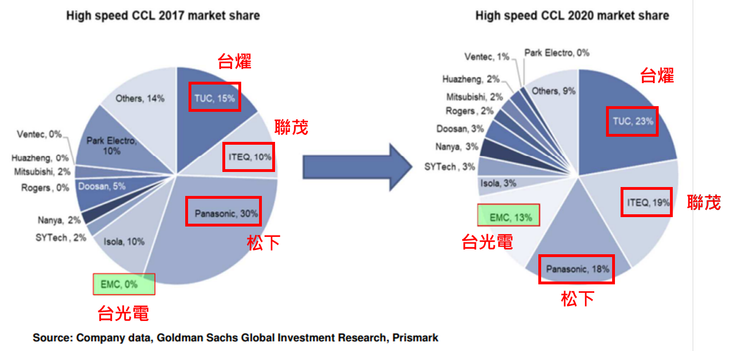
過去,高階高頻材料市場長期被美系(Rogers, Isola)和日系(Panasonic, Mitsubishi)廠商壟斷。但近年來,隨著 AI 伺服器需求的爆發和地緣政治供應鏈重組,台灣本土材料商在技術上取得了巨大突破,提供了極具競爭力的替代方案。這也是 RD 進行成本控制的重要武器。
3.1 聯茂電子(ITEQ)與台光電(EMC)的逆襲
在 NVIDIA 的 AI 伺服器與 Google TPU 供應鏈中,台系材料商已不再是配角,而是核心供應商。
3.1.1 台光電 (EMC - Elite Material Co.)
- 強項: 無鹵素(Halogen-free)材料的霸主,手機與手持裝置市佔率極高,近年在 AI Server 領域大有斬獲。
- 殺手級產品: EM-892K / EM-892K2。這款材料定位於 Ultra Low Loss,主要對標 Panasonic Megtron 7/8。其 Df 值可達 0.002 以下 (@10GHz),且具備優異的耐熱性,已大量應用於 800G 交換機與高階 AI 伺服器主板(UBB)。
- 應用建議: 若專案需要符合嚴格的環保法規且追求極致性能,EMC 是首選。
3.1.2 聯茂電子 (ITEQ)
- 強項: 長期深耕網通與伺服器基礎建設,產品線覆蓋 Mid-Loss 到 Extreme Low Loss。
- 殺手級產品: IT-968 / IT-988GSE。IT-968 是目前伺服器市場的高性價比之王,性能接近 Megtron 7 但價格更具優勢。其特殊的樹脂配方使其在多層板壓合後的 Dk 穩定性極佳。
- 應用建議: 對於 PCIe Gen 5 伺服器或 400G 交換機,IT-968 是一個能顯著降低成本且性能足夠的選擇。
3.2 台豐(TUC)與南亞塑膠(Nan Ya Plastics)
3.2.1 台豐 (TUC - Taiwan Union Technology Corp.)
- 強項: 被稱為「隱形冠軍」,在超低損耗材料領域技術深厚。
- 殺手級產品: ThunderClad 3+ (TU-933+)。專為 112G/224G 應用設計,電氣性能極具競爭力,且在熱可靠性上表現出色,適合高層數(High Layer Count)的背板設計。其特殊的極低輪廓銅箔(HVLP)結合力技術,使其在高速訊號表現上不輸日系大廠。
- 應用建議: 當遇到極高層數(>30層)的背板設計且擔心 CAF 問題時,TUC 的材料值得評估。
3.2.2 南亞塑膠 (Nan Ya Plastics)
- 強項: 台塑集團的垂直整合能力(玻纖紗、銅箔、樹脂全自製),成本控制能力無人能敵。
- 殺手級產品: NP-175F / NP-175F (Low Loss)。雖然南亞在 Ultra Low Loss 領域起步較晚,但在 Mid-Loss 和 High-Tg FR-4 領域是絕對的王者。NP-175F 品質極度穩定,常被用於 Hybrid 板的「非訊號層」以降低成本。
- 應用建議: 在混合層壓設計中,將 NP-175F 作為 Core 和 Prepreg 用於電源層和地層,搭配外層的高階材料,是降低 BOM Cost 的最佳組合。
3.3 替代料驗證的關鍵指標(Qualifying Second Source)
當 RD 想要引入台系材料替代日美系材料以降低成本時,不能只看 Datasheet 上的 Dk/Df。必須執行嚴格的驗證流程:
- CAF(導電陽極絲)耐受性測試: AI 伺服器通常在高電壓(48V/54V)下運行,且層間距極小。材料必須通過高溫高濕偏壓測試(THB),確保不會生長銅絲導致內部短路。
- 吸濕率(Moisture Absorption): 吸水是 PCB 的隱形殺手,會導致 Dk/Df 升高(水是高 Dk 物質),並在回流焊時引發爆板。台系材料在配方改良後,吸濕率已大幅降低,但仍需關注 Datasheet 中的吸水率數據(通常應 < 0.1%)。
- 銅箔粗糙度(Surface Roughness): 材料商通常有多種銅箔選項(Standard, RTF, VLP, HVLP)。有時候,使用較便宜的介質材料搭配 HVLP(Hyper Very Low Profile) 銅箔,其訊號表現可能優於昂貴介質搭配標準銅箔,且成本更低。這是一個經常被忽略的 Cost-down 技巧。
eCloud 給研發工程師的建議 3
「善用供應鏈競爭,建立階梯式 AVL。」
- 建立 AVL(合格供應商清單)階梯: 不要在 BOM 表上只寫一家料號。
- Tier 1 (核心訊號層): 指定 Panasonic Megtron 7 或 EMC EM-892K(確保性能)。
- Tier 2 (次要電源層): 開放 Nan Ya NP-175F 或 ITEQ IT-180(確保成本)。
- HVLP 銅箔是低成本升級的神器: 如果你的模擬結果顯示損耗在邊緣(Marginal),先別急著換更貴的樹脂材料。試著問廠商:「這款材料能不能配 HVLP 銅箔?」通常 HVLP 帶來的損耗改善(減少集膚效應)非常顯著,而成本增加遠小於升級樹脂。
- 關注垂直整合廠商: 像南亞這種連玻纖布和銅箔都自己做的廠商,在產能吃緊(如 AI 爆發期)時,供貨穩定性和價格波動通常比純壓合廠更好控制。
第四章:AI 伺服器與高速運算的實戰案例分析
以 NVIDIA H100/H200 或 GB200 為代表的 AI 伺服器,是目前 PCB 技術的巔峰,也是混合層壓與高階材料應用的最佳範本。了解這些頂級產品的選材邏輯,能讓 RD 在設計中低階產品時有更宏觀的視野。
4.1 OAM (OCP Accelerator Module) 模組的選材策略
OAM 模組(如 NVIDIA 的 GPU 模組)承載了核心運算晶片,訊號速率極高(112G PAM4),且電流密度極大。
- 設計特徵: 通常為 18-24 層,高密度 HDI(3階或 4階 Any-layer),極高的佈線密度。
- 材料選擇:
- 性能優先: 必須使用 Ultra Low Loss 材料(如 Megtron 8, EMC EM-892K, TUC ThunderClad 3+)。因為在這麼小的空間內,散熱和訊號完整性是絕對的瓶頸,沒有任何妥協空間。
- 混合策略: OAM 極少使用混合層壓。為什麼?因為 OAM 尺寸小、層數多、盲埋孔多,混合不同 CTE 的材料會導致極高的 HDI 製程風險(鐳射鑽孔對位不準、孔壁分離)。此外,OAM 單價極高(數千美元),PCB 材料成本佔比相對較小,因此傾向全板使用最高階材料以確保可靠度。
4.2 UBB (Universal Baseboard) 主板的混合設計
UBB 是承載 8 顆 OAM 的大尺寸主板,尺寸巨大(通常大於 20x24 英寸),且層數多(22-26 層)。
- 設計特徵: 超大尺寸、長距離走線(需跨越整張板子連接 GPU)、極大的電源需求(數千瓦)。
- 材料選擇與混合實戰: UBB 是混合層壓的典型應用場景。
- 高速訊號層: 使用 Megtron 7/8 等級材料,確保 GPU-GPU 及 GPU-Switch 之間的 112G/224G 訊號品質。
- 電源/地層(Middle Layers): 由於 UBB 需要極大的電流傳輸能力,中間的厚銅層(2oz/3oz)主要負責導電和散熱,對 Dk/Df 不敏感。因此,這裡可以使用 High-Tg FR-4 (如 Nan Ya NP-175F) 或 Mid-Loss 材料。
- 經濟效益: 一張 UBB 面積巨大,如果全板使用 Megtron 8,成本將是天文數字。透過將中間 10-14 層替換為 FR-4,材料成本可降低 30%-40%,且 FR-4 較好的機械剛性(Young's Modulus)有助於抑制大尺寸板在 Reflow 時的下垂(Sagging)與翹曲。
4.3 玻璃基板(Glass Core)與未來的 CPO 趨勢
雖然目前尚未普及,但針對下一代光電共封裝(CPO, Co-Packaged Optics)和 224G/1.6T 傳輸,傳統有機材料(Organic Substrate)已接近極限。
- 玻璃基板優勢: 玻璃具有極低的 Dk/Df,且表面極度平整(Roughness 近乎零),能完美支持細線寬(<5um)光刻製程。更重要的是,玻璃的 CTE 可以調整至與矽晶片(Silicon Die)完全匹配,徹底解決熱應力問題。
- RD 的前瞻: 雖然現在還在研發階段,但了解 TGV(Through Glass Via)技術和玻璃基板特性,有助於 RD 規劃未來 3-5 年的技術路線圖(Roadmap)。
eCloud 給研發工程師的建議 4
「大板混壓,小板全高階。」
- 尺寸決定策略: 對於 OAM 這種小尺寸、高密度、高價值的模組,不要為了省一點錢去嘗試混合層壓,HDI 的良率風險會讓你得不償失。
- UBB 級大板必混壓: 對於伺服器主板或背板,混合層壓幾乎是必須的。但要注意,混合層壓的 FR-4 部分必須是「Low Flow」或與高頻材料相容的型號,避免壓合時流膠不均導致厚度失控,影響阻抗控制。
- 向參考設計學習,但要驗證: NVIDIA 或 Intel 的 Reference Design 通常會指定最高規的材料以確保 Pass。但在量產階段,RD 的價值在於透過驗證找到 Cost-down 的空間(例如在 UBB 上導入台系混合材料)。
第五章:先進製造與成本控制——除了材料單價還有什麼?
很多 RD 在做成本估算時,只計算了每張芯板(Core)和膠片(Prepreg)的單價,卻忽略了「隱形成本」。在混合層壓中,隱形成本往往佔據了總成本的 30% 以上。
5.1 製程複雜度帶來的成本(Process Overhead)
- 壓合次數(Lamination Cycles): 標準通孔板(Through Hole)只需一次壓合。但若設計了 2 階或 3 階 HDI(如 3+N+3),或者需要埋孔(Buried Via),就需要 2 次、3 次甚至更多次壓合。每次壓合都意味著工廠產能的佔用、能源消耗和良率風險。
- RD 策略: 在不影響佈線密度的前提下,盡量減少 HDI 階數。例如,透過優化 Fan-out 設計,將 3+N+3 簡化為 2+N+2,這對成本的節省效果往往大於更換材料。
- 鑽孔成本(Laser vs. Mechanical):
- 機械鑽孔: PTFE 材料質地軟且韌,容易堵塞鑽頭並產生鑽污。鑽 PTFE 的鑽頭壽命可能只有鑽 FR-4 的 1/3,且需要特殊的進刀參數。
- 雷射鑽孔: 對於含玻璃纖維的高頻材料,雷射燒蝕的效率較低,且孔型容易呈現錐狀(Taper),影響電鍍品質。
- 除膠渣(Desmear): 高頻材料化學惰性強,傳統的高錳酸鉀除膠渣效果差,通常需要昂貴的電漿(Plasma)清洗製程。這也是混合板成本高昂的原因之一。
5.2 良率損耗(Yield Loss)與排版利用率(Panelization)
- 排版利用率: 這是最直接但最常被忽視的成本。PCB 是在標準尺寸的「工作盤(Working Panel)」上生產的(例如 18x24, 21x24 英寸)。
- 案例: 假設你的單板尺寸設計為 200mm x 150mm,可能排版利用率高達 85%。但如果你隨意增加到 210mm x 160mm,可能導致每張大板少排一片,利用率瞬間掉到 60%。這意味著你浪費了 40% 的昂貴高頻材料。
- 層偏(Registration): 混合層壓中,不同材料的漲縮比例(Scaling Factor)不同,導致內層對位極其困難。層數越多,對位偏差累積越嚴重,導致導通孔破環(Breakout)或開路,這是混合板報廢的主因。
5.3 阻抗控制的隱性成本
在混合層壓中,由於使用了不同廠商、不同 Dk 的材料,阻抗計算變得非常複雜。如果 RD 僅依賴軟體模擬而沒有考慮工廠實際的壓合厚度變化(Press-out Thickness),生產出來的板子阻抗可能超標,導致整批報廢。
- Prepreg 的流膠變薄: 在高樹脂含量的 Low-loss PP 中,壓合後的厚度會比標稱值薄。RD 必須使用 PCB 廠提供的「壓合後厚度」來計算阻抗,而不是 Datasheet 上的原始厚度。
eCloud 給研發工程師的建議 5
「成本不是採購談出來的,是 RD 設計出來的。」
- 先問排版再定尺寸: 在產品機構堆疊(ME Stack-up)還沒定案前,先拿著預估尺寸去問 PCB 廠:「這個尺寸在你們的工作盤上利用率是多少?」有時候,長寬各縮減 2mm,就能讓利用率提升 15%,這等於直接打了八五折。
- 減少不必要的過孔: 盲埋孔雖然好用,但它是成本殺手。如果能透過優化佈局,用通孔替代部分盲孔,或者減少背鑽(Back-drill)的數量,都能顯著降低加工成本。
- DfM (Design for Manufacturing) 是必修課: 不要只會畫線路。了解電漿除膠渣的原理、了解雷射鑽孔的極限、了解層壓偏移的公差。一個懂製程的 RD,設計出來的板子不僅性能好,而且工廠愛做,良率高,這才是真正的「黃金平衡」。
結論
在 2025 年及未來的電子設計賽局中,「性能」與「成本」不再是互斥的選項,而是必須同時滿足的邊界條件。對於 RD 工程師而言,掌握材料的物理本質、精通混合層壓的工藝細節、並熟悉台系供應鏈的優勢,是從單純的「執行者」晉升為「系統架構師」的關鍵。
我們不必迷信昂貴的進口材料,也不必恐懼混合層壓的風險。透過精準的鏈路預算分析、對稱的結構設計、以及與供應鏈的深度協作,我們完全有能力設計出既滿足 AI 時代嚴苛性能要求,又具備極致成本競爭力的黃金產品。這不僅是技術的勝利,更是台灣研發價值的體現。
