厚銅、散熱與焊接條件,一起確認
從電流路徑到組裝驗證,掌握投產前的關鍵檢查。
設計電源模組、馬達驅動板或大電流控制板時,增加銅厚是常見做法。但銅厚確定後,並不代表電流路徑、製板條件與焊接方式也已經確認。
高功率 PCB 的設計重點,是讓電氣需求、散熱路徑與製造條件彼此配合。若這些條件分開處理,問題可能直到工程確認或組裝打樣時才浮現。
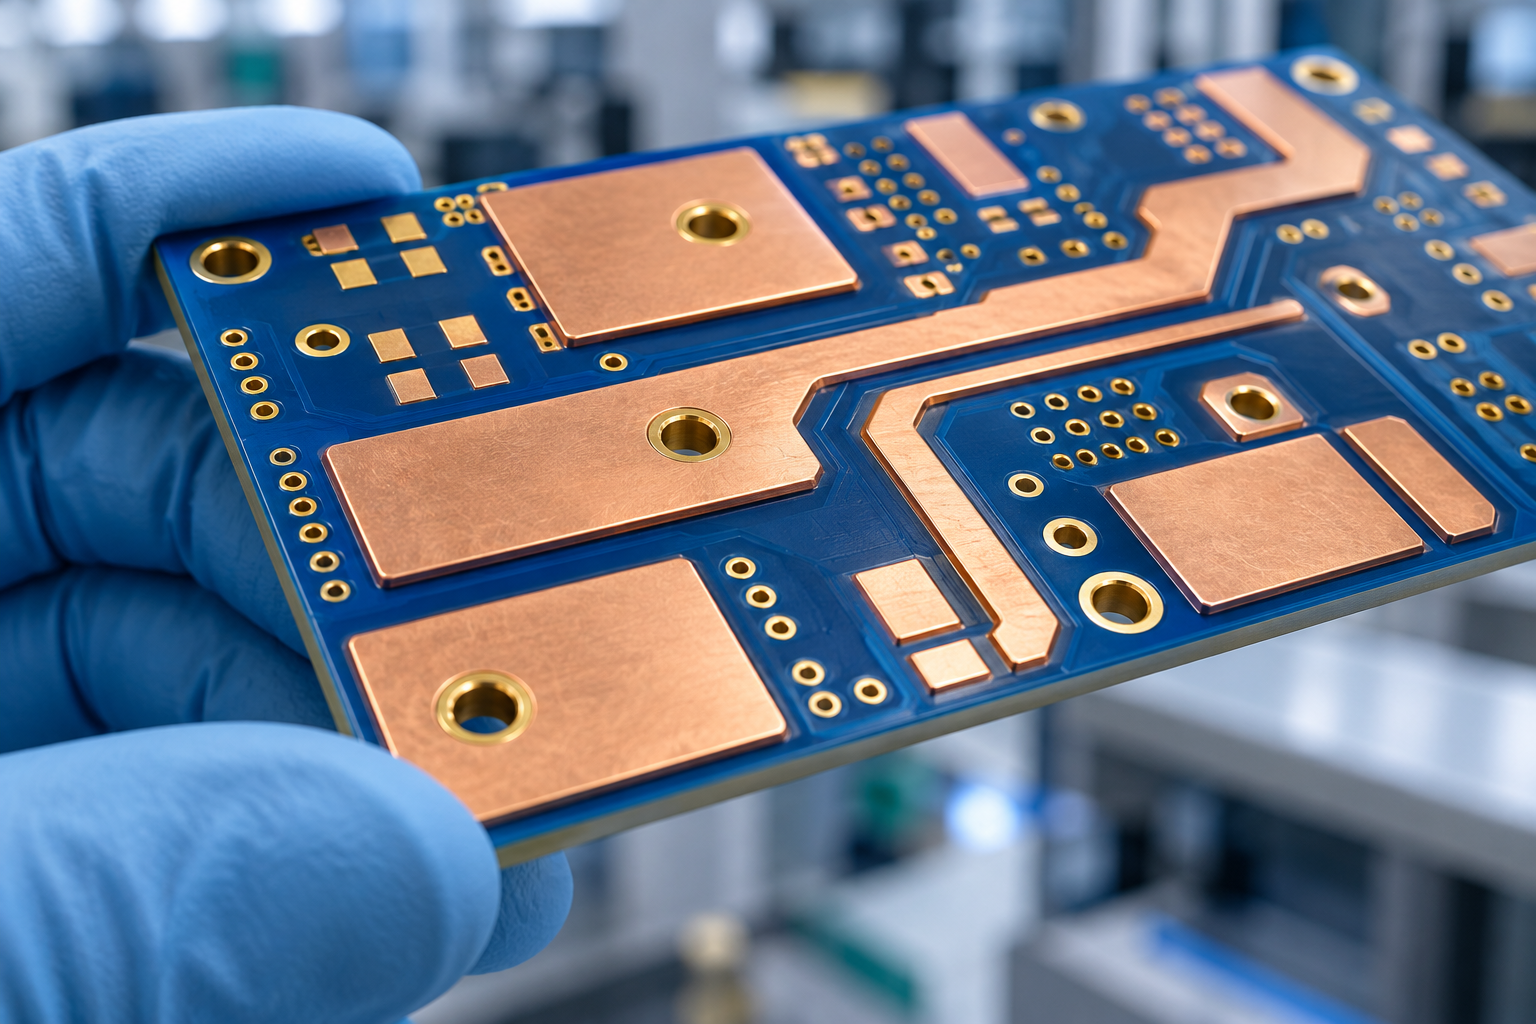 評估載流能力時,應沿著電源入口、功率元件與輸出端,逐段檢查實際導體截面。大片銅箔之間的縮頸、焊墊入口與換層位置,都值得單獨確認。
導體損耗與電流平方及電阻有關;在材料與溫度條件相同時,路徑越長、截面越小,電阻越高。因此,增加整層銅厚之前,也應評估能否縮短路徑或改善局部連接。
對切換式電源而言,還要檢查高電流迴路及其回流路徑。厚銅無法取代緊湊的元件配置與迴路設計。
技術參考:導體電阻與損耗、功率 MOSFET 佈局原則。
 厚銅蝕刻需要考量側蝕與製程補償,最小線寬線距應以選定銅厚的製程能力確認,不能直接沿用一般板的設計規則。
製作規格也應區分起始銅厚與成品銅厚,避免雙方對外層電鍍後的交付條件理解不同。
交付資料時,建議明確標示:
客戶提供功能與成品需求,製造端提出補償方式,再透過工程問題確認(EQ)對齊,可避免重複補償。
半固化片(Prepreg,PP)在壓合時,需要提供樹脂填滿內層線路之間的空間。所需樹脂量與銅厚、蝕刻比例及目標介質厚度有關。
因此,只指定「使用 1080」或「使用 2116」,仍不足以確認填膠條件。還需要核對材料系統、樹脂含量、張數與實際銅面分布。
設計審查時,應將填膠需求與銅分布平衡一起討論。若需要調整 PP 組合,還應重新確認壓合後厚度;涉及阻抗的產品,也要同步檢查介質厚度變更的影響。
技術參考:PP 選擇與介質厚度評估。
導熱孔的目的是將熱傳到其他銅層;熱隔離連接(Thermal Relief)則透過較窄的連接銅橋,限制熱流散出,讓焊接位置比較容易升溫。
兩者的目的不同,不能只因為焊點難加熱,就把主要導熱路徑全部改成熱隔離。
孔數、孔徑與連接方式應共同評估,不能只憑導熱孔的數量判斷散熱效果。
技術參考:馬達驅動板的導熱孔與熱隔離設計。
功率元件的底部導熱焊墊若包含開口導通孔,焊料可能在回焊時流入孔內,影響焊墊上的有效錫量。處理方式應依封裝、孔結構及組裝條件選擇。
樹脂填孔加銅蓋是可討論的方案之一,但不能把所有底部導熱孔都視為相同需求。油墨蓋孔、樹脂填孔與填孔後鍍銅,也應在圖面中清楚區分。
鋼網開口與錫膏量需配合元件建議及實際試作確認。對大型導熱焊墊,可在打樣階段討論 X-ray 檢查方式與空洞允收依據,避免只寫「不可空洞」,卻沒有可執行的判定條件。
技術參考:導熱焊墊、導通孔與組裝設計。
高功率 PCB 的可製造性設計(DFM)審查,應將需要確認的條件轉成可交付、可檢查的資料:
這份清單的目的,是讓設計者、製板端與組裝端對同一組條件達成共識,也讓樣品結果能回到明確的設計依據。
高功率 PCB 設計需要同時回答三個問題:電流如何通過、熱如何離開,以及焊點如何形成。
在設計定稿前,先確認電流瓶頸、厚銅製程、PP 填膠與焊墊孔結構,再安排對應的樣品驗證,才能讓後續修改有具體方向。
若專案涉及厚銅、大電流或功率元件組裝,可提供 Gerber、預計疊構、各層成品銅厚及關鍵元件資料,與 eCloud 討論製作需求與待確認項目。