從低損耗配方,走向材料與製程的共同升級
M10 材料成為高速 PCB 的關注焦點,背後牽動低損耗樹脂、特殊玻纖布與低粗糙度銅箔的共同升級。本文從 AI 伺服器與高速網通需求出發,解析 M10 材料的發展方向,以及選材、疊構、加工與驗證需要面對的工程挑戰,協助 RD 與 PM 在導入前釐清規格、供應條件與替代料風險。
AI 伺服器與高速網通設備持續提高資料傳輸能力,PCB 材料也成為高速互連設計的重要環節。當通道需要保留更多訊號裕度,材料選擇便直接影響走線、疊構與製造方案。
在這波升級中,M10 材料成為值得關注的發展方向。它所代表的課題,涵蓋更低損耗的材料組合,以及這些材料如何穩定加工、驗證並導入實際產品。
對 RD 與 PM 而言,理解 M10 的重點,是看懂材料升級背後的工程條件,並提早確認設計與供應鏈是否準備就緒。
 隨著 800G、1.6T 網通設備及 224G SerDes 等高速互連發展,業界持續尋找能支援更嚴格通道需求的低損耗材料,M10 因而受到關注。
產業報導將 M10 描述為仍在開發與客戶驗證中的方向。這表示導入討論必須回到具體產品:哪一款材料、採用什麼結構、具備哪些測試資料,以及供應商能提供到什麼階段。
不能僅憑「M10」名稱,就認定材料已具備特定電性、加工能力或量產供應條件。
對工程團隊而言,可執行的規格仍需要包含完整料號、Core/PP 組合、玻纖與銅箔配置,以及適用條件下的電性資料。
參考資料:TPCA 高速低損耗材料升級趨勢
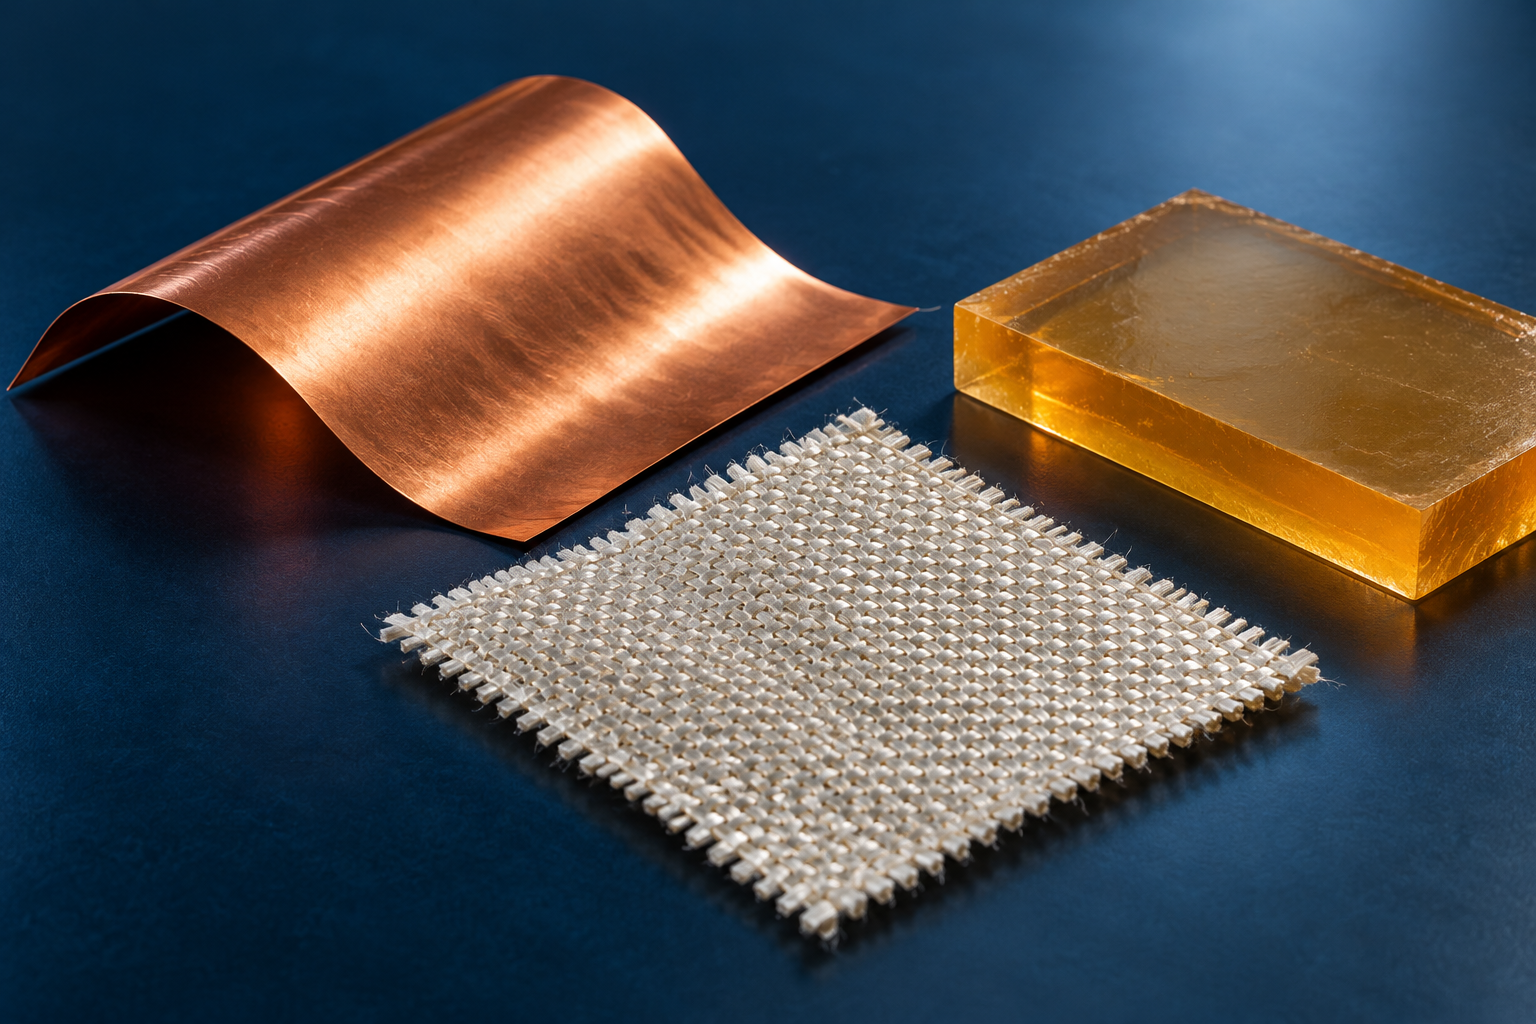 高速材料的表現取決於整體組合。討論 M10 時,需要同時關注樹脂、玻纖布與銅箔。
樹脂系統影響介電損耗,也需要配合壓合、填膠與耐熱要求。選材時,應同時確認電性資料與加工指引,避免只用一個較低的耗散因子(Df)數值判斷適用性。
比較候選材料時,也要對齊測試頻率、方法與試片結構,才能建立有意義的比較。
玻纖布是材料電性的重要組成。玻纖與樹脂的介電差異,可能使差分線出現傳播延遲差,也就是偏斜(skew)。
因此,討論 M10 材料時,除了整體介電常數(Dk),也應確認玻纖種類、織構與走線條件。低 Dk、低 Df 與低熱膨脹是不同特性,應依專案需求分別評估。
銅箔粗糙度會影響插入損耗與相位表現。當介質損耗持續降低,銅箔配置也需要與設計模型一起確認。
VLP、HVLP 等名稱可作為溝通起點;實際選用仍應核對原廠的銅箔選項、粗糙度資料與適用條件。
參考資料:Panasonic 材料結構與電性資料、Isola 玻纖效應分析、Rogers 銅箔與製程影響說明
若專案準備採用供應商定位為 M10 的材料,應從預定生產結構開始評估。
即使材料的電性符合目標,仍要確認可供應的 Core 厚度、PP 結構、樹脂含量與銅箔組合,能否實現設計需要的介質厚度。
如果為了配合供料而調整 PP 組合,就應重新確認壓合後厚度、填膠需求與阻抗設計。材料變更後沿用原本線寬、線距,也需要重新計算與檢查。
加工方面,應依候選材料的原廠指引,確認壓合、鑽孔及後續可靠度驗證方案。不能直接假設既有材料的加工條件可完整沿用。
這也是 M10 導入的重要門檻:材料數據、設計模型與實際製造結構,需要能夠相互對應。
參考資料:Isola 低損耗材料產品與加工文件
若專案開始討論 M10,可先建立以下確認清單:
若候選材料仍在驗證階段,也應把材料確認與試作時間納入專案排程,讓設計、採購與製造端使用一致的導入依據。
M10 材料受到關注,反映高速 PCB 正朝更低損耗、更多材料協同與更嚴格驗證的方向發展。
對 RD 與 PM 而言,導入工作的起點是完整規格:確認材料組合、建立對應疊構,再用適當的分析與測試判斷是否符合專案需求。
若您的專案正在評估 M10 或其他高速低損耗材料,可提供 Gerber、目標疊構、阻抗及材料要求,與 eCloud 討論製作條件及待確認項目,建立後續試作與生產依據。