M8/M9 高速 PCB 系列|下篇
看懂磨耗、鑽污與孔壁處理,確認高速板的互連驗證條件。
高速 PCB 材料選定後,RD 往往把注意力轉向阻抗與線寬補償。但對多層板而言,訊號能否穩定通過內層與鍍通孔,還取決於鑽孔後留下什麼樣的孔壁。
孔徑合格,不代表孔壁已適合電鍍;出貨電測導通,也不能代替熱應力後的互連驗證。
討論 M8/M9 高速 PCB 鑽孔時,應把材料、切削、孔壁處理與可靠度連在一起看,才能找出需要控制的環節。
機械鑽孔會依序切過銅、樹脂與玻纖。不同材料的切削反應不同,鑽針還必須把碎屑帶出孔外。
當板厚增加、孔徑縮小、內層銅變厚,或玻纖結構改變時,排屑與切削負荷都可能改變。即使使用同一材料系列,換一種板件結構,也未必能沿用原本的加工參數。
因此,「M8/M9 一定比所有 FR-4 難鑽」過於簡化。應確認實際材料型號、鑽孔直徑、加工厚度與銅分布,再判斷製程條件。
例如低損耗材料的加工指南,就可能要求相對一般 FR-4 調整切削速度、每轉進刀量及疊鑽條件;這些建議仍限定於指定材料。
 鑽針磨耗是刀具狀態的變化。刃口磨鈍後,切削與摩擦行為可能改變,進而影響孔徑、毛邊、孔壁及位置穩定性,但不能只靠外觀推定所有缺陷都由磨耗造成。
玻纖突出或拉出是局部材料去除不均的表現。纖維可能未被整齊切斷而伸入孔內,也可能被拉出,留下局部凹穴。這類問題要追查切削、支撐與材料結構,不能直接歸類為樹脂鑽污。
**樹脂鑽污(Resin Smear)**則是鑽孔過程中樹脂殘留或塗覆在孔壁,尤其需要注意是否覆蓋內層銅的連接面。銅的拖曳變形與鬆散碎屑也應分開辨識,不能都用「Smear」概括。
辨識缺陷時,應同時看鑽後孔壁及後續切片;必要時增加適當的顯微分析。示意圖只能協助理解,不能代替實際判定。
轉速、進刀速度與每轉進刀量彼此相關。若進刀速度的單位為 mm/min、轉速為 rev/min,兩者相除得到 mm/rev 的每轉進刀量。
只降低進刀速度、卻不配合轉速與刀具條件,未必能改善孔壁;只提高轉速,也不代表切削品質一定更好。
板廠應依材料指南與試鑽結果,同時評估:
換刀孔數是管理條件之一,不能直接把某張圖片上的數字,當成所有 M8/M9 板件的通用標準。
除膠渣(Desmear)需要去除妨礙內層互連的樹脂殘留,並配合後續孔壁金屬化。處理不足可能留下污染;處理過度則可能造成不必要的樹脂退縮或界面損傷。
化學除膠渣、電漿處理,或兩者組合,應依實際樹脂系統、板厚、孔徑及產線條件確認。不能一律認定低損耗材料必須增加電漿,也不能認為加長藥水時間就一定更乾淨。
除膠渣與刻意蝕退樹脂的 Etchback 也有不同目的。例如部分高頻材料的原廠加工指南明確不建議 Etchback,說明製程不能跨材料直接套用。
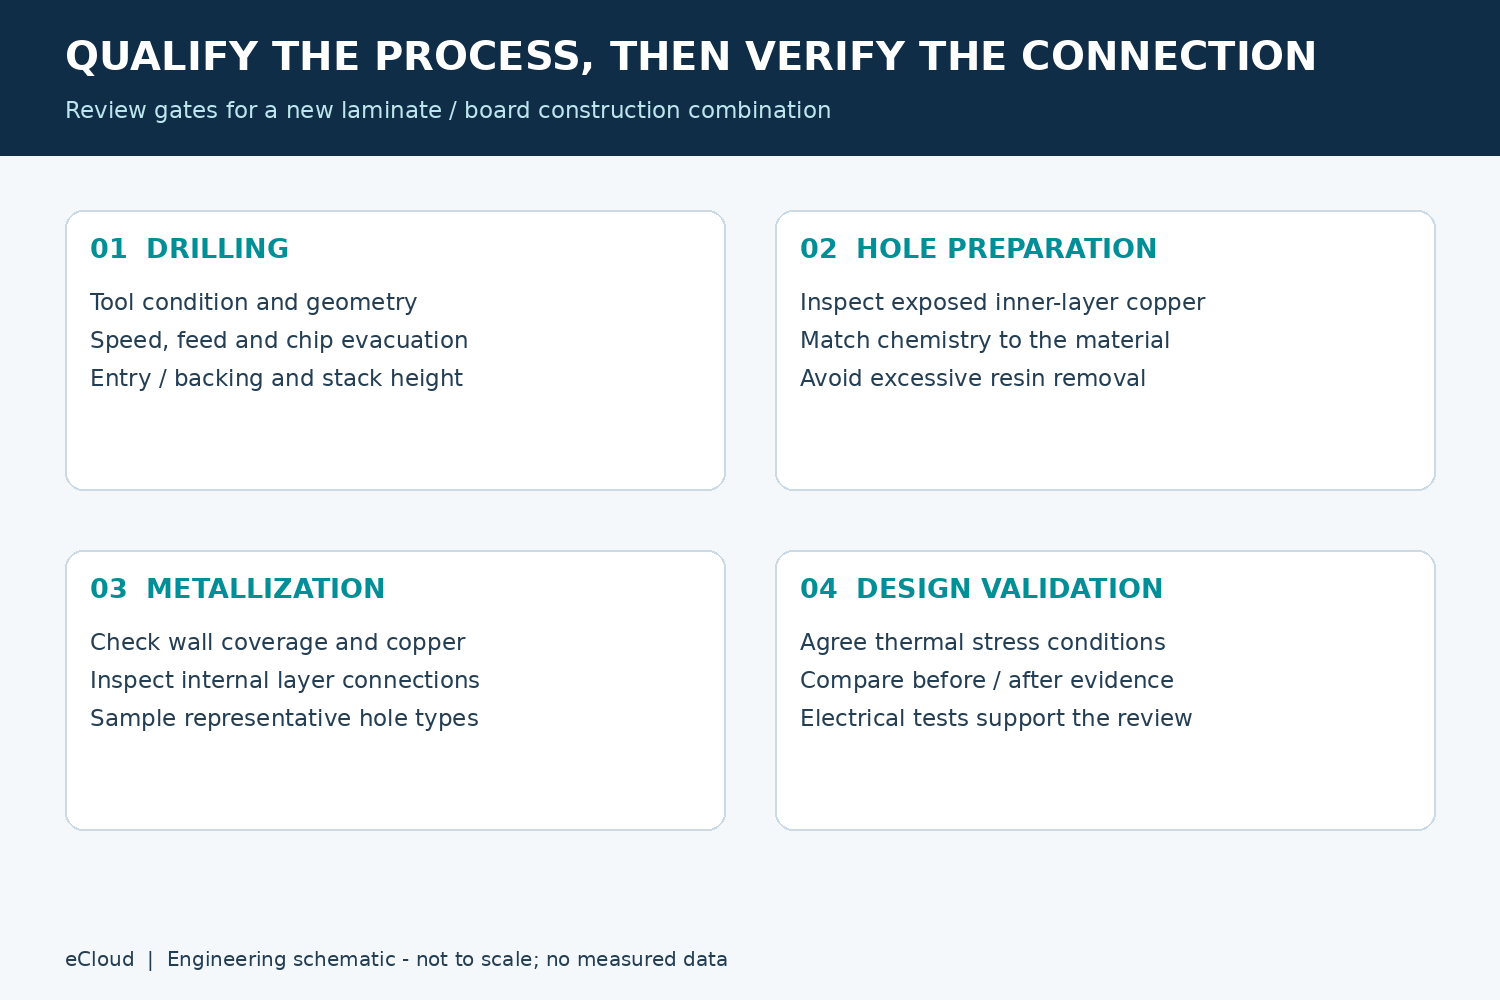 打樣驗證應先確認問題要在哪個階段被看見。
鑽後檢查適合觀察毛邊、碎屑與孔壁形貌;除膠渣後則應注意內層銅連接面與樹脂去除狀態;完成孔壁金屬化與電鍍後,才能進一步檢查覆蓋、孔銅及內層連接。
若專案有高可靠度要求,還應與客戶約定適用的熱應力或熱循環條件,檢視受熱前後的互連狀態。室溫導通、阻抗與切片各自回答不同問題,不能互相取代。
抽樣也應涵蓋代表性結構,例如最小孔徑、較高厚徑比及不同孔型,而不是只挑容易取樣的位置。具體項目、數量與判定依產品要求事先議定。
吸濕與烘烤也應依材料及製程階段分別管理。PP、芯板、壓合子板與成品板的處理條件不同,不宜用一組溫度與時間涵蓋所有情況。
M8/M9 高速 PCB 鑽孔的重點,是確認材料與板件結構所需的加工條件,並把鑽孔、除膠渣、電鍍及驗證串起來。
低損耗材料的電性優勢,需要由穩定的互連結構支撐。準備打樣時,可向 eCloud 提供材料型號、板厚、最小孔徑、孔結構及驗證需求,討論製造條件與需要事先確認的項目。