細腳距焊盤的開窗與組裝取捨
算清剩餘橋寬,再決定保橋、縮開窗或改連窗。
Gerber 已經發出,板廠卻回了一個 EQ:「這裡防焊橋太細,建議改成連窗,請確認。」
對 RD 而言,這個問題很難直接回答。保留防焊橋,擔心做不穩;同意整排開窗,又怕 SMT 連錫。
關鍵是先釐清:剩下多少橋寬、板廠能否穩定製作,以及開窗改變後,組裝端要配合什麼。
防焊橋的設計,需要把銅箔、防焊與錫膏三套幾何條件一起看。
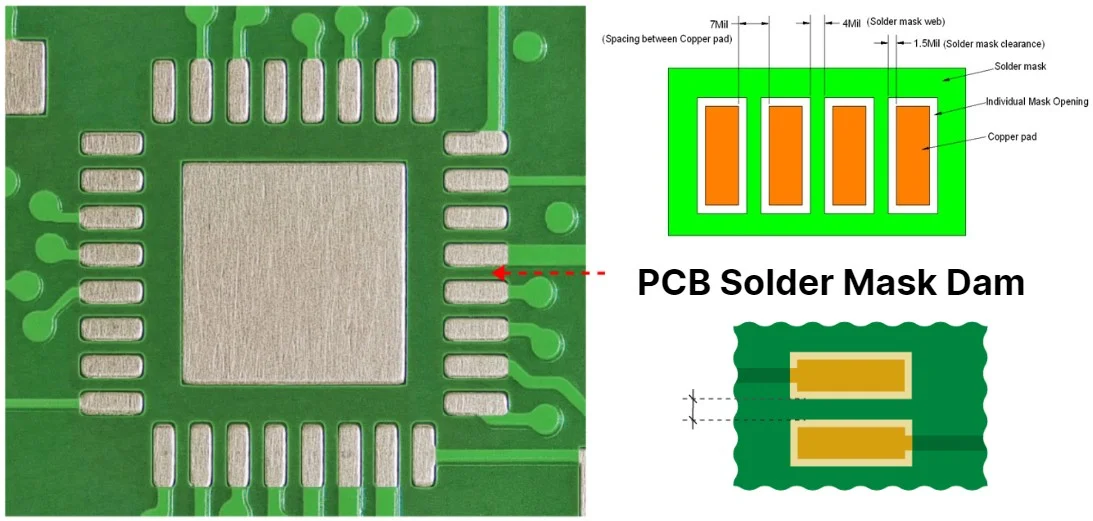 防焊橋(Solder Mask Dam/Web)是相鄰防焊開窗之間保留的防焊材料,也常被稱為阻焊橋或綠油橋。
它有助於限制焊料在非焊接區域的潤濕,降低相鄰焊點橋接的風險。
焊錫橋(Solder Bridge)則是焊料把原本應分開的焊點連接起來,屬於需要避免的組裝缺陷。
但防焊橋不是「有做就不會短路」的保證。錫膏印刷量、鋼網開口、元件偏移與回焊條件,都會影響最後的焊接結果。
因此,看到連錫問題時,不能只檢查防焊橋;看到沒有橋的設計,也不能直接判定一定會連錫。
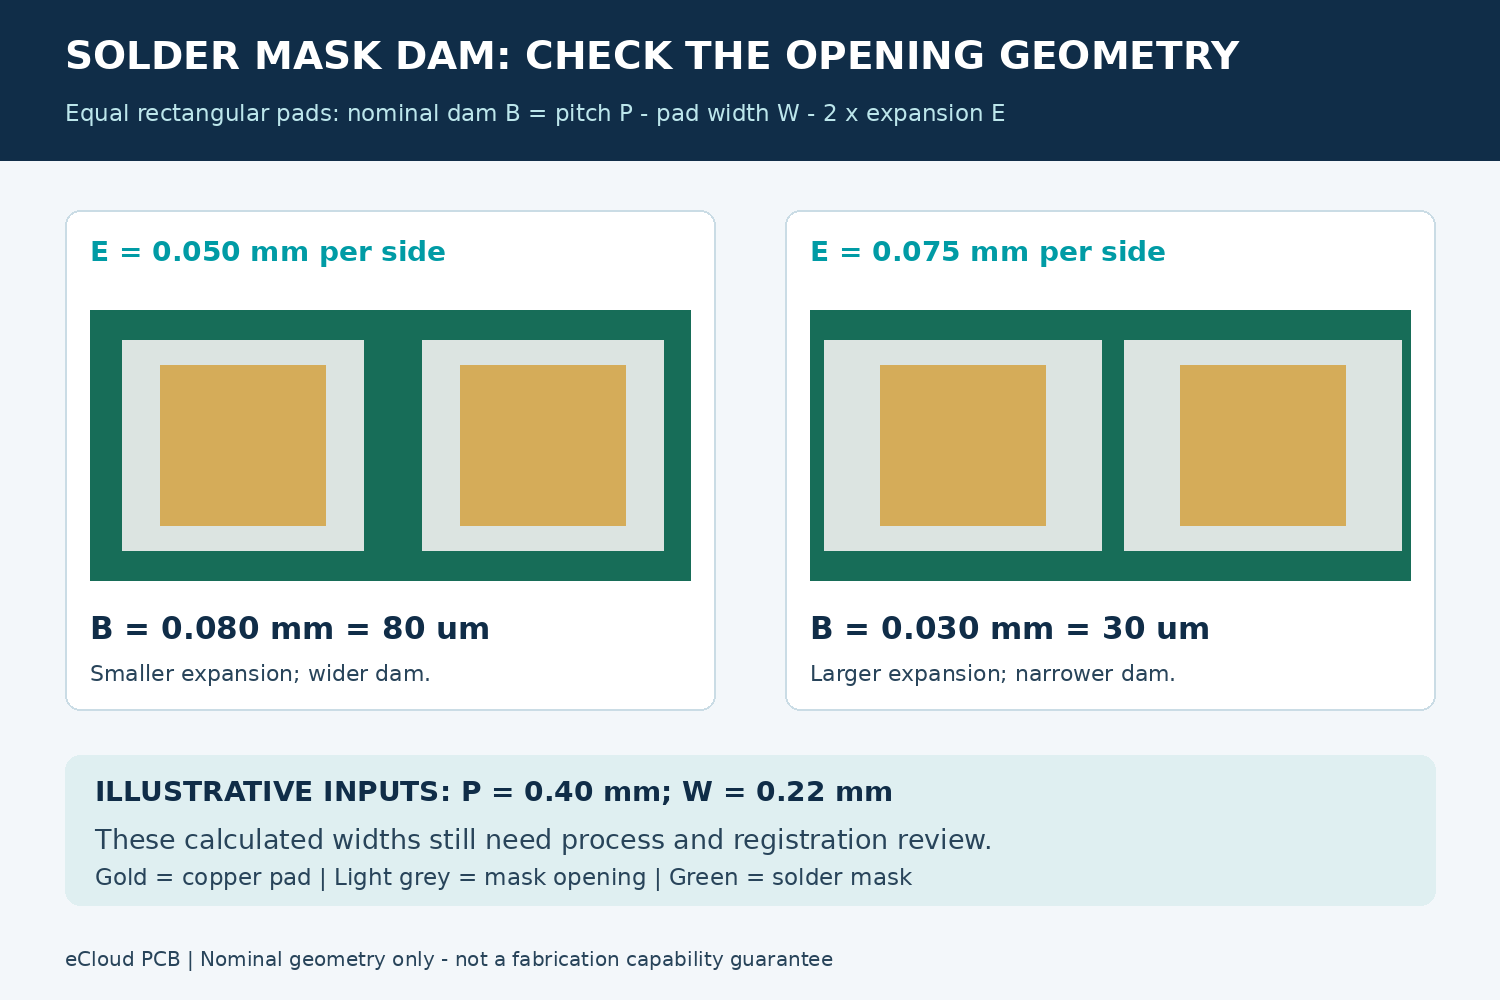 防焊橋寬度,不等於焊盤銅邊之間的距離。
以兩個等寬、並排的矩形焊盤為例,沿間距方向定義:
則:
B = P − W − 2E
假設 P 為 0.40 mm、W 為 0.22 mm,銅邊距離是 0.18 mm。
若開窗每側外擴 0.05 mm,剩下的名目橋寬為:
0.40 − 0.22 − 2 × 0.05 = 0.08 mm,亦即 80 μm。
若每側外擴改為 0.075 mm,名目橋寬就只剩:
0.40 − 0.22 − 2 × 0.075 = 0.03 mm,亦即 30 μm。
焊盤沒有變,橋寬卻從 80 μm 減少到 30 μm。這也是為什麼細腳距元件不適合直接沿用整張板的預設開窗補償。
以上是幾何示例,不代表特定封裝建議,也不是成品橋寬保證。不等寬、圓形或不規則開窗,應直接檢查實際開窗邊界之間的最短距離。
部分元件應用指南會出現約 75 μm 的防焊橋建議,但這不等於所有油墨、顏色、銅厚與曝光方式,都能穩定保留相同尺寸。
板廠還需要評估成像與顯影能力、銅面高低差、油墨條件,以及防焊對位。
這裡要分開確認兩件事:
名目橋寬算得夠,不代表對位餘裕也夠。反過來,為了增加對位餘裕而放大開窗,又可能吃掉原本的防焊橋。
發包時,應確認板廠回覆的數字指的是設計值、製程補償值,還是成品允收值。
參考:QFN/SON 防焊開窗與製造能力的關係、不同防焊製程的規則示例
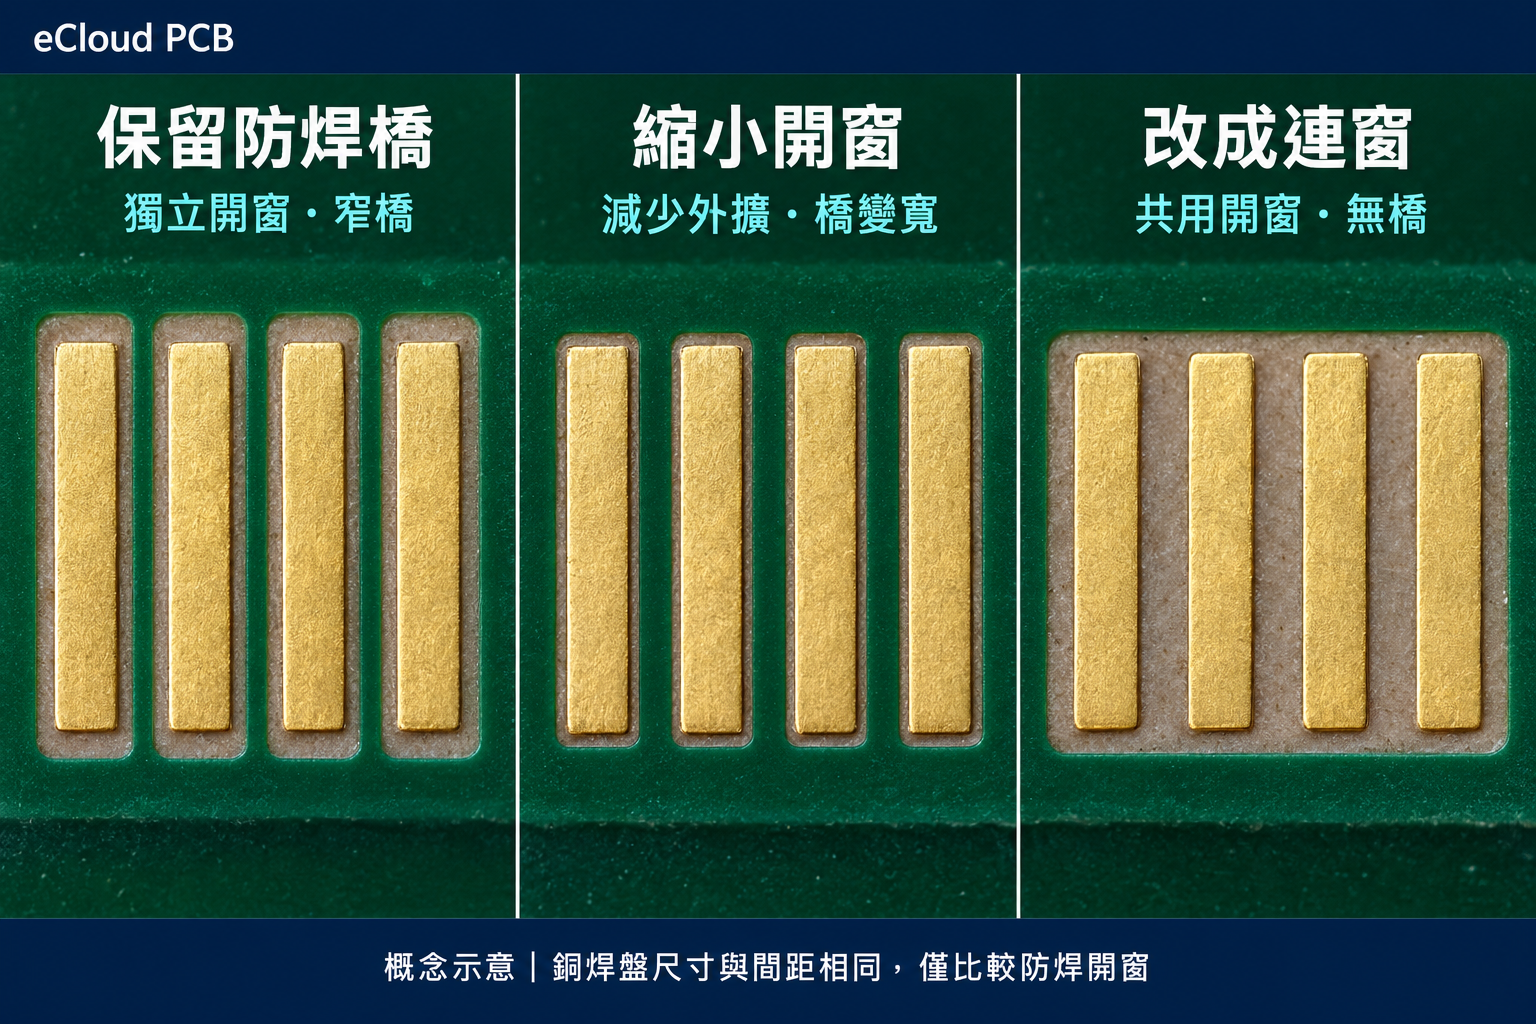
若實際結構符合板廠的穩定製程能力,可保留各焊盤的獨立開窗。
確認重點是成品橋寬、對位與焊盤露出條件,而不只是 CAM 畫面看起來有一條細線。
減少外擴量,幾何上可以增加橋寬;但必須同時確認是否仍有足夠的對位餘裕,以及焊盤可焊接面積是否改變。
尤其原本採用非防焊定義焊盤(NSMD)的設計,不能為了保橋,就未經評估把開窗縮到覆蓋銅邊,實質改變成防焊定義焊盤(SMD)。
SMD 並非一律不可用,但應依實際元件的封裝指南與組裝要求選擇。
部分細腳距封裝,原廠指南本來就允許或建議採用連窗,例如沿一排焊盤形成長條開窗。
Analog Devices 的 LFCSP 指南便提供了細腳距條件下的長條開窗示例。這表示「沒有逐顆防焊橋」可以是經過評估的設計選擇。
但改連窗前,仍要檢查開窗範圍內是否包含原本應覆蓋的走線、銅面或過孔,並與組裝端確認。
這是修改資料時很容易忽略的區別:
把防焊改成連窗,不代表鋼網也要做成一條長孔。相鄰銅焊盤仍然分開,錫膏印刷應依各焊點與組裝製程設計。
若焊盤間失去防焊分隔,組裝端更需要確認鋼網、錫膏印刷及元件貼裝條件,必要時安排首件檢查。
不要用「防焊有橋」代替組裝驗證,也不要把「板廠做得出來」直接等同於「SMT 一定好焊」。
要求板廠標出元件位置、原始開窗與建議修改範圍,再依序確認:
最後將核准的開窗方式納入生產資料。若修改會影響焊盤定義或露銅範圍,應在投產前完成確認。
防焊橋設計需要在橋寬、對位餘裕、焊盤定義與錫膏印刷之間取得平衡。縮開窗、保留獨立橋或改成連窗,都應有明確的製造與組裝依據。
準備細腳距 PCB 打樣時,可向 eCloud 提供 Gerber、元件型號及關鍵防焊要求,討論 DFM 確認項目,讓開窗修改在投產前說清楚。