2026年3月4日
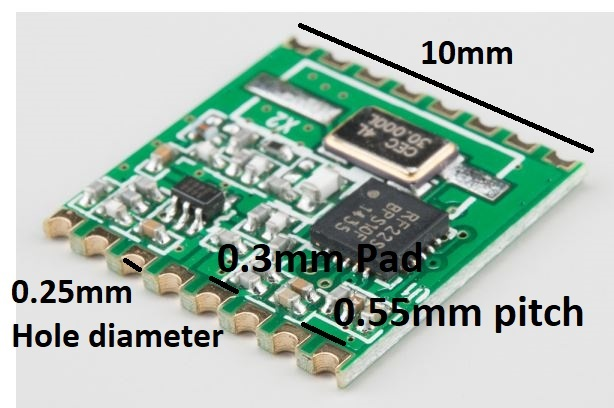
邊緣半孔板做不好,絕對不是「外觀不好看」的問題,而是「返修率暴增」與「批量短路」的噩夢。很多 RD 直到被打件廠退板,才知道 CNC 銑刀順時針旋轉時產生的切削應力,會直接在半孔的「B點」造成銅皮剝離。 在追求模組化與極致空間利用的今天,邊緣半孔(Castellated Holes)已是板對板連接的核心技術。但如果你不懂成型應力管理,這塊板子就是你荷包的粉碎機。
 ##一、 物理機制:為什麼半孔總是長「毛刺」?
邊緣半孔的製造邏輯是先鑽出完整的電鍍穿孔(PTH),最後在成型階段利用 CNC 銑刀或雷射將孔「對半切開」。
在 PCB 製造中,銑刀主軸預設為順時針旋轉。當刀具切入電鍍孔時,會產生兩個受力完全相反的區域:
注意: 這些殘留的銅刺若掉入 SMT 銲盤間,輕則引發微短路,重則造成整個射頻模組通訊故障。
成功的半孔板,一半是靠板廠,另一半早在你畫 Layout 時就決定了。
| 參數項目 | 推薦最小值 (Standard) | 進階極限 (Advanced) | 關鍵目的 | | :--- | :--- | :--- | :--- | | 完成孔徑 | ≥ 0.6 mm | 0.4 mm | 確保電鍍藥水循環與孔內銅厚 | | 孔中心距 (Pitch) | ≥ 1.0 mm | 0.8 mm | 防止焊接橋接與成型應力干擾 | | 最小孔環 (Ring) | 0.25 mm | 0.18 mm | 提供足夠附著面積防止剝離 | | 銲墊至板邊距離 | ≥ 1.0 mm | 0.5 mm | 增加銅箔對基材的錨定強度 |
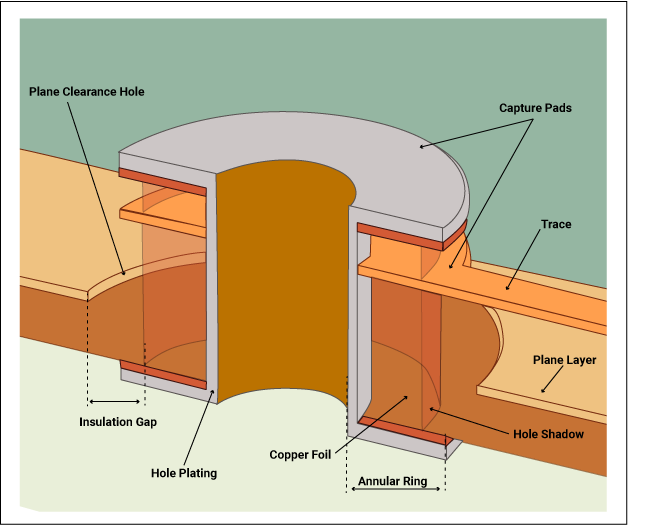
這是資深 RD 的避坑祕訣:在半孔位置添加「內層銲墊(Inner Layer Pads)」。
這些內層銅箔與垂直的孔壁銅管結合,形成類似「鉚釘」的結構,將電鍍銅層牢牢釘入基材中。這能大幅對抗 B 點處的水平剪切力,是減少銅皮起翹最有效的設計手段。
如果你的專案對邊緣平整度有極高要求(例如用於航太或高速通訊模組),請確認供應商具備以下兩項工藝。
針對高精密產品,標準製程會調整為:
在切割完成後,利用鹼性蝕刻或化學微蝕法,精確移除殘留的細微銅絲。這項技術能實現接近完美的邊緣品質,滿足 IPC-A-600 等級要求。
邊緣半孔的表面處理直接決定了組裝良率。
在設計半孔時,你必須同步考量「縱橫比 (Aspect Ratio, AR)」。這是決定 PCB 報價最現實的紅線。
縱橫比計算公式為:AR = 板厚 / 鑽孔孔徑。當 AR > 10:1 時,電鍍藥水極難在窄深孔內循環,會導致孔中心銅厚不足。
當你的設計要求孔徑小於 0.2 mm 且 AR 飆升時,應果斷改採 1階或2階 HDI。透過雷射鑽出微盲孔(Microvias),雖然單板單價較高,但能有效縮短訊號路徑並節省佈線空間,總體系統成本(Total System Cost)反而可能更低。

在台灣 PCB 快速打樣市場中,逸雲科技 (eCloud PCB) 致力於解決高難度鑽孔與半孔加工痛點。
我們引進了先進的脈衝電鍍 (Pulse Plating) 技術,能確保在 AR 超過 12:1 的厚板伺服器設計中,孔中心銅厚依然達到 IPC Class 3 的 25 μm 以上要求,從根源杜絕深孔可靠性失效。
此外,我們的平台支援 24H 急件與自動化 DFM 檢查,能第一時間幫 RD 識別半孔設計中的錨定不足或空間衝突問題。
在電子產品競爭日益激烈的今天,「微小的細節決定了量產的勝敗」。理解半孔板的應力與成本底層邏輯,你才能在設計圖上為公司守住利潤的甜蜜點。
如果你正在進行下一代模組化設計,歡迎諮詢 eCloud DFM 團隊,我們陪你一起攻克硬體開發的最後一哩路。
