2026年3月4日
在 3 oz、4 oz 甚至 6 oz 厚銅板成為 AI 伺服器與高功率電源標配的今天,許多 RD 工程師都有一個直覺: 「銅越厚,散熱越好,載流就越安全。」 但實際上,在 20A、50A 以上的節點裡,真正燒斷引發災難的,往往不是主走線,而是——十字銲盤(Thermal Relief)的連接筋。 它在設計階段被視為解決組裝良率的 DFM 補償工具,但在量產與實際運行階段,卻極可能成為致命的「隱形保險絲」。這篇文章我們將從物理機制、IPC-2152 降額設計,一路談到 12:1 深孔電鍍的製程極限,為您拆解厚銅板設計真正的工程紅線。
相較於標準的 1 oz 銅厚,厚銅技術能顯著增加導體的橫截面積。當電流呈倍數增長時,發熱量會呈平方倍數暴增,增加銅厚是抑制溫升最直接的方法。厚銅層在運行時就像是一大片板載散熱片,能迅速擴散熱點。
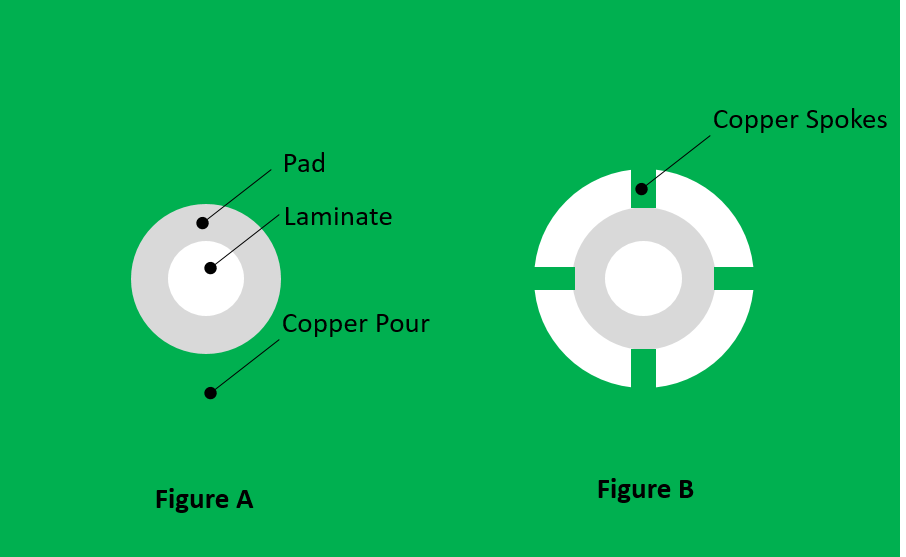 然而,這種卓越的導熱性在「打件組裝」時卻是個惡夢。
當自動化組裝線試圖加熱銲盤以熔化錫膏時,厚銅平面會像「熱海綿」一樣瞬間抽走熱量,導致銲盤溫度達不到液相線,產生嚴重的冷銲或立碑效應。為了人為創造「熱瓶頸」把熱量留在銲盤上,十字銲盤(Thermal Relief)應運而生。
🔴 工程紅線總結:
厚銅板設計中最危險的錯誤,就是忽略了連接筋上的「電流擁擠」現象。
在正常運行時,十字銲盤的細長連接筋是整條電路徑中最窄的瓶頸。當高電流通過時,局部溫升會進一步提高銅的電阻,產生更多熱量,形成惡性循環。若設計截面積不足以應付啟動浪湧電流,筋條就會像保險絲一樣瞬間氣化熔斷。
根據 IPC-2152 標準,內層散熱較慢,其十字銲盤的導體寬度需求通常比外層高出 50% 至 70%。
3 oz 厚銅、4 筋條配置的安全參考值:
| 負載電流 | 目標溫升 | 單條筋條最小寬度 | 故障風險分析 | | :--- | :--- | :--- | :--- | | 5A | 10°C | 0.25 mm | 低風險,製造安全性優 | | 10A | 10°C | 0.55 mm | 需注意蝕刻精度引起的線寬縮減 | | 20A | 20°C | 1.20 mm | 邊緣存在冷銲風險 | | 50A+ | 30°C | 建議放棄 | 極差,存在直接熔斷風險 |
🔴 工程紅線總結:
設計不是盲目套用規範,而是懂得何時打破規則。在極端大電流的情況下,為確保運行安全,必須果斷放棄十字銲盤,改採主動的製程補償。
當出現以下情況,請改用實心銅(Solid Connection)連接:
配套的工藝補償策略: 放棄十字銲盤意味著組裝難度驟增。在設計規範書中,應明確要求組裝廠使用熱板預熱(將 PCB 預熱至 100°C 以上)或氮氣回流技術,透過製程端的輔助來分擔設計端的散熱壓力。
解決了平面的電流問題,接著是垂直互連的挑戰。對於 RD 工程師而言,設計的不僅是電路性能,更是產品的成本結構。PCB 鑽孔工藝正是成本波動最劇烈的環節。
縱橫比(Aspect Ratio, AR = 板厚 / 孔徑)是決定電鍍品質與報價的關鍵。AR 越高,藥水越難進入深孔,極易造成孔中央無銅(Plating Void),引發早期開路失效。
🔴 工程紅線總結: 如果為了節省層數,硬將機械孔徑推向 0.15 mm 且 AR 高達 15:1,這種「偽傳統板」的報價往往會比直接升級 1 階 HDI(1+N+1)還要貴。當孔徑需求 ≤ 0.15 mm 時,應主動尋求 HDI 雷射鑽孔替代方案。
在高階 AI 伺服器與 PDU 市場,板厚往往超過 3.0 mm。要在極厚的板材上實現高電流傳輸,深孔電鍍能力就是製造商的硬實力。
在 eCloud 伺服器等級板材製造體系中,我們針對大於 3.0 mm 的厚板提供強悍的製程保障:
我們為每一片高階厚銅板提供: ✔ 完整微切片(Cross-section)剖面報告 ✔ 符合 ΔT ≤ 10°C 的嚴格熱管理指標
在 AI 伺服器與高功率電源板設計中,真正的競爭力不在於「銅鋪得有多厚」,而在於你是否清楚知道——什麼時候 Thermal Relief 會變成風險源,以及機械鑽孔何時會突破成本紅線。
如果您正在開發以下專案:
歡迎隨時與 eCloud 專業工程團隊聯繫。我們可以協助您進行前期的電流密度校核、深孔電鍍可製造性(DFM)評估,以及熱電耦合風險預測,幫您在研發階段就徹底排雷,加速產品安全上市!
