2026年2月25日
本篇報告將以「解決問題」為導向,深度剖析 SMT 廠兩大客訴霸主——「立碑」與「空洞」的物理底層邏輯,並提供 RD 在 Layout 階段就能避坑的實戰參數。
在電子產品開發的最後一哩路,研發人員(RD)最怕接到打件廠(EMS)的電話。電話內容通常不外乎: 「Ben,你這批板子立碑率(Tombstoning)太高,0201 零件噴掉一半!」 「X-Ray 下去,BGA 中心全是空洞(Voiding),這批貨沒法出。」
很多 RD 會直覺認為這是產線錫膏沒印好,或是回流銲(Reflow)爐溫沒調對。但根據 SMT 打件廠的統計,**超過 70% 的焊接品質問題,其根源早在 RD 畫下第一條佈線、定義第一個銲盤(Pad)時就已經埋下。**這就是所謂的 DFM(Design for Manufacturability)缺失。
立碑現象,業界又稱「曼哈頓效應」。簡單來說,就是片式元件(電阻、電容)在回流銲過程中,一端被銲錫拉起來,像墓碑一樣垂直立在電路板上。

這不是玄學,而是簡單的力矩平衡問題。當錫膏熔化時,元件兩端會受到潤濕力(Wetting Force)。如果兩邊的力量一樣,元件會自動對中;但如果兩邊力量失衡,力量大的一方就會形成一個向上的力矩。
根據力學模型,立碑發生的關鍵指標是「平衡因子」 $E_b$: $$ E_b = \frac{T_{driving}}{T_{resisting}} $$
**RD 的痛點:**隨著零件微型化(如 0201, 01005),元件重量 $M$ 幾近於零,這意味著 $T_{resisting}$ 變得非常微弱。此時,只要兩端銲盤的溫差超過 5°C,導致一邊錫膏先熔化、一邊後熔化,元件就會在幾毫秒內被拉成「立碑」。
如果你發現某顆零件老是立碑,請先檢查你的 Layout 是不是犯了以下錯誤:
一邊細線、一邊鋪銅(The Worst Practice): 這是 RD 最常犯的錯。一端銲盤用 4 mil 線路連接,另一端直接連到大面積的 Ground Plane。鋪銅端就像一個巨大的散熱片,吸走了熱量,導致該端升溫緩慢。當細線端已經達到熔點(217°C)開始拉扯零件時,鋪銅端還是固態,零件必翻無疑。
不對稱的防焊開窗(Solder Mask Opening): 如果一端銲盤被綠油(Solder Mask)壓住一部分,而另一端完全裸露(NSMD vs SMD 混用),這會造成實際參與焊接的面積不一致,導致表面張力矢量不平衡。
零件擺放方向(Shadow Effect): 如果小型片式零件緊貼著大型電感或散熱片,大零件會遮擋回流爐的對流熱風(影效應),導致小零件兩端溫差。
空洞是 BGA 焊接最難搞的缺陷。它藏在錫球裡面,外觀檢查(VI)看不見,必須上 X-Ray 才能現形。
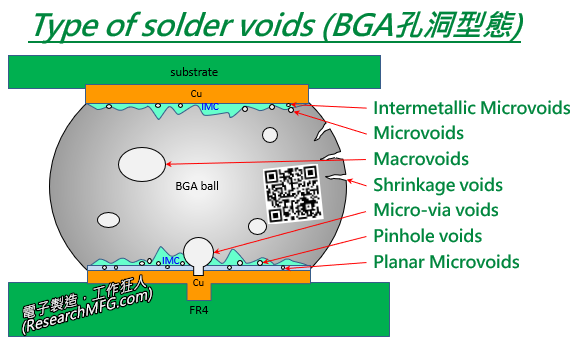
打件廠客訴時, RD 必須懂規格。根據 IPC 標準,BGA 空洞率的判定如下:
| 允收指標 | Class 1 (消費電子) | Class 2 (商用/工控) | Class 3 (軍警/醫療) | 全行業建議 (2012 更新) | | :--- | :--- | :--- | :--- | :--- | | 空洞面積 (Area %) | ≤ 36% | ≤ 20.25% | ≤ 9% | ≤ 6.25% | | 空洞直徑 (Dia %) | ≤ 60% | ≤ 42% | ≤ 30% | ≤ 25% |
數據來源:整理自 IPC-7095B 規格表。
**警訊:**雖然規範說 25% 是極限,但如果空洞出現在「界面處」(Interface Voids),也就是錫球與封裝或 PCB 的交界,即便面積只有 5%,也會大幅縮短疲勞壽命,造成產品在掉落測試(Drop Test)中斷裂。
當 RD 為了節省空間,直接把導通孔(Via)打在 BGA 銲墊上,卻沒做「電鍍填孔」處理時,這就是災難的開始。
RD 的決策建議:
在定義 BGA 銲盤時,你會面臨這個問題:到底要用阻焊定義(SMD)還是銅箔定義(NSMD)?
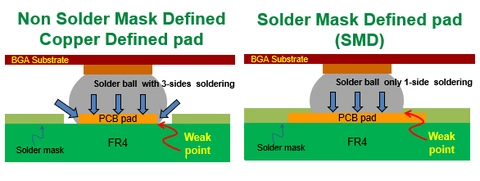
Ben 的總監級建議清單:
很多高端板子(如 PCIe Gen5 伺服器)在第二次過回流爐時(例如貼 Bottom side 時),發現 Top side 的 BGA 銲點竟然斷裂了。這就是隱蔽的「活塞效應」。
當你的 BGA 下方混合使用了 VIPPO 銲盤(有銅柱支撐)與 Dog-bone 銲盤(純樹脂支撐)時,物理特性的差異會引發戰爭:
當樹脂劇烈向上膨脹,就像一個活塞把 Dog-bone 區域頂高,而 VIPPO 區域卻被「釘死」在原地。這兩者之間的位移差會產生巨大的拉應力,直接把 VIPPO 處已經形成的 IMC 界面生生拉開(Hot Tear)。
最後談談 RD 經常糾結的 QFN 底部散熱墊(Thermal Pad)。如果你做「全開窗」印刷,保證你會遇到大面積空洞與「元件浮動」客訴。
大面積的錫膏在熔化時會產生巨大的表面張力,把輕薄的 QFN 頂起來(Floating),導致周邊引腳空銲。同時,氣體被封閉在整片錫膏下,排不出來就成了空洞。
與其在產品上市前處理客訴,不如在 Layout 階段就守住品質紅線。以下是針對 SMT 兩大客訴霸主的 RD 檢查表:
逸雲科技(eCloud Technology) 專注於高階 PCB 研發加速。我們不僅提供 LDI 雷射直接成像與 VIPPO 先進製程,更能透過數據化的 DFM 預審,在第一時間幫 RD 擋下立碑與空洞的設計隱患。
「在極限工藝中,唯有極致的精確,方能成就可靠的品質。」 RD 在 Layout 上的每一小步優化,都是公司節省百萬重工成本的一大步。
