隱性成本:PCB 製造問題如何吃掉你的預算與交期
我們希望透過這篇文章,和各位台灣的研發工程師們聊聊:常見的製造性問題是如何吃掉你的預算和交期?以及我們該如何在設計階段就避開這些雷區。
隱性成本:隱藏的專案預算殺手
當產線因為設計問題停滯時,事情就不再單純了。這些間接但常被忽略的費用會大幅推高電路板的總成本:
- 為了解決製造問題而暴增的工程確認往返時間。
- 與板廠之間為了模糊的生產圖檔反覆溝通。
- 因可測試性差導致的良率波動與品質不穩。
- 因非標準料件導致的採購大塞車。
- 佈線設計問題造成的表面黏著 (SMT) 打件重工。
這些狀況不僅影響當下這批板子,甚至會波及後續的量產批次、增加客訴風險,最致命的是:錯失產品上市的黃金時機。
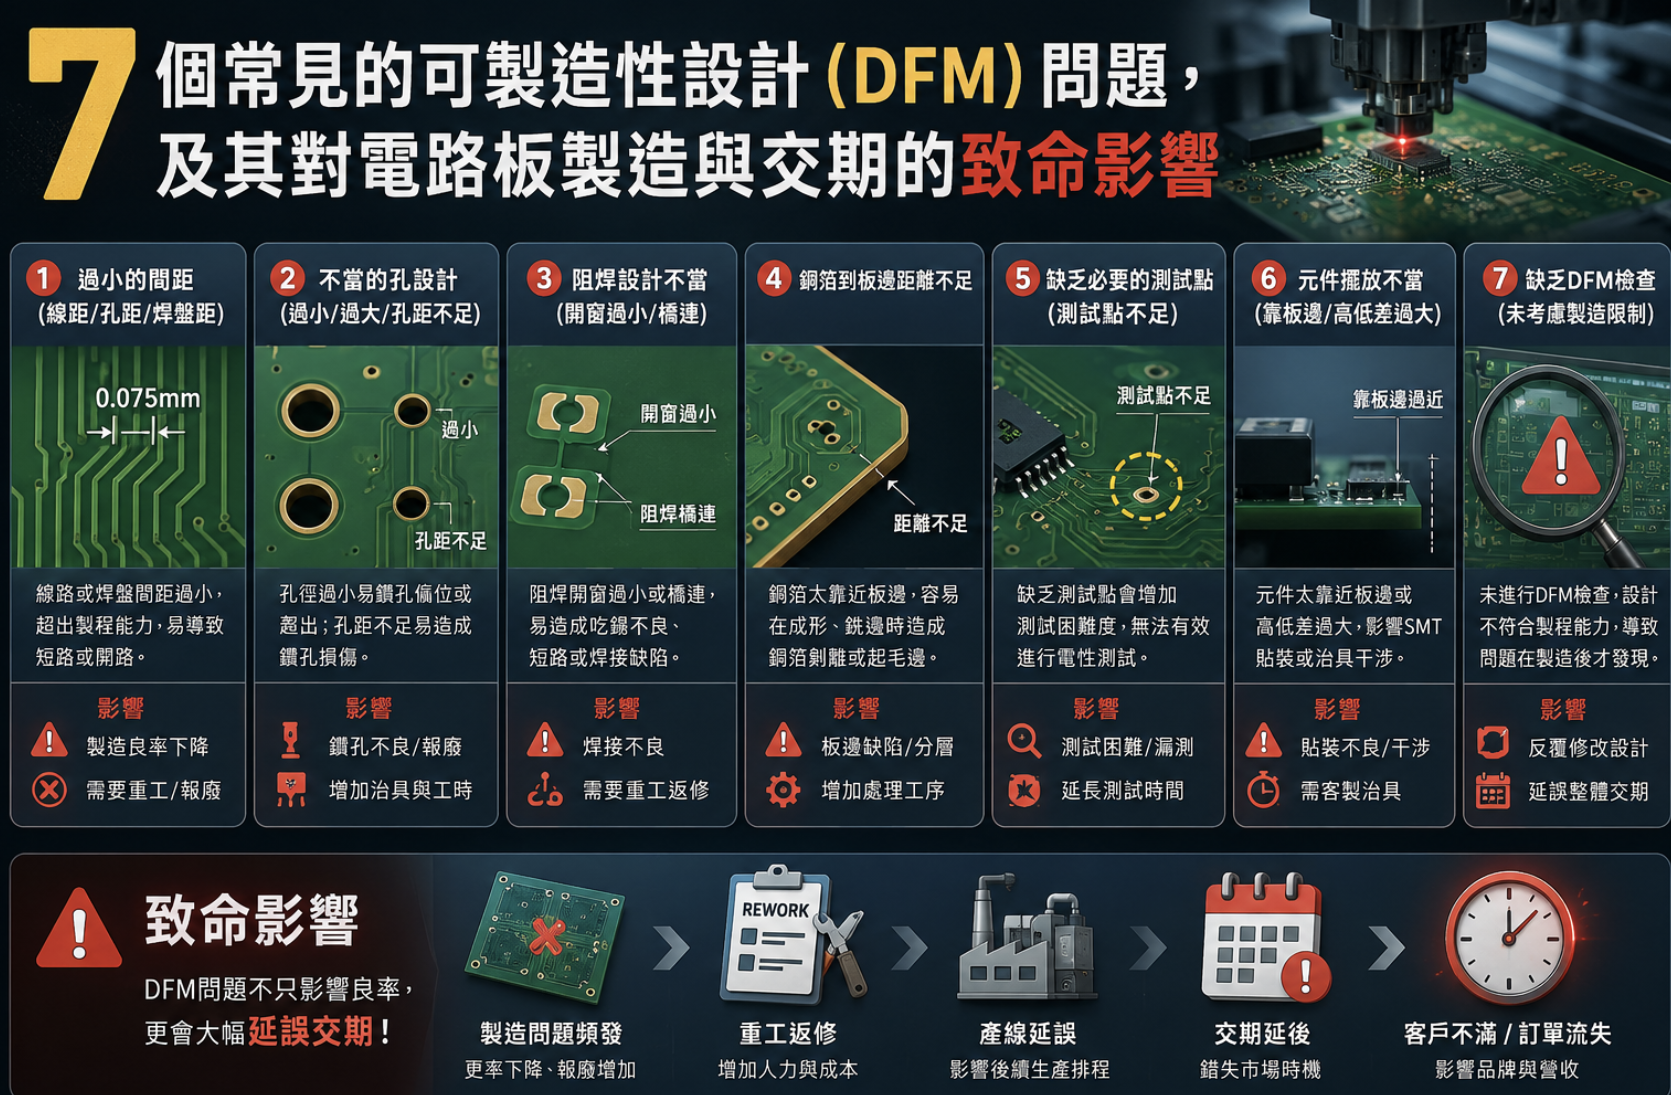
問題 #1:超出製程能力與過度嚴苛的公差要求
要求超出板廠常規能力的極限線寬與線距,或過度微小的導通孔,不僅會讓報價飆升,交期也會大幅拉長。
- 對製造的影響:需要更先進的製程設備與嚴格的良率管控;前端工程評估時間拉長;極易觸發工程變更請求,導致溝通階段無了期。
- 避坑指南:除非產品性能絕對必要,否則盡量將設計控制在板廠的「最佳製程範圍」內。追求規格上的極限完美往往需要付出不成比例的代價;例如在採用 8oz 厚銅製程時,務必預留合理的線距來應對側蝕效應,而非一味套用常規銅厚的標準。
問題 #2:缺乏全局思維的複雜疊構與微孔設計
高層數電路板與高密度互連 (HDI) 板在如今的高頻高速應用中越來越普遍。但如果在還沒確認工廠能力與交期前,就貿然指定複雜的盲埋孔結構或特殊高頻板材(如羅傑斯或松下系列),極容易導致交期大延誤。
- 對成本的影響:壓合工藝難度與管控成本大增;能接單的供應商瞬間減少;層間對位誤差導致的報廢風險急遽上升。
- 避坑指南:越早與板廠確認疊構越好。在佈局階段就該精準模擬阻抗控制並驗證特殊板材的可取得性,千萬別等線路畫完才來找板廠救火。
問題 #3:不完整或標示不清的製造檔案
輸出的生產資料中如果存在矛盾或資訊缺漏,專案絕對會被迫暫停。
- 對製造的影響:板廠必須暫停作業等待研發確認;交期白白浪費 2 到 4 天;最糟的情況是板廠照著錯誤的規格把板子做出來。
- 避坑指南:發包前務必仔細核對製造檔案,包含:
- 明確的網路表與鑽孔孔徑;
- 包含板材規格與銅厚的疊構圖;
- 清晰的電路圖形與外框定義;
- 明確標示各層的功能(如訊號層、電源層、接地層等)。
問題 #4:零件佈局與極性方向不當
很多時候為了縮小板材面積,會將零件極度密集排列,卻忽略了實際打件的需求。例如極性排列混亂、焊墊尺寸不合規、零件間距過小等。
- 對成本的影響:打件效率低落或拋料率高;發生立碑效應或橋接短路的風險大增;需要耗費大量人工進行光學檢測覆判或手工重工。
- 避坑指南:
- 盡量保持極性零件方向一致;
- 在 BGA 封裝或較高大的零件周圍保留足夠的空間;
- 嚴格遵循業界標準以及組裝廠的佈局規範。
問題 #5:忽視可測試性設計
如果沒有在設計初期就規劃好測試點,等板子做出來才發現無法順利測試,將導致除錯週期無限延長。
- 對成本的影響:難以快速定位根本原因,產線測試成本飆升;功能驗證過程變長;關鍵節點無法順利進行飛針測試或在線測試。
- 避坑指南:
- 為關鍵訊號拉出測試焊墊;
- 確保沒有較高的機構件或零件阻擋探針下針;
- 與你的代工廠明確溝通測試涵蓋率與預期目標。
問題 #6:選用即將停產或交期過長的電子零件
在規格書上這顆晶片效能完美,但如果它已經停產或者交期長達 52 週,那你的產品照樣出不了貨。
- 對供應鏈的影響:面臨被迫改版的窘境;從現貨市場掃料會增加買到假料的風險,且批次一致性極差;加急採購直接墊高整體物料成本。
- 避坑指南:
- 在電路圖設計階段就與採購或組裝廠密切合作;
- 盡量選用合格供應商清單內的常用料件;
- 在定板前務必透過各大零件資料庫確認該料件的生命週期狀態。
問題 #7:忽略設計決策對整體交期的連鎖反應
可製造性評估不僅關乎「能不能做得出來」,更關乎「要多久才做得出來」。將設計推向製造極限,會讓每一個製程節點的進度都被拖慢。
- 對交期的影響:前端工程師頻繁發出設計變更請求;需要額外的首件檢查與品質抽驗;特殊板材的備料週期過長。
- 避坑指南:在拍板最終設計(如:高難度疊構、特殊導通孔、表面處理等)時,務必將「時間成本」考量進去。有疑慮時,發包前先找板廠聊聊準沒錯。
常見迷思:製程極限不是自助餐,不能隨意組合
許多工程師習慣在嚴苛的限制下進行設計。但必須釐清一個觀念:工廠的「製程能力表」不是可以隨意搭配的自助餐菜單。我們經常看到這類設計:研發人員認為可以把最困難的塞孔工藝與最極限的細線寬組合,結果就是交出了一份沒幾家板廠能生產的圖檔。
- 案例一:設計師看到規格表上的最小孔距後,就在板子上瘋狂打孔,導致孔與孔之間幾乎沒有絕緣區域。這會讓壓合變得極度困難,因為根本沒有足夠的空間讓膠片 (PP) 的樹脂流動並將各層緊密黏合。
- 案例二:為了連接高密度晶片,在板子上走了極細的線路,卻又同時指定要在這些超小焊墊上使用「硬金」工藝。即使是最先進的半加成法製程也難以實現這種組合,因為硬金電鍍工藝與極細線寬在物理化學與尺寸公差的極限上往往是互斥的。
核心結論:各項製程能力極限是「不能疊加」的。您必須在一個安全的「製程視窗」內進行設計,而不是在每個製程指標的極限交匯點上走鋼索。理解機械、化學與熱學等不同設計參數之間的交互作用,和了解單一參數的極限一樣重要。
實戰分享:做好 DFM,交期大幅縮短
曾有一個高密度 10 層板專案,採用了微孔與複雜的盲埋孔結構。但由於公差設計過於嚴苛,最初找的幾家板廠都無法滿足要求,導致專案卡關了足足 6 週。
在重新與製造團隊檢討設計,微調為標準微孔疊構並稍微放大鑽孔尺寸後,不僅在 十幾天內 就順利復工上線生產,整體製造成本甚至還降低了 15%。
設計與製造本是一體兩面。多一分製造考量,就能少一分生產線上的雞飛狗跳。如有疑慮,盡早與製造夥伴探討可行性,這不僅能幫您省下大筆重工費用,更是確保產品如期上市的致勝關鍵。
