2025年12月24日
接續上一篇關於內層蝕刻的討論,現在我們手上已經有了幾張「洗」好線路的內層芯板(Core)。但這還不是我們熟悉的 PCB,充其量只是一疊薄薄的銅皮與玻璃纖維。
接下來,我們要進入 PCB 製造中最像「黑魔法」的環節——壓合(Lamination)。為什麼說是黑魔法?因為我們要把幾張板子疊在一起,送進高溫高壓的爐子裡,出來後它們就變成一塊堅硬的磚頭,而且被埋在裡面的 10 層、20 層線路還必須對得準準的,誤差不能超過頭髮直徑的一半。
這一段製程是決定多層板(Multi-layer Board)生死存亡的關鍵。今天我們就來深度拆解 棕化、排版、壓合、X-Ray 鑽靶到機械鑽孔 的完整流程,並回答一個讓無數工程師頭痛的問題:為什麼我在 CAD 裡畫得準準的,工廠做出來孔位卻偏了?
在把內層板疊起來之前,有一個絕對不能省的表面處理步驟。早期的製程叫「黑化」(Black Oxide),現在台灣主流高階製程大多採用 「棕化」(Brown Oxide)。
內層蝕刻完的銅面(Copper Surface)是光滑的金屬。如果你直接拿半固化片(Prepreg,俗稱 PP 或膠片)去黏,就像用膠帶黏玻璃,雖然黏得住,但受熱受力(例如過回焊爐 Reflow 時)很容易分層(Delamination),也就是俗稱的爆板。
棕化的目的,是利用化學藥水在銅面上「種」出一層有機金屬絨毛。
早期使用的黑化層是針狀結晶(Acicular structure),雖然抓地力極強,但容易發生**粉紅圈(Pink Ring)**現象——即後續鑽孔時,酸性藥水會側面攻擊氧化層,導致氧化銅溶解露出粉紅色的底銅。棕化層則是顆粒狀或瘤狀結構,抗酸性較好,大幅解決了粉紅圈問題。
| 特性 | 黑化 (Black Oxide) | 棕化 (Brown Oxide) | | :--- | :--- | :--- | | 結構 | 針狀結晶 | 顆粒/瘤狀結構 | | 抓地力 | 極強 | 優良 | | 抗酸性 | 較差,易產生粉紅圈 | 較佳,改善粉紅圈問題 | | 應用 | 早期製程,低階板 | 現代主流高階製程 |
這一步是將內層 Core 與 PP 片依序堆疊,準備送進壓合機(Press)。這是一個對環境潔淨度要求極高的過程,通常在無塵室進行,以免灰塵掉落造成層間短路或高壓電擊穿。
PP 是 PCB 的「膠水」,也是層與層之間的絕緣介質。它由玻璃纖維布浸泡環氧樹脂製成,處於 B-Stage(半固化態)。
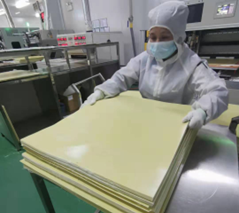
將疊好的板子送進真空熱壓機,工程師必須精心設計壓合曲線(Press Cycle)。這不是單純的加熱就好,這是一場與「黏度(Viscosity)」的賽跑:
在設計端,我們常假設壓合後的介質厚度是固定的(例如 4mil)。但實際上,殘銅率(Copper Area) 會影響厚度。如果某一層銅很少(空曠),樹脂會大量填入銅被蝕刻掉的區域,導致該區域最終厚度變薄。
這是壓合製程中最讓工廠頭痛的物理現象,也是導致多層板「對不準」的元兇。
當板材在 180°C 高溫下壓合時,材料會膨脹。但當樹脂固化鎖定結構後,冷卻回到室溫時,不同材料的收縮率不同:
這種 CTE(熱膨脹係數) 的不匹配,導致內層板在壓合後通常會收縮(Shrinkage)。而且,玻璃纖維布有經向(Warp) 和緯向(Weft),兩個方向的收縮率還不一樣!
一張 24 英吋的板子,壓合後可能會縮水 0.05% 到 0.1%。聽起來很小?24 inch * 0.1% = 24mil = 0.6mm。對於孔徑只有 0.2mm 的通孔來說,0.6mm 的偏差意味著孔完全鑽到了外面,導致**孔破(Breakout)**或開路。
工廠的 CAM 工程師不會照著你給的 1:1 Gerber 生產。他們會根據經驗資料庫(Big Data),預先將內層底片放大。
壓合完成後,內層的靶標(Target Pad)已經被外層的銅箔蓋住了,肉眼完全看不見。我們如何知道內層線路到底在哪裡?縮水了多少?
這時候就要請出神器:X-Ray 鑽靶機。
對於高階 HDI 或 20 層以上的大板子,單純的線性漲縮(整板均勻縮放)已經不夠準了。因為板子中間和邊緣的縮水率可能不同。先進的 X-Ray 機台會採用分區補償(Zone Scaling),把板子切成好幾塊區域,每一區用不同的係數來鑽孔,這是解決高階板層偏(Layer shift) 的終極手段。
有了定位孔,就可以上 CNC 鑽孔機了。這裡的挑戰是:如何在幾萬轉的高速下,鑽穿銅和玻纖,卻不讓鑽針偏掉?
你會發現 PCB 用的鑽針,鑽尖角通常是 130°,而不是金屬加工常見的 118°。
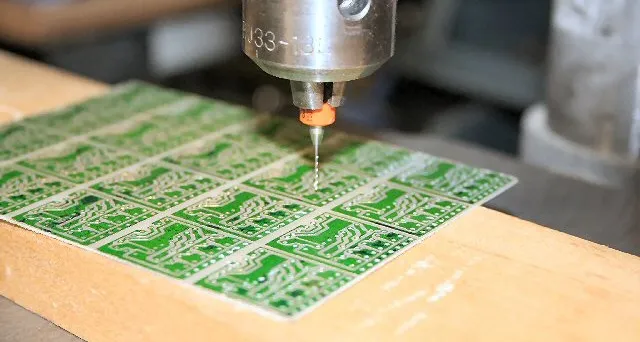
為了效率,工廠通常會把 2-3 片板子疊在一起鑽(Stack Drilling)。
看到這裡,你可能會想:「這些漲縮、補償都是工廠 CAM 的事,跟我畫 Layout 有什麼關係?」
大錯特錯!設計決定了良率的天花板。 工廠的補償技術只能救回一部分,如果你的設計先天不良,神仙也難救。
銅分佈平衡檢查(Copper Balance Analysis): 漲縮不均勻的主因之一是銅分佈不均。如果你的 PCB 左邊是滿滿的銅面,右邊只有幾條線,壓合後左右兩邊的應力會不同,導致板子發生**翹曲(Warpage)**甚至扭曲。
疊構對稱性檢查(Stackup Symmetry): eCloud 會檢查你的疊構是否對稱(例如 Layer 2 的銅厚是否等於 Layer n-1)。不對稱的疊構是造成壓合後板彎(Bow)與板翹(Twist) 的最大元兇。
可製造性孔環檢查(Annular Ring DFM): 考慮到工廠的鑽孔誤差(+/- 3 mil)和漲縮誤差,你的 Via Pad 夠大嗎?
材料庫模擬: eCloud 連結了真實材料庫(如台光、聯茂的 datasheet)。你可以在軟體中選擇具體的 PP 型號,系統會根據其流膠特性(Flow characteristics),預測壓合後的實際介質厚度,讓你的阻抗計算不再是「紙上談兵」。
壓合是 PCB 從二維平面走向三維立體的關鍵時刻,而鑽孔則是連接各層神經的精密手術。「層偏」與「漲縮」是材料的物理特性,無法完全消除,只能透過「預測」與「補償」來管理。
對於追求高品質的台灣工程師來說,善用 eCloud 進行事前的 DFM 檢查與精確的疊構模擬,能讓你從源頭規避這些製造風險。畢竟,與其在試產時看著一堆報廢板嘆氣,不如在設計階段就用數位工具把問題解決掉!
下一篇,我們將進入 PCB 的「血管」重建工程——除膠渣與電鍍,看看如何讓不導電的孔壁長出銅來!
