1. 開篇:打破「所見即所得」的數位幻想
在現代電子硬體開發的流程中,Layout 工程師與 RD 往往花費數週甚至數月的時間在 EDA 工具(如 Altium Designer, Cadence Allegro, Mentor Graphics)上進行原理圖設計與 PCB 佈線。在電腦螢幕的高解析度畫面裡,過孔(Via)是完美的圓柱體,走線(Trace)是邊緣銳利的矩形銅箔,層與層之間的對位則是數學上絕對精準的坐標重合。這種「所見即所得」(WYSIWYG)的數位幻象,容易讓設計者誤以為 PCB 製造僅僅是像噴墨印表機將圖案印在紙上一樣簡單。
然而,當 Gerber 檔案被傳送到 PCB 板廠(Fab House)的那一刻起,這些理想化的數位數據就必須經歷一場嚴酷的物理化學轉換。PCB 的製造過程並非單純的圖形複製,而是一連串在微觀尺度上挑戰材料物理極限的工藝。從機械鑽孔在環氧樹脂(Epoxy)與玻璃纖維(Fiberglass)複合材料上造成的劇烈熱應力,到化學銅在非導體表面上的原子級形核(Nucleation),再到光刻製程中紫外線在乾膜(Dry Film)上的繞射與半影效應,每一個步驟都隱藏著可能導致產品最終失效的「隱形殺手」。
對於追求高可靠度(High Reliability)與訊號完整性(Signal Integrity, SI)的產品而言,理解這些製程細節不再是板廠的專屬責任,而是設計端的必要素養。一個微小的設計疏忽,例如過高的縱橫比(Aspect Ratio)或過於緊迫的孔環(Annular Ring),都可能在量產階段引發災難性的良率下降(Low Yield),甚至導致產品在終端客戶手中發生場失效(Field Failure)。
本篇文章將聚焦於將絕緣基材(Laminate)轉化為精密互連載板的三個核心步驟——PTH、電鍍與曝光,揭示那些在 Datasheet 中鮮少被提及,但卻直接決定 PCB 可靠度與電氣性能的深層機制。
2. 前置作業:鑽孔與除膠渣——物理損傷的修復
在進入化學銅製程之前,我們必須先探討鑽孔(Drilling)及其後續的除膠渣(Desmear)製程,因為這是決定通孔品質的物理基礎。
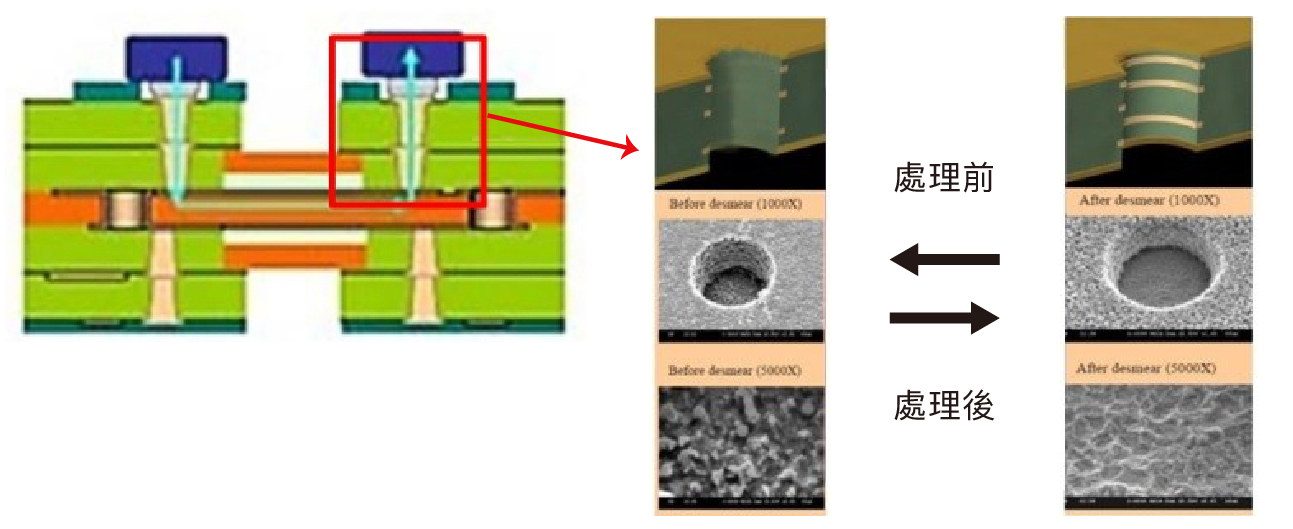
2.1 鑽孔熱能與膠渣形成 (Smear Formation)
機械鑽孔是一個高轉速(通常 150k - 300k RPM)、高進給的切削過程。鑽針(Drill Bit)在穿透銅箔、玻璃纖維與樹脂時,會產生巨大的摩擦熱。
- 樹脂熔化: 當鑽孔區域的瞬時溫度超過樹脂的玻璃轉化溫度(Tg,通常 FR-4 為 130°C - 170°C)甚至熔點時,樹脂會由玻璃態轉變為橡膠態甚至流體態。
- 膠渣塗抹: 鑽針的螺旋槽(Flute)負責排屑,但熔化的樹脂容易被鑽針帶動,塗抹在孔壁剛剛切開的內層銅環(Inner Layer Copper Ring)截面上。這層絕緣的樹脂膜就被稱為「膠渣」(Smear)。
- 後果: 如果這層膠渣不被徹底清除,後續的化學銅就會沉積在膠渣上,而非直接接觸內層銅環。這形成了一個電氣上的「偽連接」(False Connection),在高溫回流焊(Reflow)或熱衝擊測試中,樹脂膨脹導致膠渣斷裂,造成內層互連缺陷(ICD, Interconnect Defect)或開路(Open)。
2.2 除膠渣 (Desmear) 的化學機制
為了清除膠渣並確保電性連接,業界標準做法是使用高錳酸鉀(Permanganate)製程。這不僅僅是清潔,更是對孔壁結構的重塑。
- 膨鬆 (Swelling): 使用鹼性溶劑(如乙二醇醚類)滲透進入孔壁表面的樹脂結構中,使其軟化、膨脹,打斷聚合物分子鏈間的凡得瓦力(Van der Waals forces),為後續的氧化反應做準備。
- 咬蝕 (Permanganate Etch): 這是核心步驟。在高溫(約 70-80°C)的鹼性環境中,高錳酸根離子作為強氧化劑,攻擊樹脂分子中的碳-碳鍵與碳-氫鍵。
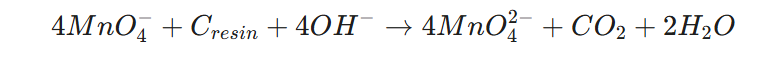
此反應不僅移除了覆蓋在銅環上的膠渣,還在孔壁的樹脂表面咬蝕出無數微米級的蜂窩狀孔洞(Microporous structure)。這些微孔在後續的 PTH 製程中提供了關鍵的「錨定點」(Anchor Points),大幅提升化學銅與樹脂基材的機械結合力。
3. 中和 (Neutralization): 使用酸性還原劑(如硫酸與雙氧水混合液或草酸)將殘留的七價錳與六價錳還原為可溶性的二價錳,徹底清洗孔壁。
 (鑽孔後切面圖)
eCloud 的 DFM 警示:
- 材料選擇: High Tg 材料(Tg > 170°C)具有更強的抗化學性和熱穩定性,這意味著它們更難被鑽孔熱熔化產生膠渣,但也更難被高錳酸鉀咬蝕出足夠的粗糙度。因此,針對 High Tg 板材,板廠必須調整除膠渣參數或改用電漿(Plasma)除膠。
- 過度除膠 (Over-Etch): 若咬蝕過度,會導致「樹脂凹陷」(Resin Recession),即孔壁樹脂退縮到玻璃纖維束後面,造成孔壁不平整,容易藏液導致爆板(Delamination)。
3. 第一關:PTH (化學銅) —— 「無中生有」的微觀魔術
完成除膠渣後,PCB 仍是一個絕緣體。要在絕緣的樹脂與玻璃纖維上建立導電層,必須依賴「無電解電鍍」(Electroless Plating),即 PTH(Plated Through Hole)。
3.1 鈀活化:化學沈積的引信
銅離子無法在塑膠表面自發還原。我們需要一個催化劑。
- 敏化與活化 (Sensitization & Activation): 傳統工藝使用氯化亞錫與氯化鈀的膠體溶液。錫離子包覆在鈀原子周圍形成保護層。當板子浸入活化液時,膠體鈀吸附在帶負電的孔壁表面。
- 解膠 (Acceleration): 使用酸性溶液去除外層的錫殼,暴露出具催化活性的金屬鈀(Pd)核。這些鈀核就是後續銅原子生長的「種子」。
3.2 化學銅反應機制:自催化的連鎖反應
進入化學銅槽後,發生的是一場精密的氧化還原反應。以甲醛(Formaldehyde, HCHO)為還原劑的體系最為常見。反應必須在強鹼性(pH > 12)環境下進行。
總反應式如下:

這是一個**自催化(Autocatalytic)**反應:
- 起始: 溶液中的銅離子在孔壁上的「鈀核」表面獲得電子,還原為金屬銅。
- 成長: 一旦第一層銅原子沉積出來,銅本身也具備催化甲醛氧化的能力。因此,反應可以在新生成的銅層上繼續進行,銅層得以逐漸增厚。
- 厚度控制: 典型的化學銅厚度僅為 0.5 ~ 1 µm。這層銅非常薄,僅作為導電的種子層,無法承受大電流。
3.3 工程師的痛點:失效機制深度解析
3.3.1 孔壁分離 (Pull Away) 與內層斷路
這是在可靠度測試中最令人頭痛的問題。切片顯示孔銅與基材分離,或者內層銅箔與孔銅之間有黑色斷裂線。
- 根本原因: 除膠渣不完全。如果內層銅環上殘留有微量的透明樹脂膜,化學銅雖然能長在上面,但沒有形成真正的金屬鍵結(Metallurgical Bond)。
- 熱應力機制: FR-4 基材的 Z 軸熱膨脹係數(CTE, 約 50-70 ppm/°C,Tg 前;250-300 ppm/°C,Tg 後)遠大於銅(約 17 ppm/°C)。當進行回流焊(260°C)時,基材劇烈膨脹,將孔銅「拉離」內層銅環。如果有膠渣存在,這個介面就是最脆弱的一環,隨即斷裂。
3.3.2 燈芯效應 (Wicking) 與 CAF 風險
- 現象: 顯微鏡下觀察,孔壁的銅像樹根一樣滲入玻璃纖維束的縫隙中,深度通常要求控制在 80-100 µm 以內(視 IPC 標準而定)。
- 成因: 鑽孔時的機械應力震碎了玻璃纖維與樹脂的結合介面,或者鑽針鈍化導致拉扯玻璃纖維。在除膠渣與 PTH 過程中,藥水沿著這些微裂縫利用毛細現象滲入。
- CAF (導電陽極絲) 威脅: 燈芯效應縮短了導體間的絕緣距離。在潮濕與電壓偏壓(Bias Voltage)存在的環境下,銅離子可能沿著玻璃纖維束遷移,生長出導電絲(Filament),導致絕緣失效甚至燒板。
3.3.3 縱橫比 (Aspect Ratio) 的流體力學限制
- 定義: 板厚與孔徑之比(例如 3.0mm 板厚 / 0.3mm 孔徑 = AR 10:1)。
- 質傳限制 (Mass Transport Limitation): 化學銅反應會消耗 HCHO,同時產生氫氣泡。在深孔內部,新鮮藥水難以進入,反應產物(氫氣)難以排出。
- 結果: 孔中心的反應速率遠低於孔口,導致孔中心銅層極薄甚至不連續。這是高厚徑比板(如 Backplane)最常見的報廢原因。
3.4 eCloud 給 Layout/RD 的 DFM 建議 (PTH 篇)
- 嚴格控制縱橫比:
- 對於標準製程,AR < 8:1 是安全區。
- 8:1 ~ 10:1 需要板廠具備較好的製程能力。
- > 10:1 則進入高風險區,通常需要使用特殊的脈衝電鍍(Pulse Plating)或垂直連續電鍍設備,成本顯著增加。
- 避免在厚板使用極限小孔: 雖然雷射鑽孔(Microvia)可以做到 0.1mm,但那是盲孔。對於通孔,請盡量保持在 0.25mm (10mil) 以上。大孔徑有利於藥水交換,能有效減少孔無銅風險。
- 關注材料 Tg 與填料: 對於高層板,選用 High-Tg 材料。若使用含填料(Filler,如陶瓷粉末用於散熱或控制 CTE)的板材,需注意鑽嘴磨損極快,容易加劇燈芯效應,需提醒板廠縮短鑽針壽命設定(Drill Hit Count)。
4. 第二關:全板電鍍 (Panel Plating) —— 電流分佈的物理博弈
化學銅層(~0.5µm)極薄且脆弱,無法承受後續圖形轉移的顯影液侵蝕,更無法承載電流。因此,必須透過電解電鍍(Electrolytic Plating)將銅層加厚至 5-8µm(作為圖形電鍍底銅)或全厚度。
4.1 電化學原理與「狗骨頭」效應
這是電鍍製程中最違反直覺的物理現象。Layout 工程師常設定「通孔銅厚 25µm」,並假設它是均勻的。事實上,電流在幾何表面的分佈極不均勻。
- 法拉第定律與電力線: 金屬沈積量與通過的電荷量成正比。電力線(Electric Field Lines)傾向於集中在導體的尖端與邊緣(邊緣效應)。
- 孔口 vs. 孔內: 在通孔的轉角處(Knee),電力線最密集,電流密度(Current Density, i)最高,銅離子沉積最快。反之,孔內部被上下表面的銅層屏蔽,電力線難以深入,電流密度低,沈積慢。
- 狗骨頭 (Dog-bone): 這種不均勻沈積導致孔口銅極厚,甚至將孔徑縮小堵塞,而孔中心銅厚僅勉強達標。切片觀察時,銅層形狀如同一根骨頭,兩頭大中間小。
4.2 添加劑戰爭:光澤劑 vs. 整平劑
為了對抗這種物理定律,現代電鍍液中添加了複雜的有機添加劑系統,這是一場分子層面的戰爭:
- 加速劑/光澤劑 (Accelerator/Brightener): 通常是小分子的含硫化合物(如 SPS)。它們吸附在銅表面,降低還原反應的活化能,加速銅的生長。
- 抑制劑/載體 (Suppressor/Carrier): 長鏈聚合物(如 PEG)。它們與溶液中的氯離子協同作用,在陰極表面形成一層緻密的阻擋膜,增加極化電阻,抑制銅的生長。
- 整平劑 (Leveler): 這是解決狗骨頭效應的關鍵。整平劑通常帶正電(如季銨鹽類),容易被吸引到帶負電較強的高電流密度區(即孔口與尖端)。
- 作用機制: 整平劑優先「佔領」孔口位置,強烈抑制該處的銅沉積速率。而孔內由於整平劑濃度低(擴散慢),加速劑佔主導地位,銅反而長得比孔口快。
- 結果: 這種「抑強扶弱」的機制使得孔內銅厚能追上孔口,大幅提升了深鍍能力(Throwing Power, TP)。TP 值越高,孔內外銅厚越接近 1:1。
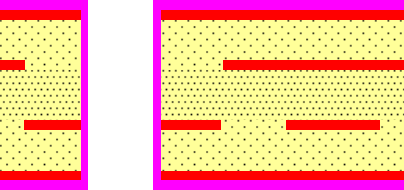 (電鍍後截面圖)
4.3 eCloud 給 Layout/RD 的 DFM 建議 (電鍍篇)
- 孤立孔 vs. 密集孔 (Isolated vs. Dense Holes):
- 現象: 在一片大面積接地銅皮中,孤零零的一個過孔(Isolated Via)會吸引周圍所有的電力線,導致該孔電流密度極高。
- 風險: 該孔可能發生「燒焦」(Burning,銅層粗糙發黑)或孔口鍍銅過厚導致孔徑變小,造成插件元件(DIP)無法插入。
- 對策: 板廠通常會在 CAM 階段於孤立孔周圍增加「陪鍍點」(Thieving Pads/Dummy Pads),用來分散電流。Layout 工程師應理解並允許這種修改,或者自己在設計時保持孔位分佈的相對均勻。
- 銅分佈平衡 (Copper Balance):
- 如果 PCB 一邊是大面積銅皮(高電流消耗),另一邊是細線路(低電流消耗),電鍍時會造成整板電流分佈不均。
- Action: 務必使用 EDA 軟體的 Copper Pour 功能,在空曠區域鋪設網格銅或實心銅(Dummy Copper)。這不僅是為了減少蝕刻液消耗(環保),更是為了電鍍均勻性,確保整板銅厚一致。
- 理解孔徑公差與鍍銅補償:
- 當你標註 0.3mm±0.075mm 時,工廠會選用 0.35mm 或 0.4mm 的鑽針。這是為了預留 20-25 µm 的雙面銅厚。
- 誤區: 不要以為鑽多大孔最後就是多大。對於非壓接孔(Non-Press-fit),盡量放寬公差,給工廠更大的製程窗口來應對狗骨頭效應帶來的孔徑變化。
5. 第三關:外層曝光 (Outer Layer Exposure) —— 光與影的雕刻藝術
完成了全板電鍍後,板子表面覆蓋著厚厚的銅。接下來需要定義出線路與焊墊(Pad),這一步驟稱為「外層成像」。
5.1 製程原理:圖形轉移 (Pattern Transfer)
- 壓膜 (Lamination): 在銅面上貼上一層感光乾膜(Dry Film Photoresist)。乾膜通常是負片型(Negative),即受紫外線(UV)照射的部分會聚合硬化(Polymerization),變得耐酸;未照射的部分保持單體狀態,可被溶解。
- 曝光 (Exposure): 使用底片(Artwork)或雷射直接成像(LDI)將線路圖案投射到乾膜上。
- 顯影 (Developing): 使用碳酸鈉溶液洗去未曝光的乾膜,露出需要被蝕刻掉的銅面。
- 蝕刻 (Etching): 使用酸性蝕刻液(如氯化銅 CuCl₂)咬掉露出的銅。
- 去膜 (Stripping): 使用氫氧化鈉(NaOH)剝離保護線路的硬化乾膜。
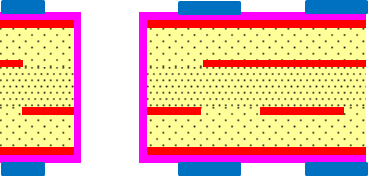 (貼膜顯影後切面圖)
5.2 精度殺手:對位度與側蝕
5.2.1 對位度 (Alignment) 與環寬 (Annular Ring)
這是 Layout 工程師最容易忽視的幾何公差問題。
- 機械 vs. 光學的碰撞: 鑽孔是機械動作,板子在製程中會漲縮(Scaling,受熱與吸濕影響);曝光是光學動作,底片也會漲縮。兩者很難完美重合。
- 層間對位 (Layer-to-Layer Registration): 當你在 CAD 裡畫一個 0.2mm 的孔在 0.4mm 的焊墊正中央時,你期望的是 360 度均勻的 0.1mm 銅環。
- 現實殘酷: 鑽孔可能偏左 0.5mm,曝光底片可能偏右 0.05mm。結果是一邊的環寬變成 0,甚至鑽孔破出焊墊邊緣(Breakout)。
- IPC Class 2 vs Class 3 的差異:
- Class 2: 允許 90° 破孔(Breakout),只要孔壁和焊墊連接處還有導通即可。這對於手機、消費性電子通常是可接受的。
- Class 3: 嚴格要求 不允許破孔。通常要求外層至少保留 2mil (0.05mm) 的實體環寬,內層至少 1mil (0.025mm)。這意味著 Class 3 的 Pad 設計必須比 Class 2 大很多,走線密度(Routing Density)會被迫降低。
5.2.2 光源選擇:LDI vs. 平行光
- 平行光曝光機 (Collimated Light): 使用高壓汞燈和底片(菲林)。如果光線不平行(散射角大),光會鑽入黑底片邊緣下方,導致乾膜底部曝光不足或過度(側壁不直)。對於細線路(< 4mil),解析度受限。
- LDI (Laser Direct Imaging): 不使用底片,直接用紫外線雷射在乾膜上掃描。
- 優勢: LDI 最大的強項在於非線性漲縮補償。它可以讀取板子上實際鑽孔的靶標位置,計算出板子的變形量(如梯形變形、扇形變形),然後動態調整線路圖形來適應鑽孔。這對於 HDI 板和高密度板是必備技術,但也意味著更高的加工成本(設備折舊高,速度較慢)。
5.2.3 蝕刻因子 (Etch Factor) 與梯形線路
- 蝕刻液是從上往下噴淋的。 當它垂直向下咬穿銅層時,也會同時向側面咬蝕(Side Etch / Undercut)。
- 梯形效應: 最終的線路截面不是矩形,而是梯形。線底寬度(Bottom) > 線頂寬度(Top)。
- 阻抗控制災難: 許多 RD 在計算阻抗時使用矩形模型。但在高頻(如 PCIe 5.0, 32Gbps)下,梯形截面會導致有效導體截面積減少,阻抗偏高。
- 蝕刻因子計算: 工廠 CAM 工程師會根據 F 值在底片上預先將線路加粗(Compensation),例如你要 4mil 的線,底片上可能會畫 4.5mil,以抵消側蝕帶來的損失。
5.3 eCloud 給 Layout/RD 的 DFM 建議 (曝光與阻抗篇)
- 淚滴 (Teardrops) 的救贖:
- Why: 這不僅是為了美觀。當鑽孔與焊墊對位發生偏差時,淚滴提供了額外的銅連接面積,防止鑽孔切斷線路與焊墊的連接處(Junction)。
- 應力釋放: 淚滴還能緩解熱脹冷縮時孔壁對線路根部的應力,減少微裂紋風險。現在多數 CAM 軟體會自動添加淚滴,Layout 工程師應在設計規則中允許此操作。
- 線寬間距 (Trace/Space) 的成本階梯:
- 3mil/3mil 的製程比 5mil/5mil 貴得多。原因不僅是設備要求高(需要 LDI),更因為良率對微塵(Particle)極度敏感。一顆 10 µm 的灰塵在 10mil 線路上只是個缺口,但在 3mil 線路上就是斷路(Open)。
- Takeaway: 除非必要(如 BGA 扇出),否則盡量保持 5mil (0.127mm) 以上的線寬間距。
- 環寬設計原則:
- 根據工廠能力設定 Pad Size。一般建議 Pad 直徑至少比 Drill 直徑大 10-12mil (0.25-0.3mm)。這能保證在各種公差疊加後,至少還有 1-2mil 的實體銅環,滿足 IPC Class 2 甚至 Class 3 的要求。
6. 總結與行動清單 (Call to Action)
PCB 的製造過程是一場物理、化學與光學的精密協奏曲。我們從微觀世界看到:
- PTH 透過鈀活化與自催化氧化還原,解決了「導通」的問題,但受限於縱橫比與除膠渣品質。
- 電鍍 透過電流密度控制與有機添加劑的博弈,解決了「銅厚」的問題,但時刻與狗骨頭效應做鬥爭。
- 曝光與蝕刻 透過光化學反應與動態補償,解決了「圖形」的問題,但面臨對位精度與蝕刻因子的挑戰。
給工程師的最後建議:
- 不要過度設計 (Over-design): 能用 0.3mm 的孔,就別用 0.2mm。能用 6mil 的線,就別用 4mil。每一個極限參數都在吞噬你的良率,增加成本。
- 理解工廠語言 (EQ): 當板廠提出 EQ(Engineering Question)詢問是否可以添加淚滴、修改孔徑公差或增加假銅時,請理解這是為了救你的板子,而不是找麻煩。
- 失效分析思維 (FA Mindset): 下次遇到過孔不通時,別只會重焊。切片看看是孔壁分離(化學/除膠問題)?還是孔口斷裂(應力/電鍍問題)?或者是 CAF(材料/鑽孔問題)?只有找到真因,才能從設計源頭避坑。
互動提問:
「作為 Layout,你是否曾在阻抗控制板上遇到過『線寬明明符合設計,阻抗卻超標』的靈異事件?這很可能就是蝕刻因子造成的梯形效應被忽略了。歡迎在評論區分享你的『炸板』經驗與學到的教訓!」
