2025年12月31日
從 Tg 與 CTE 看懂你的基板極限
在電子研發(RD)與製造(EMS)現場,"FR-4" 是最常見的規格。然而,許多工程師誤以為 FR-4 代表一種特定的「配方」或「材質」。事實上,根據 NEMA(美國電氣製造商協會)的定義,FR-4 僅是一個「等級」(Grade),代表該材料是「玻璃纖維增強環氧樹脂」(Glass-Reinforced Epoxy Laminate),且符合 UL94 V-0 阻燃標準。
這意味著,無論是低階的遙控器板材,還是高階伺服器的 Low Loss 板材,只要符合上述定義,都可以被稱為 FR-4。但它們在耐熱性、熱膨脹係數(CTE)與電氣特性上卻有天壤之別。隨著無鉛製程(Lead-Free Process)將 Reflow 峰值溫度推升至 245°C-260°C,傳統定義下的低階 FR-4 已無法應對,導致「爆板」(Delamination)與「通孔斷裂」(Barrel Crack)頻發。本文將從材料科學角度,深入解析如何挑選正確的板材,解決工程實務中的熱可靠度問題。
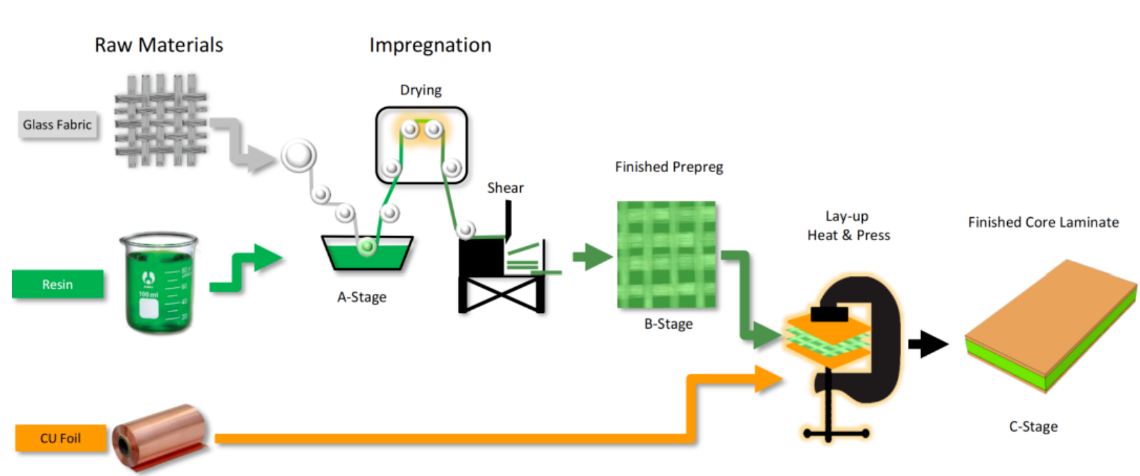
FR-4 是一種複合材料(Composite Material),由 環氧樹脂(Resin) 與 玻璃纖維布(Glass Fabric) 組成。這兩者的物理特性差異,是所有 PCB 翹曲與失效的根源。
玻璃纖維提供了 PCB 的骨架。在 X/Y 平面方向,堅硬的玻璃纖維「束縛」了樹脂的熱膨脹,將 X/Y 軸的 CTE 壓制在 14-17 ppm/°C 左右,這與銅箔的 CTE(~17 ppm/°C)相匹配,保證了線路的穩定。
然而,在 Z 軸(厚度方向),沒有連續的玻璃纖維貫穿。樹脂在 Z 軸是可以「自由膨脹」的。這導致 FR-4 在 Z 軸的 CTE(通常 40-60 ppm/°C)遠大於 X/Y 軸,這種巨大的「異向性」(Anisotropy)是導致通孔失效的主因。
不同的玻璃布編織密度決定了板材的樹脂含量(RC%),進而影響 CTE 與訊號完整性。
工程師需注意 「纖維編織效應」(Fiber Weave Effect): 在高速訊號設計中,若差分訊號線分別走在 106 布的玻璃束(Dk ~6.0)與樹脂空隙(Dk ~3.0)上,會導致阻抗不連續與 Skew(延遲差),影響訊號品質。
早期的 FR-4 使用 Dicy(雙氰胺) 作為硬化劑,其極性基團容易吸濕,且耐熱性較差(Td ~300°C)。
為了適應無鉛製程,現代高效能 FR-4(如 High Tg 材料)多改用 Phenolic(酚醛 PN) 硬化系統。Phenolic 形成的交聯網絡更緻密,具備更高的熱分解溫度(Td >330°C)與較好的抗吸濕性,是目前中高階產品的標準配置。
Tg 是 PCB 規格書中最常被引用的參數,但也是最容易被誤解的。
Tg 不是熔點,而是高分子材料從堅硬的「玻璃態」(Glassy State)轉變為柔軟的「橡膠態」(Rubbery State)的臨界溫度。
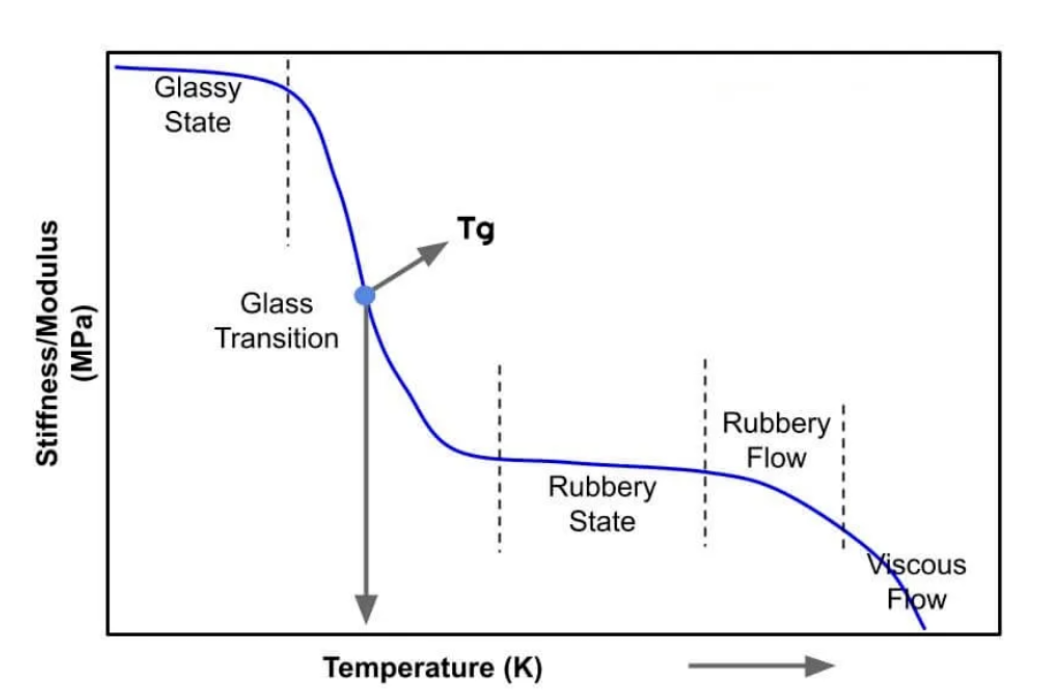
在微觀上,當溫度超過 Tg,分子鏈獲得足夠能量,開始在內部的「自由體積」(Free Volume)中劇烈運動。此時材料的物理性質發生劇變:
注意測試方法: 閱讀 Datasheet 時請認明 Tg (DSC)。有些廠商會標示數值較高的 Tg (DMA) 來美化規格,工程師若混淆可能導致熱預算評估錯誤。
如果說 Tg 決定了防線何時崩潰,CTE 就決定了崩潰後的破壞力。在 PCB 失效分析中,Z-axis CTE 是評估「通孔可靠度」最重要的指標。

回焊爐(Reflow)的溫度(245-260°C)遠高於板材 Tg。
單看 ɑ1 或 ɑ2 不夠直觀,現在高階板材(如伺服器用)更看重 Z-axis Expansion (50-260°C) 這一總體指標。
對於 12 層以上的厚板,務必選用 Low CTE 材料(通常添加 Silica 填料),否則通孔斷裂風險極高。
許多人誤以為 Tg 越高越耐熱,其實 Td (Thermal Decomposition Temperature) 才是決定板材是否會「爆板」或「分層」的絕對門檻。
Td 是材料重量損失達 5% 時的溫度。在無鉛製程中,要求 Td ≥ 340°C。若 Td 過低,在回焊高溫下樹脂內部化學鍵斷裂,產生氣體(Outgassing),這些氣體被封在板材內部形成高壓,一旦壓力超過層間結合力,就會發生分層(Delamination)。
爆板的另一個兇手是 濕氣。吸濕後的 PCB 在高溫下,水分子瞬間汽化,體積膨脹約 1600 倍,產生巨大的蒸汽壓。
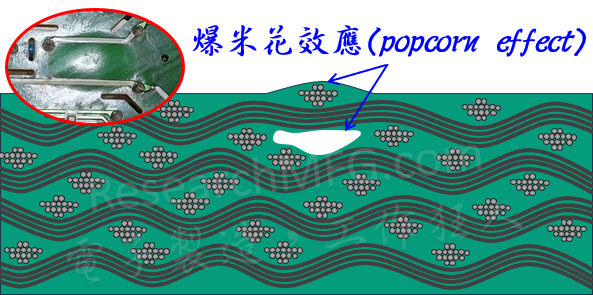
除了瞬間高溫,我們還關心「能撐多久」。T288 代表在 288°C 下材料發生分層前的時間。
為了讓工程師更有感,我們挑選三款台灣市場最常見的材料:Nan Ya (南亞) NP-175、ITEQ (聯茂) IT-180A 與 EMC (台光電) EM-827 進行對比。
| 參數 (IPC-TM-650) | Nan Ya NP-175 | ITEQ IT-180A | EMC EM-827 | 工程解讀 | | :--- | :--- | :--- | :--- | :--- | | Tg (DSC) | 175°C | 175°C | 175°C | 三者皆為 High Tg 材料。 | | Td (TGA 5%) | 351°C | 350°C | 350°C | 皆符合無鉛製程要求 (Phenolic Cured)。 | | Z-CTE ɑ1 | 40-60 ppm/°C | 50 ppm/°C | 45 ppm/°C | Tg 前的膨脹率,差異不大。 | | Z-CTE ɑ2 | 270-300 ppm/°C | 250 ppm/°C | 225 ppm/°C | 關鍵差異: EM-827 表現最佳,高溫膨脹最小。 | | Z-Expansion (50-260°C) | ~3.5% | 3.0% | < 3.0% | 選材核心: 多層板或 HDI 建議選用 <3.0% 的材料 (ITEQ/EMC)。 | | T288 (Time to Delam) | > 20 min | > 20 min | > 30 min | 數值越高,維修重工越安全。 | | 填料 (Filler) | 有 | 有 | 有 (高含量) | 填料雖降 CTE,但會磨損鑽針,需調整鑽孔參數。 |
選材建議:
板彎是 SMT 產線的惡夢,輕則拋料,重則 BGA 空焊(Head-in-Pillow)。除了材料本身的熱應力,疊構設計 (Stackup) 才是主因。
PCB 就像三明治,上下層結構必須對稱。
傳統用塞規測量板彎已不足以應付 BGA 封裝。業界標準是使用 Shadow Moiré 設備。
它利用光柵干涉原理,能模擬 Reflow 的完整溫度曲線(25°C -> 260°C -> 25°C),動態測量 PCB 在高溫下的變形量。這能揪出那些「室溫下是平的,進爐後卻變成洋芋片」的隱性殺手。
當懷疑是板材問題導致失效時,SOP 如下:
在電子供應鏈中,追求 Cost Down 與 Reliability 的平衡是永恆的課題。掌握 FR-4 的材料科學,能讓你不再被供應商的話術迷惑。
透過科學的選材與嚴謹的設計,我們能駕馭這些材料的極限,製造出代表台灣品質(MIT)的高可靠度電子產品。
