2026年6月11日
在高階電子產業——不論是車用、伺服器、AI 加速卡或 IoT 模組——HDI(High Density Interconnect)板的需求年年攀升。但很多 RD 工程師都有類似的經驗:Layout 在 EDA 工具裡跑得漂漂亮亮,DRC 也全部過關,結果一送 fab 廠,CAM 工程師回來的訊息就是一句「這個結構量產良率會有問題」。 問題往往不是出在「能不能做」,而是「能不能穩定地做」。HDI 的細線寬、microvia、薄介電層,把製程容差壓縮到極限——一個 0.05 mm 的疏忽,可能就是一整批板子直接報廢。 這就是為什麼 DFM(Design for Manufacturing)對 HDI 板來說,不是建議事項,而是強制必修課。本文整理 HDI 設計上最常見的幾個風險面向,幫助工程師在送樣前就把風險先收斂。
傳統 4 層或 6 層板的 DFM,多半看看線寬間距、annular ring、鑽孔對位這些基本檢查就差不多。但 HDI 板的設計約束完全不在同一個量級:
CAM 工程師在收到 Gerber/ODB++/IPC-2581 之後,會先跑一輪 DFM check,比對設計與廠端可量產區間(trace-to-trace、via 直徑、annular ring 等)的差距。若這一關沒過又硬上線,後果通常是料報廢、交期延宕、客戶端產線停線——整個 BU 的季度績效就會受到嚴重衝擊。
要做出對的 DFM 決策,工程師必須先理解 fab 廠在 HDI 製程上「最痛的點」分別在哪裡。
要做出穩定的 3 mil 以下 trace,廠端必須同時控好三件事:曝光解析度、層對位、蝕刻均勻性,並且整條產線都得在受控潔淨環境下作業。
影像解析度不足,細線就糊掉
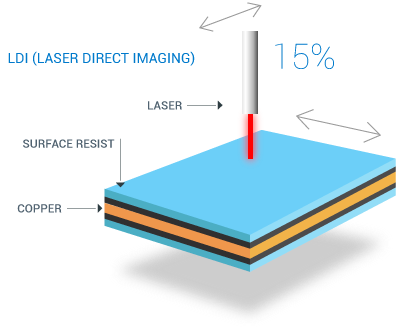
傳統底片曝光在細線時容易出現邊緣失真。多數中高階廠商已改用 LDI(Laser Direct Imaging,雷射直接成像)——以電腦控制雷射光束直接寫圖、單片對位,不但解析度大幅提升,光阻顯影也更乾淨,可有效抑制蝕刻液側滲。台灣中高階板廠目前幾乎是 LDI 標配,這點在選 vendor 時可以直接拿來篩選。
蝕刻下挖(undercut)讓線路變梯形
銅厚越厚,蝕刻時間越長,下挖也越嚴重,最後 trace 的截面就不是漂亮的長方形,而是上窄下寬的梯形——這對阻抗匹配是大忌。實務上,HDI 細線通常會選 ½ oz、⅓ oz 甚至 ¼ oz 的薄銅,犧牲一點載流量換取線形精度。

微塵汙染會直接咬斷 1 mil 線路
當線寬縮到 1 mil 等級,一根頭髮、一粒灰塵就能讓 trace 開路或短路。廠端必須使用符合 ISO 14644-1 Class 100 等級的潔淨室,這也是為什麼 HDI 板報價普遍比一般板高一個檔次——你買的不只是銅箔基板,還有那一整套環境控制成本。
縮小 via 直徑是提高佈線密度最直接的手段,但廠端在小孔加工上的挑戰,遠比設計者想像得複雜。
6 mil 以下,機械鑽不動,必須上雷射:
鑽針在直徑小於 6 mil 時,剛性已不足以承受切削力,斷針率飆升。HDI 上的 microvia 多採 雷射鑽孔(laser drilling),可控制深度精度,做出真正意義上的 blind microvia。
經驗法則:雷射鑽孔直徑約為介電層厚度的 1.0~1.5 倍。例如 3 mil 厚的介電層,搭配約 3~4.5 mil 的孔徑。
Aspect Ratio 是 microvia 的關鍵指標:
孔越深越窄,電鍍液越難進出。一般要求 microvia 的縱橫比控制在 0.75:1 以內,超過這個值,孔內鍍銅厚度均勻性將大幅下降,可靠度測試(IST、熱循環)容易出現失效。
介電層必須均勻,雷射才打得乾淨:
傳統 FR-4 是樹脂 + 玻纖布的複合結構,兩者對雷射的吸收與燒蝕速率不同,會造成孔壁高低起伏。若預算允許,可以選用玻纖更密的細紋布料,或改用 PTFE、aramid(芳香族聚醯胺)等非編織補強材,孔壁品質會明顯提升。
介電層薄到 3 mil 以下,熱穩定性是新關卡:
介電層薄到 3 mil 以下時,玻纖布本身的厚度會成為製程下限,無法繼續縮薄。此時應改採 非補強介電材料(如 epoxy liquid、polyimide、RCC 樹脂塗佈銅箔),最薄可到 1 mil,但這類材料的 CTE 較低、對熱變形敏感,壓合、reflow 的溫度曲線都得重新評估。
Via-in-pad 的兩面刃:
當 BGA pitch 縮到 0.5 mm 以下,dogbone 已經擺不出來,via-in-pad 變成唯一選項。它的優點是「逃線零成本」,但代價是:
HDI 的精髓在於可以「只連接需要連的層」,但這也帶來壓合與孔結構上的複雜度。
Blind via 受 aspect ratio 限制:
blind via 從外層通往特定內層,不貫穿整板。實務上,一支 blind via 一般只能跨 3 層以內,超過就要靠多次壓合堆疊。一個 HDI stack-up 通常以 3 次壓合(1+N+1、2+N+2、Any-Layer)為實務上限,再多會讓對位累積誤差爆掉。
Stacked via vs. Staggered via,請優先選後者:
把多個 microvia 直接疊起來(stacked)可以最短化路徑,但需要每一層都做「塞孔 + 平整化(planarization)」,製程步驟與成本暴增,而且孔內容易產生 void,IST 測試容易出現失效。
如果路由允許,請優先採用 staggered 結構——錯開的 microvia 結構不需平整化、可靠度更高、成本更低,特別適合 mission-critical(航太、軍工、車用 ADAS 等)應用。
Any-Layer 結構是終極解法,但要評估成本:
全 microvia 的 Any-Layer 架構(每層都可任意連接)提供了最大的佈線自由度,但每多一次 sequential build-up 就是一次壓合 + 鑽孔 + 鍍銅,整體成本可能比傳統 through-hole 板高 3 至 5 倍。設計前先評估產品 BOM 容忍度,避免為了追求設計彈性而讓成本超出產品經理可接受的範圍。
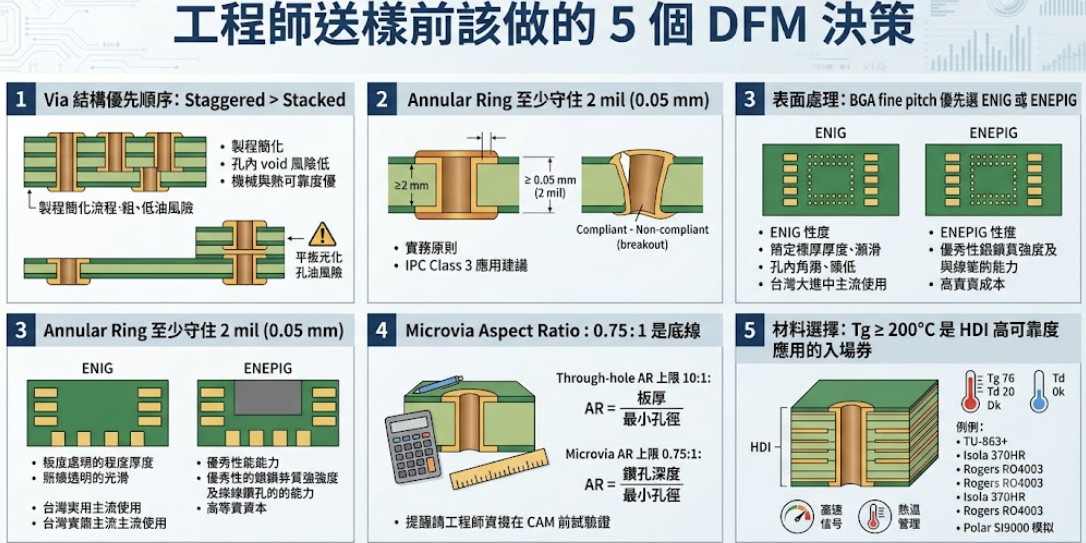 把上面的製程理解吸收後,下面這幾項是 layout 階段就要先定案的關鍵決策。
除非設計上真的非疊不可,否則 staggered 配置永遠是首選:不需 planarization、製程簡化、孔內 void 風險低、機械與熱可靠度均優於 stacked。
過小的 annular ring 在熱循環或機械應力下會直接 crack 或 breakout。實務原則:
HDI 板大量使用 fine pitch BGA,表面處理的平整度(planarity)與焊性(solderability)會直接決定 SMT 良率。
設計時請直接套公式驗算,別等 CAM 回信才發現孔太深鍍不滿。
常見可選材料家族包含 TU-863+、Isola 370HR、Ventec VT47、Rogers RO4003/RO4350、Nelco N4000/N7000、Arlon 85N、Taconics CER/RF 系列等。實際選用建議依阻抗、Dk/Df、CTE、Tg 等參數搭配 stack-up 模擬(Polar SI9000)決定。
若你的板子是要打入軍工、航太、車用 ADAS、醫療等高可靠度市場,下面這些細節也得納入 fab note。
Fab note 寫法範例:
Apply positive etchback per IPC-6012 Class 3. Copper land protrusion must be visible after desmear.
打入高可靠度供應鏈,至少要確認 fab 廠具備以下其中幾項認證:
同時,請主動向廠端索取以下文件,並在 PO 上載明:CoC(Certificate of Conformance)、材料規格、回焊曲線、First Article Inspection Report、IPC J-STD-001 焊接報告、AOI 報告、Flying Probe 或 ICT 測試報告、離子汙染測試報告。
HDI 板的 DFM 看起來條目繁雜,但真正能拉開工程師等級差距的,其實是 「設計前」就做出對的判斷——而不是等 CAM 工程師退件才補救。
以下是重點濃縮:
HDI 設計這條路沒有捷徑,但有方法。把 DFM 思維內化到 layout 的每一個決策,才能讓 RD 的努力真正落地成為穩定出貨的產品,而不是停在打樣階段的漂亮 Gerber。
