2026年6月28日
在伺服器背板、模組化儀器、PCIe 介面卡這類需要頻繁插拔的應用場景中,板子邊緣那一排金黃色的接點,扮演著決定整機可靠度的關鍵角色——它就是業界俗稱的「金手指」(Gold Fingers)。 對於負責 PCB 設計、採購或品質管控的工程師而言,金手指絕不只是「鍍一層金」這麼簡單。從鎳金疊構的厚度、斜邊角度的公差,到後續的耐磨循環測試,每一個環節都直接牽動產品在客戶現場的服役壽命。本文將以實務角度,重新拆解金手指的設計邏輯、製造細節與選用判準。
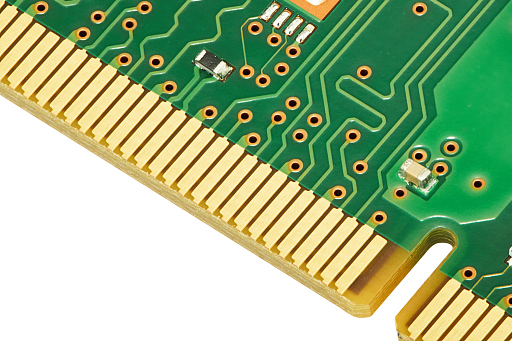
許多工程師第一次接觸金手指時,會誤以為它跟 ENIG(化學鎳浸金)或 OSP 是同一類東西,差別只是「金比較厚」。事實上,這兩者解決的是完全不同的工程問題:
把 ENIG 拿去當金手指用,看似都是「金色」,但插不到幾百次,鎳層就會被磨穿、底材氧化、接觸電阻飆升——這也是為什麼必須使用 「硬金(Hard Gold)」電解電鍍工藝。
金手指的標準結構是:
這個組合的關鍵在於:硬金抵抗摩擦與微動腐蝕(fretting corrosion)的能力,比錫鉛、軟金(純金)高出一個數量級,這正是它能勝任熱插拔(hot-swap)與可維修系統的根本原因。
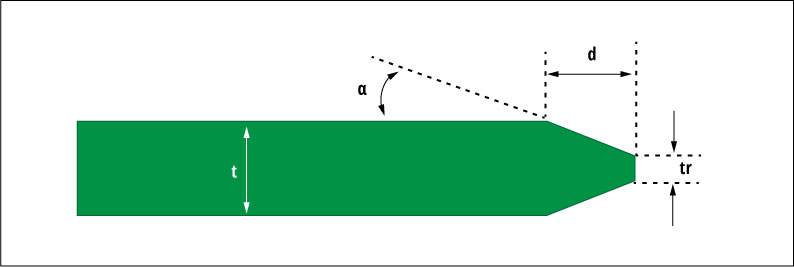
很多設計工程師會在 Gerber 上認真標註金手指長度與線距,卻忽略板邊斜邊的規格。但實際裝配時,斜邊往往才是決定成敗的細節。
業界主流的斜邊角度落在 20°–45° 之間,其中 30° 與 45° 最常見。設計時建議與板廠在打樣前就確認以下參數:
金手指的前段製程與標準 PCB 相同(影像轉移、蝕刻、層壓、鑽孔),真正差異發生在後段。典型工序如下:
值得注意的是,硬金電鍍屬於選擇性電鍍,僅針對金手指區域進行,這也是為什麼設計時需要清楚定義 plating bar、引線(lead-in lines)以及量產後的去除方式。
驗收金手指時,OQC 與客戶端關注的重點包含:
硬金表面處理的單位成本明顯高於 ENIG 或 OSP,但在以下情境下,它依然是 CP 值最高的選擇:
把眼光從「BOM 成本」拉到 「總體擁有成本(TCO)」,就會發現一片硬金板省下的退修工時、客訴賠償與停機損失,往往遠超過電鍍那幾塊錢的差價。
下列幾份 IPC 規範是金手指 PCB 在報價、製造與驗收時最常被引用的依據:
實務上,許多客戶還會在 PO 或圖面註記中加上金厚度規格(如 30 µ" / 0.76 µm 以上)與插拔循環需求,建議在設計階段就與板廠雙向確認,避免量產時才發現製程能力對不上規格。
最大的差別在於工藝與用途。硬金是電解電鍍,含有微量鈷或鎳使其硬化,專門設計來承受機械摩擦;ENIG 是化學沉積的浸金,金層極薄(約 0.05 µm),目的是焊接潤濕性。把 ENIG 拿去當金手指,幾百次插拔後鎳層就會磨穿。
依循環次數需求而定:
| 應用等級 | 建議金厚 | 插拔次數參考 | | :--- | :--- | :--- | | 一般消費型 | ≥ 0.5 µm | 數百次 | | 工業級/熱插拔 | 0.76–1.27 µm (30–50 µ") | 數千次 | | 軍規/醫療設備 | > 1.5 µm | 上萬次 |
建議在 RFQ 階段就把預期插拔次數寫進規格書。
理論上可以,但實務上會付出代價。沒有斜邊的板子插入時,對 Socket 彈片的應力集中嚴重,輕則刮傷母座鍍層、重則造成接觸不良。長期而言,有斜邊的板子可以同時維持母座與公板的接觸品質與壽命,這是業界普遍要求斜邊處理的根本原因。
金手指看似只是一條條金黃色的接點,但從硬金電鍍的微觀結構,到斜邊加工的幾何公差,每一個細節都是長期可靠度的累積。
對於 PCB 設計與採購端而言,與其在量產出問題時才回頭追究板廠,不如在設計階段就把規範與板廠技術窗口溝通清楚——這也是 eCloud 一直強調「面對面 DFM 與疊構討論」的核心理由。
如果您手上有金手指相關的設計專案,或是對特殊鍍金厚度、插拔循環次數有更嚴苛的需求,歡迎透過我們的桃園在地服務窗口進一步討論,由工程團隊協助您把規格落實到製程能力上。
